 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

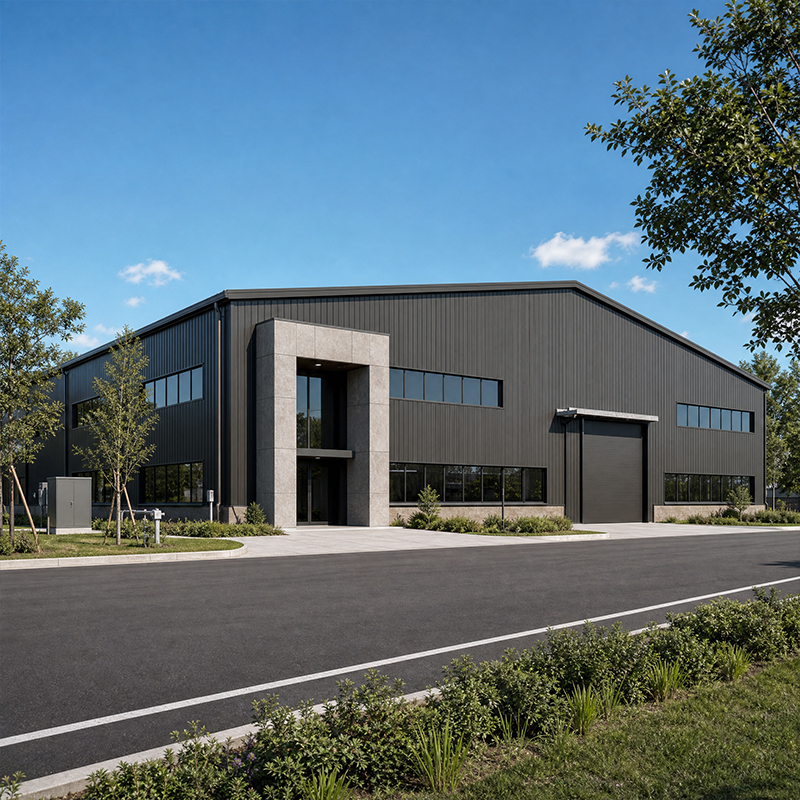
金属製建物メーカーは、予算上の単一の項目を、実際に立つ建物へと変えていきます。しかし、お問い合わせから引き渡しまでの一連の流れは、直線的ではなく、多くの段階を経ます。調達担当チームが各契約段階を正しく理解していれば、現実的な工期の設定、コストリスクの管理、そして設計図面と現場の状況との乖離によって生じる手戻り作業の回避が可能になります。4つのライフサイクル段階を明確に把握することで、オーナーは資金繰りの計画、関係業者との調整、そして最初のお問い合わせメールから最終引渡しまでの、予測可能なスケジュール管理を実現できます。
信頼性の高い金属構造物メーカーは、価格提示よりもまずスコープ文書からプロジェクトを開始します。このスコープ文書には、固定荷重、可変荷重、クレーン走行レールの位置、および当地の積雪・風圧データなどが記載されます。これらの情報は、構造用鋼材の設計モデル全体を左右する重要な入力となるからです。例えば、中国東北部の穀物貯蔵施設の顧客は、コンベアラインに柱が干渉しないよう、内部に柱のない60メートルの無柱空間を要望しました。この単一の要件だけで、ポータルフレームの梁高やボルト群の配置が大きく変更されました。こうした要求事項を明確に早期に文書化しておくことで、製造工程中に発生する高額な設計変更依頼(変更指示)を未然に防ぐことができます。なぜなら、一度切断された鋼板は、静かに再設計することはできないからです。
鋼構造物の製造業者は、現場の地元作業員がスピード面で到底及ばない、工場内での制御された溶接、CNC切断、および再現性の高い品質管理システムを提供します。信頼性の高いサプライヤーは、製造業者の選定を、エンジニアリング上の判断と同様に、物流上の判断としても重視します。その代償として生じる輸送・輸入関連の課題については、輸出プロジェクトの実績を持つ製造業者が、バラシ梱包(ノックダウンパッケージ)や明確な組立手順書によって対応します。発注者は、納期の長さと現場作業員の人件費削減効果を慎重に比較検討したうえで、設計工程開始前にこの方針を確定させる必要があります。そうすることで、契約書には推測ではなく、実際の施工方法が正確に反映されるのです。
金属建築物メーカーが提供する完全なパッケージには、計算書、接合部詳細図、基礎反力図、および資材明細書(BOM)が含まれます。これらの書類により、購入先の設計技師は、モデルを現地の建築基準に照らして検証し、コンクリート打設前にアンカーボルトの位置を確認できます。EN 1090やISO 3834などの規格は、溶接および工場内製造工程が欧州における受入基準を満たしていることを示しており、通関および第三者検査の手続きを簡素化します。いずれかの書類が欠落すると、通常は数日ではなく数週間単位の工期遅延が生じます。また、事前に地方自治体とパッケージ内容を早期に協議・確認しておくことで、許認可申請時に初めて顕在化する「見えないボトルネック」を解消できます。
契約書の署名後、プレハブ倉庫の工期は通常、署名日ではなく図面承認日から始まります。詳細設計には平均して2~4週間、製造には鋼材の重量に応じて4~8週間、塗装または亜鉛めっきにはさらに1~2週間かかります。寒冷地向けにはZ方向靭性を有するQ355B鋼材が適しており、ボルト接合システムには10.9S高強度ボルトが用いられます。図面承認が迅速なバイヤーは生産枠を確保できますが、承認が遅れると納期が後ろ倒しになります。固定されたマイルストーン表を公表しているプレハブ金属建築メーカーでは、このリスクが発注者とメーカーの双方にとって明確になります。
面積12,000㎡の工場内で、構造部材はCNCで切断され、ロボット溶接セルにより溶接され、現場でのボルト締めを簡素化する精度で穴開けが行われます。ロボット溶接設備を備えた金属建築メーカーは、手作業による現場施工では実現できない再現性の高い品質を確保できます。亜鉛メッキされたC形・Z形プレート(パーリン)、産業用ドアシステム、PVC鋼製窓などが事前にセット化されて納入されるため、現場作業員は組み立て作業に専念でき、加工作業は不要になります。寸法精度は工場内での管理によって確保されます。鋼材がトラックに積載された後では、誤った切断を修正するには高額な現場修理が必要となります。
ISO 9001認証を取得した金属構造物メーカーでは、溶接手順の資格認定を管理し、出荷前に寸法検査を実施しています。検査担当者は、部材の長さ、穴の配置、塗装膜厚を確認します。なぜなら、接合部で3 mmの誤差が生じると、軒先に目立つ隙間として現れるからです。EN 1090の施工等級に基づく第三者機関による検証は、購入者に独立した証拠を提供します。工場内でガセットプレートの穴位置ミスを早期に発見できれば、海外から代替部材を緊急輸送して現場の建込作業を待たせるコストと比べて、はるかに低額で済みます。塗装前の表面処理は、塗装そのものと同様に重要です。なぜなら、密着不良は最初の冬を越して錆が発生するまで気づきにくいからです。
鋼材の到着前に基礎工事が完了している必要があります。また、アンカーボルトの位置確認を誰が行うかは契約書に明記すべきです。誤った位置に設置されたアンカーボルトの上に鉄骨フレームを組み立てると、現場での修正作業を余儀なくされるか、最悪の場合、設計のやり直しが必要になります。経験豊富な輸出業者は、許容誤差範囲を示した基礎図面を提供し、さらにアンカーボルト設置工程には現地監督者を派遣することが多いです。コンクリートの養生期間と船舶の到着時期を調整することで、滞船料と現場で待機する作業員の人件費という二重のコストを回避できます。海外向け金属建築物メーカーでは、こうした接点(インターフェース)について契約範囲内で明確に言及することが慣例となっています。スラブ周辺の排水対策は納入前に最終決定しておく必要があります。なぜなら、新設フレームの下に水がたまると、底部の腐食が加速するからです。
引渡しは、建物が鉛直・水平・ボルト張力の各検査に合格し、さらに竣工図面の審査も完了した時点で初めて契約を終結します。プレハブ倉庫プロジェクトは、所有者が捺印済み設計図面、材料証明書、および外皮部材の保守マニュアルを取得した時点で完了します。こうした文書一式を確実に提供する金属造建築メーカーは、将来的な紛争を未然に防ぎ、施設管理チームが将来的な増築・改修に必要な情報を即座に参照できるように支援します。引渡しを単なる目視による現地確認ではなく、あくまで文書による承認という「マイルストーン」として扱うことで、クレーンが現場を離れた後も所有者の権利を長期にわたり守ることができます。
4つのフェーズすべてにおいて、金属構造物メーカーは、工事範囲を早期に明確化し、設計図面を迅速に承認し、鋼材出荷前に工場確認を完了させる発注者に対して優遇措置を講じています。契約ライフサイクルを厳密に管理することで、複雑な産業用調達も、スケジュール化・監査可能な納入へと変えることができます。認証取得済みの製造プロセスと輸出実績を持つ加工業者を選定すれば、問い合わせから引渡しまでのスケジュールを確実に維持できます。納期通りに工事を完了するオーナーは、各フェーズの境界を「当然の引継ぎ」ではなく、「管理されたチェックポイント」として扱った方々です。
問い合わせ段階でサプライヤーに送付すべき詳細情報は何ですか?
回答:完全な問い合わせパッケージには、建物の敷地面積、無柱空間(クリアスパン)、軒高、クレーンの必要条件、現地の風荷重および積雪荷重、および用途が明記されている必要があります。サプライヤーはこれらの情報をもとに構造用鋼材のサイズを決定し、外装部材の価格を算出します。現場の写真および土質調査報告書があれば、設計工程が短縮されます。問い合わせ段階で明確な仕様範囲を提示しておくことで、見積もりされた建物と実際に必要な建物との不一致を防げます。この不一致が、後続の変更依頼(チェンジオーダー)の最も一般的な原因です。
プレハブ倉庫の発注から納品までにかかる期間はどのくらいですか?
回答:一般的なプレハブ倉庫の場合、図面承認後の納品までに6~14週間かかります。詳細設計に2~4週間、工場での製造(鋼材の重量に応じて)に4~8週間、塗装または亜鉛めっき処理に1~2週間が必要です。輸送期間はルートによって異なります。図面の承認を予定通りに完了させることで、生産ラインの確保が可能になります。遅れが生じると、単に納期が後ろ倒しになるだけです。また、基礎工事は早めに並行して進めておくことで、鋼材到着時に現場の準備が整うよう配慮してください。
構造用鋼材のプロジェクトでは、なぜ押印済み図面が必要なのですか?
回答:押印済み図面は、登録技術者が構造用鋼材モデルを現地の建築基準および荷重条件に基づいて検証済みであることを確認するものです。押印がない場合、基礎工事は法的に施工できず、竣工時の検査に不合格となる可能性があります。また、押印済みの図面パッケージがあれば、現場作業者(エレクター)がアンカーボルトの正確な位置や反力荷重を把握できるため、現場での干渉・衝突を軽減できます。輸出の場合、押印済み計算書とEN 1090またはISO 3834認証を併用することで、通関および第三者機関による審査がスムーズになります。こうした文書は、安全な契約を支える基盤です。
製造業者を選定する際に重要な認証は何ですか?
回答:認証は、金属構造物メーカーが非公式な工場作業ではなく、監査済みの品質管理システムに基づいて運営されていることを示すものです。ISO 9001はマネジメントシステムを、ISO 3834は溶接品質を、EN 1090は欧州市場向け構造用鋼材のCE適合性評価に関する実施基準をそれぞれ規定しています。AISCやMBMAの規格参照は、北米市場向けプロジェクトにおいて有用です。入札段階で最新の認証書および実施クラス(Execution Class)の詳細を要求することで、適合証明ができないサプライヤーを事前に除外でき、納品拒否リスクを低減できます。
現場での建方作業は、工場生産スケジュールとどのように連携して計画されますか?
回答:現場での建方作業は、基礎工事が検査に合格し、アンカーボルトの位置が許容誤差内であることが確認された後にのみ開始されます。製造元は、建方計画に沿った順序で構造部材を出荷します。通常は主フレームを最初に、その後にパレルンやブレースを出荷します。作業員には、現場監督者または詳細な施工マニュアルが指示を行います。部材の出荷時期を現場到着の数日前に調整することで、保管費用を回避し、ボルト締め作業を連続して行えるようになります。工場での生産スケジュールと現場の準備状況との緊密な連携が、最終的な引渡し日程の確実な達成を支えます。






