 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

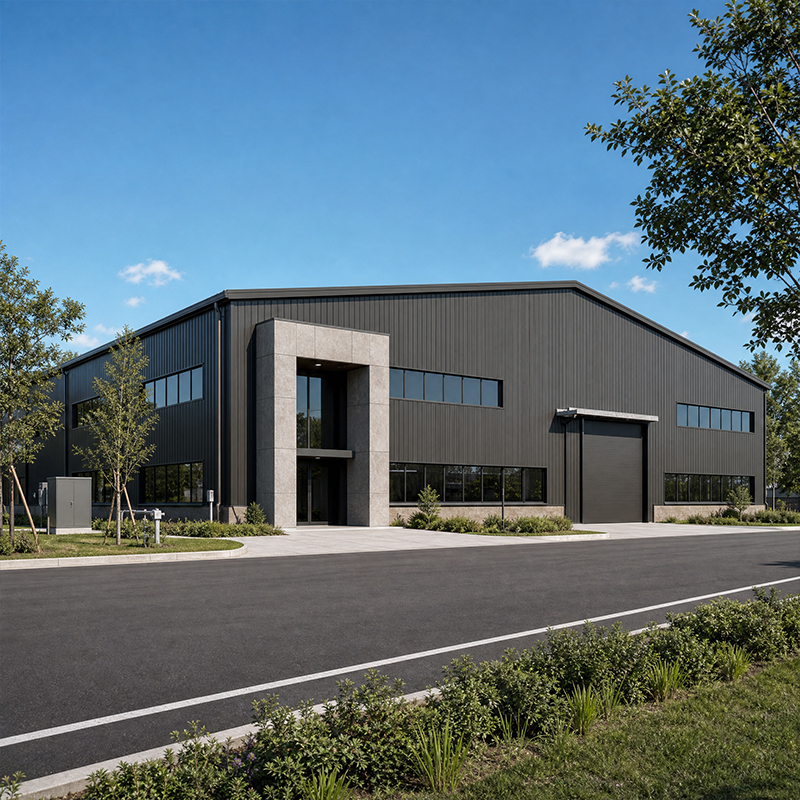
धातु इमारत निर्माता बजट में एकमात्र आइटम को खड़ी इमारत में बदल देते हैं, परंतु पूछताछ और सौंपी गई इमारत के बीच का मार्ग अक्सर सीधी रेखा में नहीं होता। जो खरीद टीमें प्रत्येक अनुबंध चरण को समझती हैं, वे यथार्थसम्मत तिथियाँ निर्धारित कर सकती हैं, लागत के जोखिम को नियंत्रित कर सकती हैं, और उन पुनर्कार्यों से बच सकती हैं जो तब उत्पन्न होते हैं जब आरेख और स्थल की वास्तविकता में अंतर आ जाता है। चार जीवन चक्र चरणों का स्पष्ट दृश्य मालिकों को नकदी प्रवाह की योजना बनाने, ठेकेदारों के समन्वय को सुगठित करने और पहले ईमेल से अंतिम स्वीकृति तक पूरे परियोजना को एक भरोसेमंद कार्यक्रम पर रखने में सहायता प्रदान करता है।
प्रतिष्ठित धातु भवन निर्माता प्रत्येक परियोजना की शुरुआत मूल्य के बजाय एक स्कोप दस्तावेज़ से करते हैं। स्कोप में मृत भार, जीवित भार, क्रेन रनवे की स्थितियाँ, और स्थानीय बर्फ या पवन डेटा शामिल होते हैं, क्योंकि ये इनपुट पूरे संरचनात्मक इस्पात मॉडल को निर्धारित करते हैं। उदाहरण के लिए, उत्तर-पूर्वी चीन में एक अनाज भंडारण ग्राहक को कन्वेयर लाइनों से आंतरिक स्तंभों को दूर रखने के लिए ६० मीटर का स्पष्ट स्पैन चाहिए था; यह एकमात्र आवश्यकता पोर्टल फ्रेम की गहराई और बोल्ट समूह की व्यवस्था को बदल देती है। स्पष्ट, प्रारंभिक दस्तावेज़ीकरण उन महंगे परिवर्तन आदेशों को रोकता है जो निर्माण के दौरान उभरते हैं, जब एक बार काटी गई इस्पात प्लेट को चुपचाप पुनः डिज़ाइन नहीं किया जा सकता है।
एक स्टील भवन निर्माता दुकान-नियंत्रित वेल्डिंग, सीएनसी कटिंग और दोहराए जा सकने वाले गुणवत्ता प्रणालियाँ लाता है जिन्हें स्थानीय कार्यदल द्वारा साइट पर गति के मामले में मैच नहीं किया जा सकता। प्रतिष्ठित आपूर्तिकर्ता निर्माता के चयन को इंजीनियरिंग के साथ-साथ लॉजिस्टिक्स के निर्णय के रूप में मानते हैं। समझौता परिवहन और आयात संभाल है, जिसे निर्यात परियोजनाओं में अनुभवी निर्माता डिस्मैंटल पैकेजिंग और स्पष्ट उठाने के निर्देशों के माध्यम से प्रबंधित करता है। मालिकों को डिलीवरी के नेतृत्व समय को साइट पर श्रम बचत के खिलाफ तौलना चाहिए, फिर इंजीनियरिंग शुरू होने से पहले इस निर्णय को अंतिम रूप दे देना चाहिए ताकि अनुबंध वास्तविक निर्माण विधि को दर्शाए, न कि किसी अनुमान को।
धातु इमारत निर्माताओं से एक पूर्ण पैकेज में सील किए गए गणना, कनेक्शन विवरण, फाउंडेशन प्रतिक्रिया ड्रॉइंग्स और सामग्री की सूची शामिल होती है। ये दस्तावेज़ खरीदार के इंजीनियर को स्थानीय कोड के अनुसार मॉडल की जाँच करने और कंक्रीट डालने से पहले एंकर बोल्ट की स्थिति की पुष्टि करने की अनुमति देते हैं। EN 1090 और ISO 3834 जैसे मानक यह संकेत देते हैं कि वेल्डिंग और कारखाना प्रक्रियाएँ यूरोपीय स्वीकृति मानदंडों को पूरा करती हैं, जिससे कस्टम्स और तृतीय-पक्ष निरीक्षण में सरलता आती है। किसी भी एक दस्तावेज़ के अनुपलब्ध होने का अर्थ आमतौर पर सप्ताहों, दिनों के नहीं, विलंब होता है। स्थानीय अधिकारियों के साथ इस पैकेज की शुरुआत में समीक्षा करने से एक छिपी हुई रुकावट दूर हो जाती है जो केवल अनुमति जमा करने के समय प्रकट होती है।
अनुबंध पर हस्ताक्षर के बाद, पूर्व-निर्मित भंडार के लिए घड़ी सामान्यतः हस्ताक्षर के बजाय ड्रॉइंग की मंजूरी के समय शुरू होती है। विस्तृत डिज़ाइन के लिए औसतन दो से चार सप्ताह, निर्माण के लिए टनेज के आधार पर चार से आठ सप्ताह, और कोटिंग या गैल्वनाइज़िंग के लिए एक से दो सप्ताह का समय लगता है। ठंडे क्षेत्रों के लिए Z-दिशा की टफनेस वाला Q355B स्टील उपयुक्त है, और 10.9S उच्च-शक्ति बोल्ट बोल्टेड कनेक्शन प्रणाली को परिभाषित करते हैं। जो खरीदार ड्रॉइंग को त्वरित रूप से मंजूर करते हैं, वे उत्पादन स्लॉट की रक्षा करते हैं; धीमी मंजूरी शिपमेंट की तारीख को बाद में धकेल देती है। जो धातु भवन निर्माता एक निश्चित मील का पत्थर चार्ट प्रकाशित करते हैं, वे इस जोखिम को दोनों पक्षों के लिए स्पष्ट कर देते हैं।
एक १२,००० वर्ग मीटर के पौधे के अंदर, सदस्यों को सीएनसी द्वारा काटा जाता है, रोबोट सेल द्वारा वेल्ड किया जाता है, और फ़ील्ड में बोल्टिंग को सरल बनाने के लिए सटीकता के साथ ड्रिल किया जाता है। रोबोटिक वेल्डिंग से लैस धातु भवन निर्माताओं के पास दोहराए जा सकने वाली गुणवत्ता होती है, जिसका वादा मैनुअल साइट कार्य नहीं कर सकता। गैल्वेनाइज़्ड सी और जेड पर्लिन्स, औद्योगिक दरवाज़ा प्रणालियाँ, और पीवीसी-स्टील की खिड़कियाँ इस तरह से एकत्र की जाती हैं कि क्रू असेंबल करता है, न कि निर्माण करता है। आयामी सटीकता की जीत शॉप नियंत्रण में होती है; एक बार जब स्टील ट्रक पर हो जाती है, तो गलत कट की मरम्मत एक महंगी फ़ील्ड मरम्मत बन जाती है।
आईएसओ ९००१ प्रणालियों के साथ धातु भवन निर्माता वेल्डिंग प्रक्रिया योग्यता की निगरानी करते हैं और जारी करने से पहले आयामी जाँच करते हैं। निरीक्षक सदस्य की लंबाई, छिद्र पैटर्न और कोटिंग मोटाई की पुष्टि करते हैं, क्योंकि कनेक्शन पर ३ मिमी का विचलन ईव्स पर दृश्यमान अंतर बन जाता है। ईएन १०९० कार्यान्वयन वर्गों के खिलाफ तृतीय-पक्ष सत्यापन खरीदार को स्वतंत्र प्रमाण प्रदान करता है। दुकान में गलत ड्रिल किए गए गसेट को पकड़ना, एक महासागर पार भेजे जा रहे प्रतिस्थापन की प्रतीक्षा करते हुए एक स्थापना दल को रोकने की तुलना में काफी कम लागत वाला होता है। कोटिंग से पहले सतह तैयारी कोटिंग के समान ही महत्वपूर्ण होती है, क्योंकि खराब चिपकने के प्रभाव तब तक छिपे रहते हैं जब तक कि पहली सर्दियों के बाद जंग नहीं फैलती।
इस्पात के आगमन से पहले नींव तैयार होनी चाहिए, और अनुबंध में यह उल्लेखित होना चाहिए कि एंकर बोल्ट की स्थिति की जाँच कौन करेगा। गलत स्थान पर लगाए गए बोल्टों पर उठाया गया संरचनात्मक इस्पात फ्रेम क्षेत्र में सुधार करने को बाध्य करता है या, और भी बुरा, पुनर्डिज़ाइन करने को। अनुभवी निर्यातक टॉलरेंस बैंड के साथ-साथ बोल्ट सेटिंग के चरण के लिए अक्सर एक पर्यवेक्षक के साथ नींव का चित्र भेजते हैं। जहाज के आगमन के साथ कंक्रीट के शमन समय का समन्वय करने से डिमुरेज और एक प्रतीक्षा कर रही साइट पर निष्क्रिय क्रू की दोहरी लागत से बचा जा सकता है। निर्यात में अनुभवी धातु भवन निर्माता अनुबंध के कार्यक्षेत्र में इस अंतरापृष्ठ को चिह्नित करते हैं। स्लैब के चारों ओर जल निकासी को डिलीवरी से पहले अंतिम रूप दे देना चाहिए, क्योंकि नए फ्रेम के नीचे जल संचय आधार पर संक्षारण को तीव्र कर देता है।
हस्तांतरण केवल तभी पूरा होता है जब इमारत सीधापन, संरेखण और बोल्ट-तनाव जाँच के साथ-साथ निर्माण-पश्चात् दस्तावेज़ों की समीक्षा पास कर लेती है। एक पूर्व-निर्मित गोदाम परियोजना तब पूरी होती है जब मालिक के पास मुहर लगे आरेख, सामग्री प्रमाणपत्र और आवरण के लिए रखरखाव मार्गदर्शिका होती है। जो धातु इमारत निर्माता यह पैकेट प्रदान करते हैं, वे भविष्य के विवादों को कम करते हैं और सुविधा टीमों को विस्तार के लिए आवश्यक संदर्भ प्रदान करते हैं। स्वीकृति को केवल एक दृश्य चक्र के बजाय एक दस्तावेज़ निशान के रूप में मानना, मालिक की रक्षा करता है जब तक कि क्रेन जाने के बाद भी लंबे समय तक।
सभी चार चरणों में, धातु इमारत निर्माता उन खरीदारों को पुरस्कृत करते हैं जो पहले से ही कार्यक्षेत्र की तैयारी कर लेते हैं, आरेखों को शीघ्रता से स्वीकृत करते हैं और स्टील के भेजे जाने से पहले कारखाने की पुष्टि करते हैं। एक अनुशासित अनुबंध जीवनचक्र एक जटिल औद्योगिक खरीद को एक निर्धारित, लेखा परीक्षण योग्य डिलीवरी में बदल देता है। प्रमाणित प्रक्रियाओं और निर्यात अनुभव वाले एक फैब्रिकेटर का चुनाव करना जांच से लेकर हस्तांतरण तक के समयसूची को दृढ़ बनाए रखता है। जो मालिक निर्धारित तारीख पर कार्य पूरा करते हैं, वे आमतौर पर वे होते हैं जिन्होंने प्रत्येक चरण की सीमा को एक प्रबंधित जाँच बिंदु के रूप में माना होता है, न कि एक अनुमानित हस्तांतरण के रूप में।
जांच के चरण में आपूर्तिकर्ताओं को कौन-कौन से विवरण भेजे जाने चाहिए?
उत्तर: एक पूर्ण पूछताछ पैकेज में भवन के आधार का क्षेत्रफल, स्पष्ट स्पैन, ईव हाइट, क्रेन की आवश्यकताएँ, स्थानीय वायु और बर्फ़ के भार, तथा अभिप्रेत उपयोग का उल्लेख होना चाहिए। आपूर्तिकर्ता इन आंकड़ों का उपयोग संरचनात्मक इस्पात सदस्यों के आकार निर्धारित करने और आवरण की कीमत लगाने के लिए करते हैं। साइट के फोटोग्राफ़ और मिट्टी की रिपोर्ट इंजीनियरिंग को त्वरित करती हैं। पूछताछ के समय स्पष्ट दायरे की पुष्टि करना उद्धृत भवन और वास्तव में आवश्यक भवन के बीच असंगति को रोकता है, जो बाद में परिवर्तन आदेशों का सबसे आम कारण है।
ऑर्डर से डिलीवरी तक प्रीफैब्रिकेटेड गोदाम को कितना समय लगता है?
उत्तर: आरेखों की स्वीकृति के बाद एक विशिष्ट प्रीफैब्रिकेटेड गोदाम को छह से चौदह सप्ताह का समय लगता है। विस्तृत डिज़ाइन के लिए दो से चार सप्ताह, कार्यशाला में निर्माण के लिए टनेज के आधार पर चार से आठ सप्ताह, और कोटिंग या गैल्वनाइज़िंग के लिए एक से दो सप्ताह की आवश्यकता होती है। परिवहन में मार्ग-निर्भर समय जुड़ जाता है। आरेखों की समय पर स्वीकृति उत्पादन स्लॉट की रक्षा करती है, क्योंकि देरी केवल शिपिंग की तारीख को स्थानांतरित कर देती है। इस्पात के आगमन के समय साइट तैयार होने के लिए जल्दी में फाउंडेशन का कार्य समानांतर रूप से शुरू करना चाहिए।
संरचनात्मक इस्पात के प्रोजेक्ट्स के लिए मुहर लगी ड्रॉइंग्स क्यों आवश्यक होती हैं?
उत्तर: मुहर लगी ड्रॉइंग्स यह पुष्टि करती हैं कि कोई लाइसेंस प्राप्त इंजीनियर ने स्थानीय कोड्स और लोड केसेज़ के अनुसार संरचनात्मक इस्पात मॉडल की जाँच कर ली है। बिना इनके, फाउंडेशन को कानूनी रूप से डाला नहीं जा सकता और भवन को अधिग्रहण के समय निरीक्षण में असफल होने का खतरा रहता है। एक मुहर लगे पैकेज से इरेक्टर को सटीक एंकर बोल्ट की स्थितियाँ और प्रतिक्रिया भार भी मिल जाते हैं, जिससे क्षेत्र में विवाद कम हो जाते हैं। निर्यात के लिए, EN 1090 या ISO 3834 के साथ जोड़ी गई मुहर लगी गणनाएँ सीमा शुल्क और तृतीय-पक्ष समीक्षा को सुगम बनाती हैं। यह दस्तावेज़ीकरण एक सुरक्षित अनुबंध की मेरुदंड है।
फैब्रिकेटर का चयन करते समय कौन-से प्रमाणन महत्वपूर्ण होते हैं?
उत्तर: प्रमाणन यह संकेत देते हैं कि धातु इमारत निर्माता अनौपचारिक कार्यशाला प्रथाओं के बजाय ऑडिट किए गए गुणवत्ता प्रणाली के तहत कार्य करते हैं। आईएसओ ९००१ प्रबंधन प्रणाली को कवर करता है, आईएसओ ३८३४ वेल्डिंग गुणवत्ता को नियंत्रित करता है, और ईएन १०९० यूरोपीय बाज़ार में संरचनात्मक इस्पात के लिए सीई निष्पादन मानक है। एआईएससी या एमबीएमए के संदर्भ उत्तर अमेरिकी कार्यों में सहायता करते हैं। बोली प्रक्रिया के दौरान वर्तमान प्रमाणपत्रों और निष्पादन-वर्ग के विवरण की माँग करने से उन आपूर्तिकर्ताओं को फ़िल्टर किया जाता है जो अनुपालन के प्रलेखन करने में असमर्थ होते हैं, जिससे अस्वीकृत शिपमेंट के जोखिम में कमी आती है।
फैक्टरी उत्पादन के सापेक्ष साइट पर स्थापना की अनुसूची कैसे बनाई जाती है?
उत्तर: साइट पर निर्माण केवल तभी शुरू किया जाता है जब फाउंडेशन का निरीक्षण पास हो जाता है और एंकर बोल्ट्स की सहिष्णुता के भीतर पुष्टि कर ली जाती है। निर्माता सदस्यों को निर्माण योजना के अनुरूप क्रम में भेजता है, आमतौर पर प्राथमिक फ्रेम पहले, फिर पर्लिन्स और ब्रेसिंग। एक पर्यवेक्षक या विस्तृत मैनुअल दल को मार्गदर्शन प्रदान करता है। शिपमेंट को कुछ दिन पहले आने के लिए समयबद्ध करने से भंडारण शुल्क से बचा जा सकता है और बोल्टिंग निरंतर बनी रहती है। कारखाने के उत्पादन और साइट की तैयारी के बीच मजबूत समन्वय अंतिम हैंडओवर तिथि की रक्षा करता है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
