 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

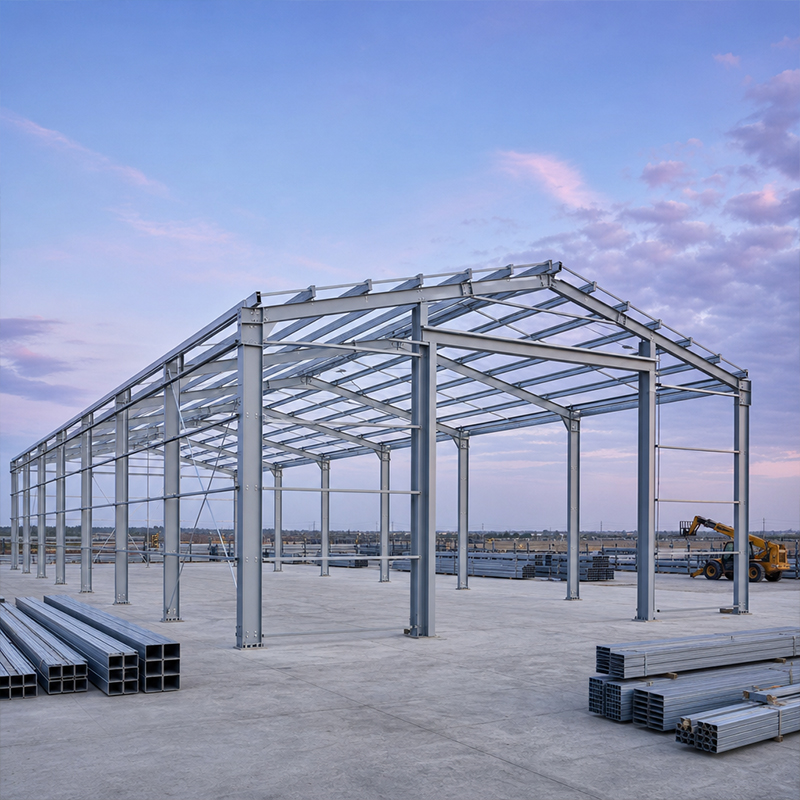
Egy szerkezeti acélprojekt megfelelő partnerválasztása ritkán a legalacsonyabb árajánlatról szól. Egy kompetens acél szerkezetek kivitelezője a műszaki tervrajzoktól kezdve a gyári gyártáson át egészen a helyszíni biztonságos, függőleges felállításig vezeti az építkezést. Ha ez a szakasz hibásan zajlik, akkor költségtúllépés, tűréshatáron kívüli vázak és felelősségi viták alakulnak ki. Egy gyenge partner továbbá a beruházót is kockázatnak teszi az OSHA helyszíni szabályozásai szerinti biztonsági kockázatokkal és a pénzáramlást károsító elfoglalási késésekkel. Ez az útmutató azt magyarázza el, hogyan értékelhetik a beszerzési csapatok a munkakörnyezetet, a tanúsítványokat és a dokumentált teljesítménytörténetet a szerződés aláírása előtt.
Az első dolog, amit egy acélkonstrukciós szerelő tisztázni kell, hogy pontosan mi tartalmazza a csomagot. A hatáskör általában a részletes tervezést, a gyártási rajzokat, az anyagbeszerzést, a CNC-vágást, az hegesztést, a védőbevonatot, a szállítást és a helyszíni csavarkötést foglalja magában. Amikor egy vevő feltételezi, hogy a kivitelező kezeli az alapozási csavarokat, de a szerződés kizárja őket, az alapozási csapat várakozik, és a kritikus útvonal eltolódik. A írásos hatáskör-meghatározás megelőzi ezeket a réseket. Egy egyértelmű szállítási lista továbbá tájékoztatja a vevőt arról, hogy mely felületek – beton, burkolat és MEP – maradnak más szakmák felelősségi körében. Egy szigorúan alkalmazott hatáskör-dokumentum felsorolja, ki biztosítja a darukat, ki hitelesíti az alapozási csavarok helyzetét, és ki koordinálja a burkolati felületet, mert éppen ezeken a „varratokon” szoktak viták és késések keletkezni. A acélkivitelező kiválasztása projekt Hivatkozás ugyanabban az épülettípusban igazolható tapasztalattal tovább csökkenti ezt a kockázatot, mivel a bevált hatáskör-kezelési szokások átviszik magukat egyik projektből a másikba.
Tervezés, gyártás és felszerelés átadása
Egy zavartalan projekt attól függ, hogyan kerül át a tervezés a gyártásba. A modern műhelyek Tekla- vagy BIM-modelleket állítanak ki, amelyek közvetlenül táplálják a CNC-gépeket, így egy egyszer megváltoztatott méret mindenhol érvényesül. A gyártó a szerelési sorrend szerint csoportosítja az elemeket, minden darabot megjelöl és a szerelési szektorok (bay) szerint csomagol. A helyszínen a szerelőcsapat a daruk emelési tervét, teherbírását és a csavarok megfelelő meghúzását koordinálja a jóváhagyott módszertani leírással összhangban. Ez a szigorú átadási folyamat biztosítja, hogy egy többszektoros (multi-bay) vázszerkezet milliméteres pontossággal maradjon derékszögű. Az AISC és az MBMA irányelveinek betartása a vonatkozó épülettípusra biztosítja, hogy az elemek méretei és a kapcsolódási részletek összhangban legyenek a vázszerkezet tényleges terhelésével, ami csökkenti a helyszíni meglepetéseket. Egy EN 1090-szerződéses vállalkozó olyan gyári termelésirányítási rendszert biztosít, amely támogatja ezt a szigorú eljárást, míg egy szerkezeti építő ugyanarra a váztípusra szakosodott tapasztalt szakember képes a gyártás és a szerelés időzítését úgy megszervezni, hogy ne legyen szükség utómunkára.
A európai piacon forgalmazott szerkezetek esetében az EN 1090 a végrehajtási szabvány, amely lehetővé teszi egy acélszerkezeti kivitelező számára, hogy törvényesen használja a CE-jelölést. Ez a szabvány szabályozza az hegesztési osztályokat, a bevonat vastagságát és a gyári termelésellenőrzést. Egy olyan beszállító, amely nem rendelkezik EN 1090 végrehajtási osztályra vonatkozó tanúsítvánnyal, nem állíthatja becsületesen a CE-megfelelőséget, és ez a hiányosság a vásárló felelősségét vonja maga után a vámhatóságnál és a helyi hatóságnál. A tanúsítványszám és a végrehajtási osztály kérése egy ötperces ellenőrzés, amely kiszűri a legtöbb hamis jelentkezőt a rövidített listáról. Számos vásárló azt is megkérdezi, hogy a gyár vezeti-e a gyári termelésellenőrzési nyilvántartásokat, mivel éppen ezeket a dokumentumokat kérik a felügyeleti szervek a megfelelőségi audit során.
A hegesztési varratok ott kezdődnek, ahol a rejtett hibák kialakulnak, ezért a hegesztési eljárás minősítése döntő fontosságú. Az ISO 3834 szabvány meghatározza a fémes anyagok ömlesztő hegesztésének minőségi követelményeit, és az eljárási előírásokat, a hegesztők engedélyezését valamint a nyomon követhető fogyóanyagokat foglalja magában. Az ISO 9001 gyártási menedzsment szabvánnyal együtt alkalmazva azt mutatja, hogy a gyártóüzem a változókat ellenőrzi, nem pedig csak a stabil eredményre számít. Egy megbízható acél szerkezeteket gyártó vállalkozó minden hegesztési térképet dokumentál, és bármikor auditra kész röntgen- vagy ultrahangos vizsgálati jelentéseket tart rendelkezésre. Az eljárási minősítési dokumentumokban pontosan meg kell nevezni a használt fogyóanyag tételszámát és a megelőző felmelegítési hőmérséklet-tartományt, mert apró eltérések is nagyobb mértékben befolyásolják az ömlesztési zóna tulajdonságait, mint amire a legtöbb vevő számít.
A tanúsítványok a képességet mutatják; a hivatkozások azt igazolják, hogy a képesség valóban realizálódott. Kérjen három összehasonlítható projekt Hivatkozás projektet tonnában, fesztávolságban és ügyfél-elérhetőséggel, ha lehetséges. Egy acélkivitelező amely 60 méteres tiszta fesztávolságú logisztikai csarnokot épített, biztonságosabb választás hasonló feladatra, mint egy olyan vállalkozás, amelynek portfóliója csak kisebb átjárókra korlátozódik. Egy elkészült helyszín meglátogatása, vagy legalább az építési fotók átnézése megerősíti a acélkonstrukciós szerelő részletek kidolgozását, a bevonatokat és a tűréseket a megadott méretarányban váratlan meglepetések nélkül kezeli.
Vörös zászlók, amelyeket a vevőknek nem szabad figyelmen kívül hagyniuk
Néhány jel már korán megjelenik. A végrehajtási osztályra adott homályos válaszok, a gyári vizsgálati tanúsítványok megosztásának elutasítása, vagy egy olyan árajánlat, amely minden elemet összevon, anélkül hogy anyaglista szerepelne benne, óvatosságra int. Egy másik figyelmeztető jel egy szerkezeti építő ismeretlen gyártóüzemre történő szerelési munkák átadása nyilvános tájékoztatás nélkül. Amikor a felelős acélkonstrukciós szerelő nem tudja megnevezni a hegesztési szabványt vagy a bevonati rendszert, a kockázat közvetlenül a megrendelőre száll. Hagyja el a projektet még a fogadalom átutalása előtt. Egy rövid műszaki kérdőívre adott lassú vagy kerülő válasz általában azt jelezni fogja, hogy egy valódi probléma esetén a helyszínen is lassabb lesz a válasz. Egy EN 1090-szerződéses vállalkozó kijelentheti a végrehajtási osztályát habozás nélkül, és egy hiteles acélkivitelező szolgáltatni fog egy projekt Hivatkozás anyaglistát, még akkor is, ha nem kérik kétszer.
Egy régióban működő gabonakezelő vállalkozásnak szüksége volt egy 12 000 m²-es tárolócsarnokra, amelyet a rövid aratási időszak alatt kellett elkészíteni. A kiválasztott acél szerkezetes kivitelező teljes tervezést, meleg–merítéses cinkbevonatos tartószerkezetet és 150 mm-es PIR burkolatot szállított egyetlen, 12 000 m²-es alapfelületre. A háttérben fennálló kockázat a kondenzvíz volt, amely károsíthatta a tárolt gabonát. A megoldás galvanizált C- és Z-profilos gerendákat, tömített tetőkialakítást és gerincszellőzést alkalmazott, amelyet az NFPA tárolási irányelveivel összehangoltak. Hatás: a csarnok egy szezon alatt felépült, egy nedves őszön is száraz maradt, és az üzemeltető elkerülte a második kezelési ciklust. Az üzemeltető később jelentette, hogy csökkent a gabonaromlás mértéke, és stabilabb lett a belső páratartalom, így a tárolási időszak alatt mind a mennyiség, mind az értékesítési érték megőrződött.
A átadást követően az érték a szigorú karbantartásból származik. Ellenőrizze a daruműködési pályán és a merevített kereteken a csavarok feszítését minden tizenkét hónapban, és szükség esetén húzza újra őket. Ellenőrizze a bevonatot a vágott éleknél és a csavarfejeknél, ahol a cinkbevonat vékonyabb, és pótolja az engedélyezett cinkfestékkel. Tartsa tisztán a lefolyókat, hogy a víz soha ne gyűljön össze a burkolaton. Egy acél szerkezeteket építő vállalkozónak át kell adnia a tényleges állapotnak megfelelő modellt és egy bevonati ütemtervet, hogy a tulajdonos csapata tervezhető karbantartást végezhessen, ne pedig csak a rozsdásodásra reagáljon.
Összefoglalva: egy acél szerkezeteket építő vállalkozó kiválasztása ellenőrzési feladat, nem árverseny. Erősítse meg írásban a munkakörnyezetet, követeljen EN 1090 és ISO 3834 igazolásokat, olvassa el a valós referenciákat, és utasítsa el a homályos válaszokat. A megfelelő partner egy bonyolult vázat előrejelezhető, biztonságos és tartós eszközzé alakít.
Milyen tanúsításokkal kell rendelkeznie egy ilyen vállalkozónak exportprojektekhez?
Válasz: Európa és számos exportpiac esetében egy acél szerkezeteket gyártó vállalkozónak EN 1090 végrehajtási osztályú tanúsítvánnyal kell rendelkeznie, hogy a CE-jelölést törvényesen fel lehessen tüntetni, amelyet az ISO 3834 hegesztési minőségi és az ISO 9001 menedzsment szabvány támogat. A Q355B vagy Q420B acélra vonatkozó gyári vizsgálati tanúsítványok megerősítik az anyagminőséget. A vásárlóknak tanúsítványszámot és végrehajtási osztályt kell kérniük, majd ellenőrizniük azokat a kiadó szervnél az előleg kifizetése előtt, hogy elkerüljék a vám- és felelősségi problémákat.
Miért fontosabb egy vállalkozó múltja, mint egy alacsony árajánlat?
Válasz: Az alacsony árajánlat kockázatot rejteget, ha a szállító nem tudja igazolni a korábbi teljesítéseit. A múltbeli eredmények azt mutatják, hogy a kivitelező képes volt a részletek kidolgozására, a bevonatok alkalmazására és a megadott tűrések betartására a ígért méretekben – nem csupán egy rajz alapján adott árat. Kérjen három összehasonlítható referenciát tonnában és fesztávban megadva, és tekintse át a valós építési fotókat. Egy korábban már megépített logisztikai csarnok viselkedése előrejelezhető; egy első alkalommal végzett feladatkör újrafeldolgozást eredményezhet. Az ellenőrzött referenciák csökkentik a felelősségi viták esélyét, és megvédik a projekt ütemtervét a hallgatólagos tapasztalatlanságtól.
Hogyan ellenőrizzük a hegesztés minőségét a acél helyszínre érkezése előtt?
Válasz: A műhelyek hegesztési eljárásokat tanúsítanak az ISO 3834 szabvány szerint, és a hegesztőket vizsgával hagyják jóvá. Az azonosítható fogyóeszközök, az eljárásspecifikációs lapok és az ellenőrzési jegyzőkönyvek minden tétellel együtt utaznak. A kritikus hegesztési varratokat pusztító vagy röntgen- és ultrahangos vizsgálatok igazolják, míg a méretellenőrzések biztosítják a megfelelő illeszkedést. Egy dokumentált hegesztési térkép lehetővé teszi a vevő számára bármely szerkezeti elem ellenőrzését. A bevonat vastagságát a szállítás előtt az EN 1090 határértékekhez képest mérik, így a hibákat a gyártás során észlelik, nem pedig a szerelés idején, amikor a javítás költsége sokkal magasabb.
Mely vörös zászlók utalnak arra, hogy egy kivitelező esetleg biztonságosan elmulasztja a tervezett feladatkört?
Válasz: Figyeljen a homályos végrehajtási osztályra vonatkozó válaszokra, a hiányzó gyártmányvizsgálati tanúsítványokra vagy az anyaglista nélküli árajánlatra. Egy névtelen gyártóüzem felé történő alvállalkozói átadás bejelentés nélkül szintén figyelmeztető jel. Ha a beszállító nem tudja megnevezni a hegesztési szabványt, a bevonatrendszer típusát vagy a csavarminőséget, kompetenciája nem igazolt. A helyszíni látogatások vagy referenciák elutasítása szintén a tapasztalat hiányára utal. Ezeknek a kérdéseknek a korai felvetése megvédi a vásárlót a bármilyen előleg kifizetése előtt, és megakadályozza a későbbi költséges vitákat.
Mikor kell üzembe helyezés után karbantartási ellenőrzéseket ütemezni?
Válasz: Ütemezzen évenként egy ellenőrzést, amely a daruk pályáin és a merevített kereteken a csavarok feszítését, valamint a vágott élek és csavarfejek bevonatát vizsgálja. Tisztítsa meg a lefolyókat a nedves évszak előtt, hogy a víz soha ne álljon meg a burkolaton. A rozsdásodás első jeleinél javítsa ki a vékony cinkbevonatot jóváhagyott cinkfestékkel. Az építési modell és a bevonat-ütemterv fenntartása lehetővé teszi a tulajdonos számára a karbantartás tervezését, nem pedig csak a hibák reakcióra történő kezelését.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
