 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

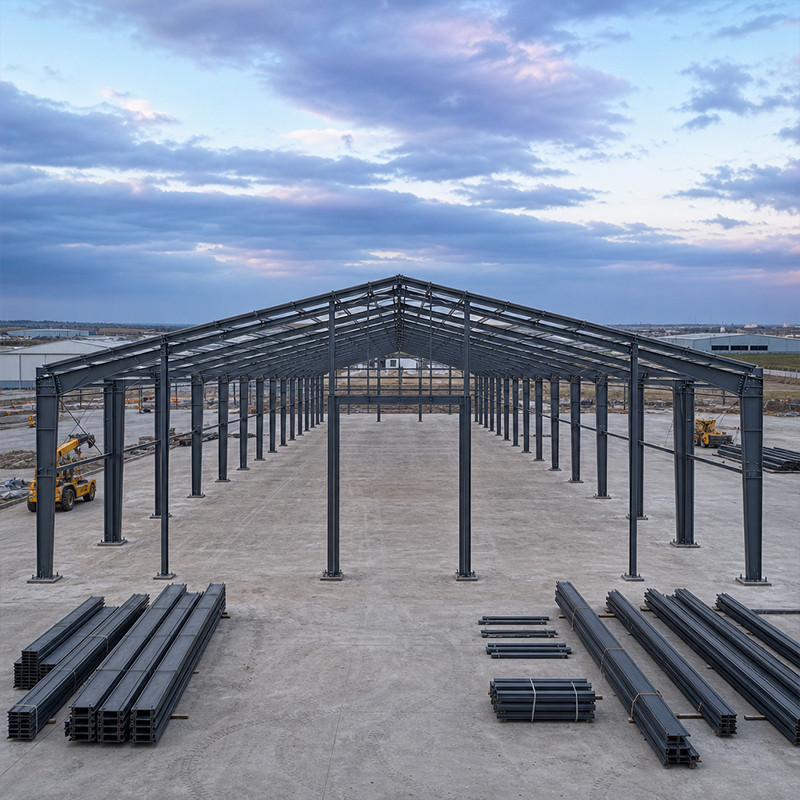
يُنقَل الجزء الأكبر من إنشاء مبنى مستودع جاهز من الموقع الطيني إلى مصنع خاضع للرقابة. وبدلًا من قص الفولاذ ولحْمه في الظروف الجوية، تُنتَج البنية وتُفَحَص وتُعبَّأ قبل أن تصل إلى الأرض أصلًا. وللمشغلين اللوجستيين الذين يسابقون موعد بدء عقد الإيجار، فإن هذا التحوّل يُشكّل الفرق بين مبنى يفتتح في موعده وبين آخر يتأخّر لموسمٍ إضافي.
تبدأ الميزة الزمنية لمخزن صناعي جاهز من فكرة بسيطة: اصنع الأجزاء الصعبة داخل المبنى. ويُعيد المستودع الجاهز ترتيب هذه العملية بحيث تكون البنية جاهزة بينما لا تزال أعمال إعداد الموقع جارية.
عندما يصف المهندسون مبنى مستودع جاهز بأنه «مصنوع في المصنع»، فإنهم يقصدون أن الهيكل الرئيسي والقضبان العرضية وأعمدة التثبيت تُقطَّع وتُثقب وتُلحَم بدقة ضمن التسامح المسموح به على أرضية الورشة. وتقوم طاولات البلازما الرقمية المُبرمجة حاسوبيًّا بتحويل النموذج الرقمي إلى أجزاء تناسب بعضها للمرة الأولى دون الحاجة إلى قصٍّ ميداني. كما تحافظ خلايا اللحام الروبوتية على عمق لحامٍ ثابت لا يمكن لأطقم العمل الخارجية تحقيقه في ظل الرياح أو البرد. والنتيجة هي مجموعة من القطع المرقَّمة، وكل قطعة مُوسومة بموقعها المحدَّد، وجاهزة للتجميع بالمسامير. وهذه الدقة هي السبب في أن التصميم نفسه، عند إقامته في قارتين مختلفتين، يبدو متطابقًا تمامًا ويؤدي نفس الأداء تحت الأحمال.
يتم إعداد الموقع وتصنيع الهياكل الفولاذية في الوقت نفسه بدلًا من الانتظار لإنجازهما بالتسلسل. فبينما تجفّ الأساسات، تقوم المطحنة بقطع الأعمدة وتُطبَّق خطوط الطلاء الحمايةَ عليها. أما في البناء التقليدي، فيضطر العمال إلى الانتظار دورهم خلف بعضهم البعض؛ بينما يسمح النظام المسبق التصنيع بتشابك أعمال الحفر مع تصنيع المكونات وشراء المواد. وبذلك تنخفض المدة الزمنية اللازمة من عدة أشهر إلى نافذة زمنية أقصر بكثير، لأن المسار الحرج لم يعد يعتمد على عمليات اللحام التي تتأثر سلبًا بالظروف الجوية. كما تصبح جداول البناء السريعة قابلةً للتنبؤ بدقة بدلًا من أن تكون مجرد توقعات غير مؤكدة، وهذا ما يحتاجه مخططو التوزيع فعليًّا.
ينبع سرعة بناء المستودع المُصنَّع مسبقًا من داخل المصنع، حيث يصل الفولاذ على هيئة صفائح معتمدة ويخرج إطارًا جاهزًا للتركيب. والتحكم في بيئة التصنيع هو ما يضمن الحفاظ على جودة عالية مع استمرار سير عقارب الساعة.
تبدأ عملية التصنيع بالقطع الآلي الخاضع للتحكم الحاسوبي، الذي يحافظ على تحملات دقيقة جدًّا في صفائح الفولاذ من النوع Q355B. ثم تُوصَل العقد بواسطة لحام روبوتي وفق قواعد الجودة القياسية ISO 3834، مع إجراءات موثَّقة ومشغِّلين خاضعين لاختبارات معتمدة. ويُمكن تتبع كل وصلة إلى خريطة اللحام الخاصة بها، كما تُجرى اختبارات تدميرية على عيِّنات لتأكيد مقاومتها. وهذه الانضباط المصنعي هو ما يسمح لإطار البوابة أن يصل مستويًّا وجاهزًا للتركيب. أما نفس القطعة لو صُنعت في الهواء الطلق، لامتصَّت الرطوبة والغبار وتقلبات الحرارة، مما يُضعِف النتيجة النهائية ويُبطئ سير العمل في الموقع.
يستخدم التجميع الميداني براغي عالية القوة من الدرجة ١٠,٩S بدلًا من اللحام الميداني، لذا يقوم الطاقم بمحاذاة البراغي وتشديدها بعزم محدد بدلًا من الحماية والصقل. ويظهر جناح المستودع ذي الفتحة الواضحة خلال أيامٍ لا أسابيعٍ عندما تكون القطع مُوسومة مسبقًا. وللحماية من التآكل، يُغمر الهيكل في حمام الجلفنة بالغمر الساخن بالزنك، بينما تُغلق طبقة الطلاء المحتوية على رقائق الزجاج الوصلات الملحومة ضد أيونات الكلوريد. وعند دمجه مع غلاف العزل المصنوع من البولي إيزوسيانورات (PIR)، يحافظ الغلاف الخارجي على جفاف الأجزاء الداخلية لتخزين المواد الغذائية أو الإلكترونيات.
كان اختيار مبنى مستودع مُسبق الصنع هو القرار الأمثل لموزِّع إقليمي واجه موعدًا نهائياً صعباً. وتبيّن هذه الحالة كيف يحوّل منهج التصنيع أولًا — ثم التركيب ميدانيًا إلى جدول زمني محفوفٍ بالمخاطر إلى جدول خاضعٍ للرقابة الكاملة، حيث تكتشف فحوصات الجودة الأخطاء قبل وصولها إلى الموقع.
كانت شركة توزيع إقليمية بحاجةٍ إلى قاعة تخزين مساحتها ٩٠٠٠ متر مربع قبل موسم الذروة. وانتهت صلاحية المساحة المستأجرة القديمة بعد أربعة عشر أسبوعاً، ولَمَا كان بإمكان هيكل خرساني تقليدي مُصبوب في الموقع أن يفي بهذا الموعد، بل كان سيتأخر عنه لأشهر عديدة. وكانت الأرض مسطّحة لكنها غير مخدّمة بعد، مع ضرورة تركيب التغذية الكهربائية والصرف الصحي لاحقاً. وخشيت الإدارة من أن طلب الهياكل الفولاذية الجاهزة قد يؤدي إلى فترات شحن طويلة ومخاطر إعادة العمل.
حدّد الفريق مبنى مستودع جاهز يتضمّن هيكل بوابي مغلفن وتغطية من رغوة البولي إيزوسيانورات (PIR). ودار تصنيع المبنى في المصنع بالتوازي مع إنجاز الأساسات، بينما سمحت الوصلات البرغيّة من درجة ١٠,٩S للطواقم المحلية بتجميع الهيكل ذي الامتداد الحرّ في أقل من ثلاثة أسابيع. وتمكّنت ضوابط الجودة وفق معيار ISO 9001 من اكتشاف لوحة مثقوبة بشكل خاطئ قبل الشحن، ما تجنّب إصلاحاً مكلفاً في الموقع. وافتُتح المبنى بعد تسعة أسابيع من إصدار الطلب، أي بأربعة أسابيع قبل انتهاء مدة الإيجار، مع توافر إمكانية الوصول لمعدات الرفع العالية (كرين) ومنصة وسيطة (ميزانين) للمكاتب جاهزة بالفعل.
يبدأ تحديد مواصفات مبنى مستودع جاهز بالمستندات، وليس بالصلب. وأسرع مشروع هو الذي تُحدَّد فيه النطاق والدرجات والشهادات قبل قص أول لوحة. ويساعد قائمة فحص قصيرة في الالتزام بالجدول الزمني ويحمي المشتري من المورِّدين الذين يعدون بالسرعة لكنهم يقدِّمون الفوضى.
يتطلب طلب مبنى مستودع جاهز وضع علامة CE وفق المعيار الأوروبي EN 1090، وشهادة الجودة ISO 9001، واعتماد اللحام ISO 3834 قبل التوقيع. وعليك طلب مجموعة الرسومات الإنشائية وجداول البراغي وشهادات المصانع الخاصة بصلب Q355B لضمان إمكانية تتبع كل وصلة. كما يوفِّر مصنع التصدير الحقيقي أيضًا تغليفًا يحمي الأطراف المُثبَّتة بالخيوط أثناء النقل. والتحقق المبكر من الشهادات يمنع التأخيرات التي لا يمكن لأي بناء سريع تعويضها لاحقًا في المشروع.
أكبر تأخير ينتج عن عدم وضوح النطاق: مثل أحجام الأجزاء غير المحددة بدقة، أو غياب أحمال الرافعات، أو تأجيل اتخاذ قرار بشأن التغليف الخارجي ما يؤدي إلى إعادة التصميم بعد قصّ الهياكل الفولاذية. ومن الأخطاء الأخرى تجاهل إجراء مسح أساسات الموقع، ما قد يتسبب في عدم تطابق مواضع البراغي التثبيتية. وينبغي على المشترين تثبيت التخطيط النهائي، والتحقق من توافق التصميم مع الشروط المحلية، وتحديد درجة الفولاذ المستخدمة قبل بدء التصنيع. كما أن عرض السعر الجاهز مسبقًا الذي يبدو مُنخفض الوزن بشكلٍ مشبوه قد يستثني عناصر الدعم أو العوارض الأفقية، لذا يجب مقارنة نطاق العمل بندًا بندٍ. والمواصفات الواضحة تضمن دقة الجدول الزمني.
يحوّل مبنى مستودع جاهز العمل الميداني الذي يعتمد على الأحوال الجوية إلى إنتاج مصنعي مخطط له. وتضمن عمليات التصنيع باستخدام الحاسب الآلي (CNC)، واللحام وفق معيار ISO 3834، والحماية بالغمس الساخن في الزنك هيكلًا يُنصب بسرعة ويستمر لعقودٍ عديدة. ويبيّن مثال مركز التوزيع أنَّ التسلُّم يتم قبل أسابيع من الإطار التقليدي، مع اكتشاف فريق ضمان الجودة للأخطاء قبل الشحن. أما بالنسبة لفرق المشتريات، فإن ميزة تقليل المدة الزمنية للتسليم تكون واقعيةً فقط عندما تُحدَّد النطاق والشهادات ودرجة الفولاذ مبكرًا. وبالفعل، يكافئ البناء السريع المشترين المنظمين بتحقيق إيرادات أسرع ومخاطر أقل.
ما الذي يجعل المستودع المصنّع في المصنع أسرع تسليمًا من المستودع المبني في الموقع؟
الإجابة: يُصنع مبنى المستودع الجاهز في المصنع بينما تُصبّ الأساسات في الموقع، وبالتالي تتم ممارسة نشاطين حاسمين في وقتٍ واحد. وتنتهي عمليات قصّ الألواح باستخدام ماكينات التحكم العددي (CNC) واللحام الروبوتي للإطار قبل وصول الطواقم، ويستعاض عن اللحام الميداني البطيء بتجميع الإطار عبر البراغي. ولذلك لم تعد المسار الحرج يعتمد على الظروف الجوية، ما يؤدي إلى استلام المبنى واستخدامه قبل الموعد المقرر بأسبوعٍ أو أكثر. كما ينخفض زمن التوريد من عدة أشهر إلى فترة محددة وموثوقة يمكن لمشغّلي الخدمات اللوجستية التخطيط لها بثقة.
كيف يُحمى الإطار القوسي الجاهز من التآكل؟
الإجابة: تبدأ الحماية بالغمر الساخن في الزنك، الذي يُغطي كل عضو بطبقة من الزنك لتقديم حماية حاجزية طويلة الأمد. وتتلقى الوصلات الملحومة طبقةً من رقائق الزجاج لسدّها ضد الكلوريد والرطوبة. وتوجّه فئات تنفيذ المعيار الأوروبي EN 1090 مستوى الحماية المطلوب لكل بيئة، بدءاً من المناطق الجافة الداخلية ووصولاً إلى المواقع الساحلية. ويقلّل النظام المصمم بدقةٍ من عمليات إعادة الدهان والإيقاف المؤقت للتشغيل، ويحافظ على سلامة البضائع المخزَّنة. ولتحقيق أفضل النتائج، يجب أن يتطابق الاختيار مع المناخ المحلي والمنتجات المُعالَجة داخل القاعة.
أي الشهادات تثبت أن المصنِّع يمتلك تحكُّماً حقيقياً في جودة التصنيع؟
الإجابة: يجب على المشترين طلب علامة التوافق الأوروبية (CE) وفق المعيار EN 1090، وشهادة الجودة ISO 9001، واعتماد اللحام ISO 3834 قبل إصدار الطلب. وتؤكِّد شهادات المصهر الخاصة بصلب Q355B ومجموعة الرسومات الكاملة للتصنيع قابلية تتبع كل وصلة. كما توفر المنشأة الحقيقية جدول البراغي والتغليف الذي يحمي الأطراف المُخَرَّشة أثناء النقل. ويؤدي التحقق من هذه المستندات مبكراً إلى تجنُّب المورِّدين الذين يتولون توزيع مخزون غير معروف، ويمنع حدوث تأخيرات لاحقاً في الجدول الزمني للمشروع.
متى ينبغي اختيار تخطيط الباعث الخالي من الدعامات للتخزين؟
الإجابة: يناسب التخطيط ذي الفتحة الواضحة العمليات التي تتطلب مساحة أرضية غير منقطعة لتركيب الرفوف أو للتفريغ والشحن العابر أو لممرات المركبات الواسعة. وإزالة الأعمدة الداخلية تبسّط تدفق المواد وتسمح بإعادة ترتيب الرفوف وفقاً لتغيرات الطلب. ويمكن تحقيق فتحات تصل إلى ٦٠ مترًا باستخدام إطارات بوابية من نوع Q355B ووصلات مربوطة بالبراغي. أما المقابل لهذا التصميم فهو ازدياد وزن العارضات، لذا يجب أن تستند عملية الاختيار إلى موازنة المرونة في استخدام الأرض مقابل كمية الصلب المستخدمة والتكلفة الإجمالية. كما تؤثر القيود المفروضة على الموقع واحتياجات الرافعات أيضاً في اتخاذ القرار.
هل يمكن نقل مستودع فولاذي بعد تركيبه الأولي؟
الإجابة: نعم، يمكن تفكيك مستودع فولاذي مُثبَّت بالبراغي وإعادة تركيبه عند انتقال العمليات. وبما أن العناصر متصلة ببراغي عالية القوة من الدرجة ١٠,٩S بدلًا من اللحام الميداني، فإن الأجزاء تنفصل بسلاسة وتبقى علاماتها سليمة. ويعتمد إعادة الاستخدام على حماية طبقة الجلفنة أثناء المناورة والتحقق من مواضع المراسي في الموقع الجديد. كما أن التصاميم المسبقة الهندسة مع الأبواب القياسية هي الأسهل في النقل. ولا يُعتبر نقل المنشأة مجانيًّا أبدًا، لكن هيكلها يحتفظ بقيمة أعلى بكثير مقارنةً بمبنى خرساني مصبوب.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
