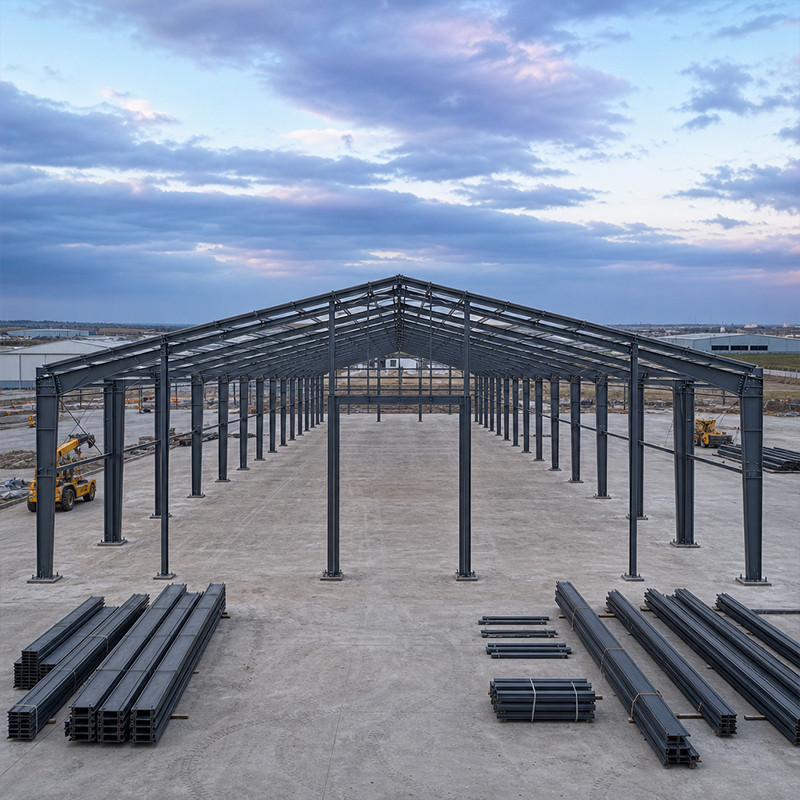
Gotowy na montaż budynek magazynowy przenosi główną część prac budowlanych z błotnistej placówki na kontrolowane środowisko fabryczne. Zamiast cięcia i spawania elementów stalowych na zewnątrz, całą konstrukcję wytwarza się, sprawdza i pakuje jeszcze przed jej dotarciem na plac budowy. Dla operatorów logistycznych ścigających się z terminem rozpoczęcia najmu taka zmiana oznacza różnicę między budynkiem otwartym na czas a takim, który opóźnia się o kolejny sezon.
Dlaczego gotowy na montaż budynek magazynowy skraca harmonogram
Zaletą szybkości przemysłowego magazynu jest prosta zasada: trudne elementy buduje się w pomieszczeniu. Gotowy na montaż magazyn odwraca tę kolejność – konstrukcja jest gotowa już wtedy, gdy podłoże dopiero się przygotowuje.
Co oznacza określenie „wykonywany w fabryce” w odniesieniu do elementów stalowych
Gdy inżynierowie opisują gotowy do montażu budynek magazynowy jako «wyprodukowany w fabryce», mają na myśli, że główna konstrukcja nośna, podciągi i elementy wzmocnieniowe są cięte, wiercone i spawane z zachowaniem wymaganej dokładności na hali produkcyjnej. Maszyny CNC z płazmą przekształcają cyfrowy model w części, które pasują idealnie od pierwszego razu, bez konieczności cięcia na budowie. Komórki robota spawalniczego zapewniają stałą głębokość spoiny, jakiej nie potrafi osiągnąć załoga pracująca na zewnątrz w warunkach wiatru lub mrozu. Wynikiem jest zestaw ponumerowanych elementów, z których każdy ma oznaczenie pozycji, gotowy do montażu śrubowego. To właśnie ta precyzja sprawia, że ten sam projekt zrealizowany na dwóch kontynentach wygląda identycznie i zachowuje się tak samo pod obciążeniem.
Przepływ pracy w trybie równoległym oraz przewaga czasowa
Przygotowanie terenu i wykonywanie elementów stalowych przebiegają równolegle zamiast sekwencyjnie. Podczas gdy fundamenty twardnieją, w hucie tną się słupy, a linia malarska nanosi ochronne powłoki. W tradycyjnej metodzie budowy poszczególne branże muszą czekać na siebie; w systemie prefabrykowanym prace ziemne, produkcja elementów i zakupy mogą przebiegać współbieżnie. Czas realizacji skraca się z wielu miesięcy do znacznie krótszego okresu, ponieważ ścieżka krytyczna nie zależy już od spawania, którego wykonanie uzależnione jest od warunków pogodowych. Szybkie harmonogramy budowy stają się przewidywalne, a nie jedynie pożądane – właśnie taką pewność potrzebują planiści dystrybucji.
Wewnątrz zakładu: Jak powstają komponenty
Szybkość budowy magazynu prefabrykowanego zaczyna się w zakładzie, gdzie stal w postaci certyfikowanych blach przybywa, a opuszcza go gotowy szkielet. Kontrola środowiska umożliwia utrzymanie wysokiej jakości przy jednoczesnym nieustannym postępie prac.
Cięcie CNC i spawanie robotyczne zgodnie z normą ISO 3834
Wytwarzanie rozpoczyna się od cięcia płyt stalowych z gatunku Q355B za pomocą sterowanych komputerowo urządzeń, zapewniających ścisłe tolerancje. Następnie spawanie robotyczne łączy węzły zgodnie z zasadami jakościowymi ISO 3834, przy zastosowaniu udokumentowanych procedur i operatorów poddanych odpowiednim testom. Każdy połączenie jest śledzone na mapie spawów, a próbki poddawane są badaniom niszczącym w celu potwierdzenia wytrzymałości. Takie dyscyplinowane podejście produkcyjne umożliwia dostarczenie ramy portalowej idealnie kwadratowej i gotowej do montażu. Ta sama część wyprodukowana na zewnątrz nabrałaby wilgoci, pyłu oraz uległaby wahaniom temperatury, co osłabiłoby ostateczny wynik i spowolniłoby prace montażowe na budowie.
Montaż śrubowy i ochrona przed korozją
Montaż na miejscu wykorzystuje wysokowytrzymałowe śruby klasy 10.9S zamiast spawania na budowie, więc załogi dokonują tylko wyrównania i dokręcania, a nie osłaniania i szlifowania. Przestrzeń magazynowa o wolnym rozpięciu powstaje w ciągu kilku dni, a nie tygodni, gdy elementy są wcześniej oznaczone. W celu ochrony przed korozją ramę zanurza się w cynku metodą gorącego ocynkowania, a szwy spawane uszczelnia się powłoką z płatków szklanych, zapobiegającą działaniu chlorków. W połączeniu z obudową z pianki PIR otoczka zapewnia suchy stan wnętrza przy przechowywaniu żywności lub sprzętu elektronicznego.
Przypadek centrum dystrybucyjnego: szybkość bez kompromisów
Gotowy do montażu budynek magazynowy okazał się właściwym wyborem dla regionalnego dystrybutora stojącego przed surowym terminem realizacji. Ten przypadek pokazuje, jak metoda „najpierw fabryka” przekształca ryzykowny harmonogram w kontrolowany proces, przy czym kontrole jakości wykrywają błędy jeszcze przed ich dotarciem na plac budowy.
Tło i termin zajęcia obiektu
Regionalny dystrybutor potrzebował hali magazynowej o powierzchni 9000 m² przed sezonem szczytowym. Stara wynajmowana przestrzeń wygasła za czternaście tygodni, a tradycyjna konstrukcja betonowa na miejscu nie zostałaby ukończona w terminie – opóźnienie wyniosłoby miesiące. Teren był płaski, ale niezasilany – zasilanie elektryczne i odprowadzanie ścieków miały być jeszcze zainstalowane. Kierownictwo obawiało się, że zamówienie wyprodukowanej w fabryce konstrukcji stalowej wiązałoby się z długimi czasami dostawy oraz ryzykiem konieczności poprawek na miejscu.
Zaimplementowane rozwiązanie i zmierzony rezultat
Zespół określił gotowy do montażu budynek magazynowy z ocynkowaną konstrukcją portalową i obudową z płyt PIR. Produkcja fabryczna przebiegała równolegle z pracami nad fundamentami, a połączenia śrubowe klasy 10,9S umożliwiły lokalnym zespołom montaż bezprzerwowej przestrzeni w czasie krótszym niż trzy tygodnie. Kontrole zgodnie ze standardem ISO 9001 wykryły błędnie wywierconą płytę jeszcze przed wysyłką, co pozwoliło uniknąć kosztownej korekty na budowie. Budynek został oddany do użytku dziewięć tygodni po złożeniu zamówienia – o cztery tygodnie wcześniej niż termin wygaśnięcia najmu – z już zainstalowanym dostępem dla suwnicy oraz mezzaniną pod biura.
Lista kontrolna zakupu szybko wznoszonego budynku magazynowego
Określenie zakresu budowy hali magazynowej z elementów prefabrykowanych zaczyna się od dokumentów, a nie od stali. Najszybszy projekt to ten, w którym zakres prac, klasy materiałów oraz certyfikaty są ustalone jeszcze przed cięciem pierwszej płyty. Krótka lista kontrolna zapewnia rzetelność harmonogramu i chroni zamawiającego przed dostawcami obiecującymi szybkość, lecz dostarczającymi zamieszania.
Certyfikaty i dokumenty do zażądania
Zamówienie hali magazynowej z elementów prefabrykowanych wymaga oznakowania CE zgodnie z normą EN 1090, certyfikatu jakości ISO 9001 oraz zatwierdzenia spawania zgodnie z normą ISO 3834 przed podpisaniem umowy. Należy zażądać zestawu rysunków wykonawczych, wykazu śrub oraz certyfikatów hutniczych dla stali Q355B, aby każdy połączenie było śledzone. Autentyczny zakład eksportowy dostarcza również opakowań chroniących końce gwintowane podczas transportu. Weryfikacja certyfikatów na wczesnym etapie zapobiega opóźnieniom, których żadne szybkie budowanie nie potrafi nadrobić w późniejszym etapie realizacji.
Typowe zagrożenia związane z czasem realizacji, których należy unikać
Największym opóźnieniem jest niejasny zakres prac: rozmyte wymiary przystani, brak danych dotyczących obciążeń dźwigów lub nieustalone decyzje dotyczące przeprojektowania obudowy po cięciu stali. Innym pułapkowym elementem jest pominięcie badań fundamentów, co może spowodować niezgodność położenia śrub kotwiących. Zamawiający powinien zatwierdzić ostateczny układ, potwierdzić lokalne przepisy i określić gatunek stali przed rozpoczęciem produkcji. Oferta na konstrukcję prefabrykowaną z podejrzanie niską masą może nie zawierać wzmocnień lub krokwi, dlatego należy porównać zakres prac pozycja po pozycji. Jednoznaczna specyfikacja zapewnia rzetelność harmonogramu.
Podsumowanie
Gotowy na montaż budynek magazynowy przekształca zależne od pogody prace budowlane na terenie w zaplanowaną produkcję fabryczną. Wytwarzanie CNC, spawanie zgodne ze standardem ISO 3834 oraz ochrona cynkowa zapewniają konstrukcję, którą można szybko zmontować i która trwa dziesięciolecia. Przypadek centrum dystrybucyjnego pokazuje, że okres użytkowania rozpoczął się tygodnie wcześniej niż przy tradycyjnym szkielecie, a kontrola jakości wykrywa błędy jeszcze przed wysyłką. Dla zespołów zakupowych korzyść czasowa jest rzeczywista jedynie wtedy, gdy zakres prac, certyfikaty oraz gatunek stali są ustalone na wczesnym etapie. Szybki montaż nagradza dyscyplinowanych nabywców wcześniejszym przychodem i niższym ryzykiem.
Najczęściej zadawane pytania
Pytanie
Co sprawia, że magazyn wyprodukowany w fabryce jest szybszy w dostawie niż budowany na miejscu?
Odpowiedź: Gotowy do montażu budynek magazynowy jest produkowany w fabryce, podczas gdy fundamenty są wylewane na miejscu – dzięki temu dwie kluczowe czynności przebiegają równolegle. Cięcie CNC i spawanie robotyczne kończą montaż kratownicy jeszcze przed przybyciem zespołu montażowego, a montaż śrubowy zastępuje powolne spawanie na placu budowy. Ścieżka krytyczna nie zależy już od warunków pogodowych, więc termin oddania obiektu do użytkowania przyspiesza się o kilka tygodni. Czas realizacji skraca się z wielu miesięcy do przewidywalnego okresu, który operatorzy logistyczni mogą z dużą pewnością uwzględnić w swoich planach.
Pytanie
W jaki sposób prefabrykowana kratownica portalowa jest chroniona przed korozją?
Odpowiedź: Ochrona zaczyna się od ocynkowania ogniowego, które pokrywa każdy element warstwą cynku zapewniającą długotrwałą ochronę barierową. Spawane połączenia są dodatkowo pokrywane powłoką z płatków szklanych w celu uszczelnienia przed chlorkami i wilgocią. Klasy wykonania zgodne z normą EN 1090 określają poziom ochrony dostosowany do danego środowiska – od suchych obszarów wewnętrznych po tereny nadmorskie. Poprawnie dobrany system ogranicza konieczność ponownego malowania i przestoje związane z nim, a także zapewnia bezpieczeństwo towarów przechowywanych w hali. Dobór powinien uwzględniać lokalny klimat oraz rodzaj produktów przechowywanych wewnątrz hali, aby osiągnąć najlepsze rezultaty.
Pytanie
Które certyfikaty potwierdzają, że producent rzeczywiście kontroluje jakość wykonywania?
Odpowiedź: Kupujący powinni zażądać oznakowania CE zgodnie z normą EN 1090, certyfikatu jakości ISO 9001 oraz zatwierdzenia spawania zgodnie z normą ISO 3834 przed złożeniem zamówienia. Certyfikaty hutnicze dla stali Q355B oraz kompletny zestaw rysunków wykonawczych potwierdzają śledzalność każdego połączenia. Autentyczna fabryka dostarcza również wykaz śrub oraz opakowanie chroniące końcówki gwintowane podczas transportu. Weryfikacja tych dokumentów na wczesnym etapie pozwala uniknąć dostawców działających jako pośrednicy oferujący nieznane zapasy oraz zapobiega opóźnieniom na późniejszych etapach harmonogramu projektu.
Pytanie
Kiedy należy wybrać układ przęseł bezpodporowych do magazynowania?
Odpowiedź: Układ bezpodporowy jest odpowiedni dla operacji wymagających nieprzerwanego przestrzeni podłogowej do systemów paletowych, cross-docking lub szerokich przejść dla pojazdów. Usunięcie kolumn wewnętrznych upraszcza przepływ materiałów i umożliwia przestawianie regałów w miarę zmiany zapotrzebowania. Rozpiętości do 60 m są osiągalne przy użyciu ram portalowych z gatunku stali Q355B oraz połączeń śrubowych. Kompromisem jest cięższy dźwigar dachowy, dlatego decyzja powinna uwzględniać równowagę między elastycznością przestrzeni podłogowej a masą stali i całkowitym kosztem. Ograniczenia terenu oraz potrzeby związane z suwnicami również wpływają na wybór.
Pytanie
Czy stalowy magazyn można przenieść po jego początkowym montażu?
Odpowiedź: Tak, stalowy magazyn z połączeniami śrubowymi można rozmontować i ponownie zmontować po przeniesieniu działalności. Ponieważ elementy są połączone wysokowytrzymałymi śrubami klasy 10.9S, a nie spawanymi na miejscu, części oddzielają się czysto i zachowują swoje oznaczenia. Możliwość ponownego wykorzystania zależy od ochrony powłoki cynkowej podczas transportu i manipulacji oraz od potwierdzenia położenia kotew na nowym miejscu. Najłatwiej przenieść zaprojektowaną fabrycznie konstrukcję z typowymi przęsłami. Przenoszenie nigdy nie jest darmowe, ale taka konstrukcja zachowuje znacznie większą wartość niż budynek z betonu monolitycznego.

 EN