 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

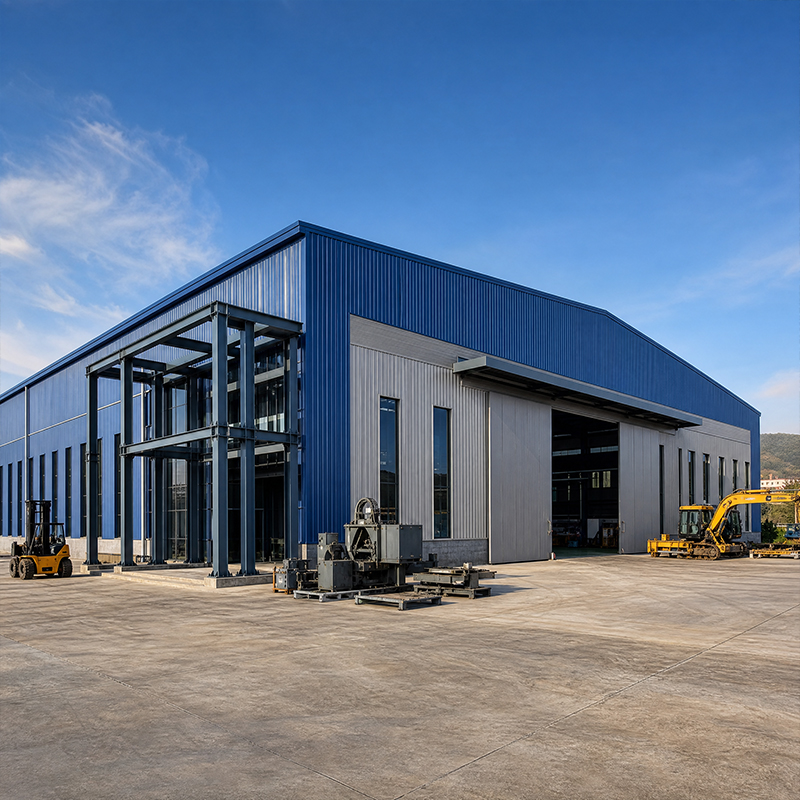
Önceden mühendislik yapılmış çelik binalar, fabrikada kontrol edilen ve hızlı cıvata ile montajı için hazır gelen bir iskelet sistemi sunması nedeniyle depolar, fabrikalar ve lojistik merkezleri boyunca yaygın kabul görmüştür. Gerçek satın alma kararı ise bu iskeletin içindedir: Hangi çelik profiller yükü taşır, hangi kalite iklim koşullarına dayanır ve yapı iç kolonlar olmadan ne kadar geniş bir kolonsuz açıklık sağlayabilir? Bu kılavuz, bir PEB yapısını tanımlayan yapısal çelik seçeneklerini detaylıca açıklar; böylece teknik şartname hazırlayanlar, genel amaçlı bir paket kabul etmek yerine, iskeleti operasyonel gereksinimlere uygun şekilde seçebilirler. Bu seçimlerin doğru yapılması, hem maliyeti hem de hizmet ömrünü ilk günden itibaren belirler.
Portal çerçeve, çoğunlukla önceden tasarlanmış çelik binaların iskeletini oluşturur ve bu çerçevenin iki temel elemanı kolon ile kiriştir. Geniş başlıklı kesit, malzemenin büyük kısmını nötr eksenden uzakta yerleştirir; bu nedenle uzun açıklıklar boyunca eğilmeye verimli bir şekilde direnir. Soğuk haddelenmiş geniş başlıklı kirişler daha küçük çerçeveler için uygundur; daha büyük açıklıklar ise daha derin gövdeleri olan kaynaklı kompozit kesitleri gerektirir. Eğimli kiriş, momentin düşük olduğu saçak bölgesinde çelik miktarını azaltır ve kuvvetlerin en yüksek olduğu diz bölgesinde daha kalın kesiti korur. Tasarımcılar, çerçeve ağırlığından ziyade, çerçeve davranışını belirleyen atalet momentini (section modulus) üreticiye sormalıdır; çünkü eşit ağırlıktaki çerçeveler yatay deplasman, kar yükü ve vinç yükü altında farklı performans gösterir.
Yuvarlatılmış kesitler, standart açıklık boyutları için ekonomik ve hızlıdır; ancak uzun bir açıklık veya ağır vinç yükü genellikle derinlik sınırlarını aşar. Birleştirilmiş elemanlar, mühendisin gövdeyi ve başlıkları bağımsız olarak boyutlandırmasına olanak tanır ve moment küçük olduğu yerlerde ağırlığı azaltır. Karşılık gelen dezavantaj, kaynak süresi ve ISO 3834’e uygun kontrollü atölye uygulamalarıdır. Pratik bir kural, yaklaşık 30 m’ye kadar açıklıklar için yuvarlatılmış geniş başlıklı kesitleri kullanmayı, bu eşiğin ötesinde ise daralan birleştirilmiş çatı kirişlerini kullanmayı önerir. Önceden mühendislik yapılmış çelik binalar bundan faydalanır çünkü optimizasyon aracı, yük yolunun izin verdiği tam olarak o noktalarda çeliği azaltır ve çerçeveyi zayıflatmadan paketi hafif tutar.
Q355B çeliği, 355 MPa’lık minimum akma dayanımına sahiptir ve bu değer, Q235’e kıyasla yaklaşık %40 daha yüksektir; dolayısıyla aynı yükü taşımak için bir çerçevenin kütlesi daha az olabilir. Bu azalma, üretim, kaplama ve taşıma maliyetlerini düşürürken güvenliği korur. Önceden tasarlanmış çelik binaların iç yapısında kullanılan bu çelik sınıfı, bağlantı tasarımını da etkiler; çünkü daha yüksek dayanım, cıvataların daha az sıra ile daha fazla yük taşımasını sağlar. Q355B, yaygın Avrupa eşdeğerlik beklentilerini karşılar ve çoğu ılıman iklim koşuluna uygundur. Soğuk bölgelerde ise akma dayanımı numarasından ziyade darbe tokluğuna ilişkin alt sınıf daha önemlidir; bu durum, bir sonraki bölümde ele alınan düşük sıcaklık sınıflarına yol açar.
Kalınlık yönünde (Z yönünde) dayanıklı çelikler, örneğin Q355B-Z35, kalın levhaların kolon tabanı ve dirsek bölgelerinde ağır kaynaklı birleşimlere ulaştığı durumlarda tabakalı yırtılmayı önler. Çin’in kuzeydoğusundaki bir tahıl depolama projesi tam da bu durumla karşılaştı: Vinç tarafından oluşturulan alternatif yükler altında taban levhalarına kaynaklanan büyük kolon parçaları, tabakalı hasarı önlemek için Z35 sınıfı levhalar gerektiriyordu. Düşük sıcaklık sınıfı çelikler, örneğin Q355D, tokluğunu eksi 20 °C’ye kadar korur ve böylece çerçeve, kış aylarında montaj ve hizmet süresince korunmuş olur. Alt sınıf seçimi bir risk kararıdır ve çelik kesilmeden önce haddehanenin vermiş olduğu sertifika, kesin sınıfı belirtmelidir.
Açık açıklık, iç kolonları ortadan kaldırır; böylece forkliftler, raf sistemleri ve makineler engelsiz hareket edebilir, ancak şimdi mizanpaya tam genişliği köprülemesi gerekir. Açıklığın iki katına çıkarılması, eğilme momentini yaklaşık dört katına çıkarır; böylece kesit derinliği ve ağırlık hızla artar. 30 m açık açıklık için 600 mm derinliğinde bir mizanpaya kullanılabilirken, 50 m açıklık bir kafes sistem veya çok daha derin bir birleşik eleman gerektirir. Önceden mühendislik yapılmış çelik binalar, katalogdan kopyalanmak yerine her bir aks aralığı için optimize edilmelidir, çünkü açıklıktaki her ekstra metre, çelik ağırlığını engelsiz döşeme alanı karşılığında takas eder.
Yaklaşık 40 metreyi aşan açıklıklarda, sağlam bir çatı kirişi ağırlaşır ve kuvvet akışını takip eden başlık ve dolgu elemanlarına malzemenin yönlendirildiği üçgen çatı kafesi daha verimli bir çözüm haline gelir. Konik şekilli, montajlı çatı kirişleri, iç mekânın temiz görünümünü koruyarak ve kaplama işlemlerini basitleştirerek 60 metreye kadar popülerliğini sürdürür. Bu şekilde planlanan önceden mühendislik yapılmış çelik binalar, her iki çözümün de açıklığı açık tutması nedeniyle dış kabuk maliyetini kontrol eder. Açıklık seçimi aynı zamanda temel boyutunu da belirler; çünkü saçaklardaki tepkiler açıklıkla birlikte artar. Yapı mühendisi ile kaplama tedarikçisi arasında erken koordinasyon, standart panel sistemiyle ekonomik olarak kaplanamayacak bir çerçeve oluşumunu önler.
Alan montajı, 10.9S yüksek mukavemetli sürtünme cıvatalarıyla yapılır; bu da montajı basit ve tersine çevrilebilir kılar—önceden tasarlanmış çelik yapı paketleri okyanusların öbür yakasına gönderilirken ve sık bir zaman çizelgesiyle varırken bu özellik önem kazanır. Kaplama seçimi ortama göre belirlenir: sıcak daldırma galvanizleme, kıyı bölgeleri ve nemli alanları korurken, cam pul kaplama kimyasal maddelere ve sıçrama bölgelerine dayanıklıdır. Birleşim detayı, cıvataların erişilebilir kalmasını ve temas yüzeylerinin korunmasını sağlamalıdır; çünkü bağlantı, elemanın kendisinden önce ihmal nedeniyle başarısız olur. EN 1090 uygulama sınıfları, bu birleşimlerin atölyede nasıl hazırlanacağını, nasıl kontrol edileceğini ve nasıl dokümante edileceğini belirler.
Satın alma emri verilmeden önce, tam çelik sınıfını belirten haddehane sertifikalarını, kesit boyutlarını içeren atölye çizimlerini ve bağlantı programını talep edin. İmalatçının ISO 9001 ve EN 1090 belgelerine sahip olduğunu doğrulayın ve CNC kesme ile robotik kaynak işlemlerinin nasıl doğrulandığını sorun. Faydalı bir kontrol yöntemi, teklif edilen tonajı, açıklık mesafesi ve yük durumu için bağımsız bir tahminle karşılaştırmaktır; bu hem yetersiz tasarımı hem de fazladan miktar eklemeyi ortaya çıkarır. Bu öğeleri doğrulayan teknik şartname hazırlayıcıları, proje gereksinimlerine tam uygun, eksiksiz teslim edilen ve inşaat alanında maliyetli sürprizler yaşanmadan dikilebilen bir iskelet sistemi alırlar.
Önceden tasarlanmış çelik binalar için iskelet sistemi seçimi, daha çok bir marka tercihinden ziyade kesit profili, çelik sınıfı ve açıklık mesafesinin gerçek yük koşullarına uyumlu hale getirilmesiyle ilgilidir. Q355B çeliği, akılcı bir açıklık mesafesi hedefi ve doğrulanmış cıvatalı bağlantılar, genel bir kabuğu, on yıllarca performans gösterebilen bir yapıya dönüştürür. Güvenilir bir sipariş vermenin en hızlı yolu, yazılı bir teknik şartnamedir ve çizimlerle uyumlu belgelere sahip bir imalatçıdır.
PEB çerçevesi için tipik çelik sınıfı hangisidir?
Cevap: Q355B çeliği, 355 MPa akma dayanımı sayesinde Q235’e kıyasla daha az kütleyle yükleri taşıyabilmesi nedeniyle PEB çerçeveleri için yaygın tercih edilen sınıftır. Soğuk bölgelerde düşük sıcaklık tokluğunu sağlamak için Q355D kullanılabilir; kalın kaynaklı birleşimlerde ise tabaka yırtılmalarına karşı direnç sağlamak amacıyla Q355B-Z35 sınıfı tercih edilir. Çelik sınıfı, fabrika sertifikasında belirtilir ve atölye çizimleriyle uyumlu olmalıdır. Doğru alt sınıfın seçilmesi, çerçeve düzenini değiştirmeden hem güvenlik hem de maliyet açısından denge sağlar.
İç kolon olmadan pratikte ne kadar geniş açıklık sağlanabilir?
Cevap: Profil kesitlerle yapılan tek açıklıkta yaklaşık 30 m’ye kadar açıklık iyi çalışır; 30–60 m aralığı genellikle konik (daralan) kompozit çatı kirişleri ya da çatı kafesi gerektirir. 60 m’den büyük açıklıklarda çerçeve ağırlaşır ve kafes sistemi daha verimli bir çözüm haline gelir. Pratik üst sınır, yük durumu, kar yükü ve vinç kullanımı gibi faktörlere bağlıdır; bu nedenle açıklık her bir açıklık (bay) için optimize edilmelidir. Daha geniş açıklıklar, çelik ağırlığının artışıyla karşılık olarak engelsiz zemin alanının değerini artırır.
Cıvatalı bağlantılar neden saha kaynaklamasına tercih edilir?
Cevap: 10.9S yüksek mukavemetli sürtünme cıvatalarıyla yapılan saha cıvatalaması, montajı hızlı, tersine çevrilebilir ve hava koşullarından bağımsız tutar; bu da uzun mesafeler boyunca taşınan paketlere uygundur. Saha kaynaklaması, dış mekânda güvenilir kılınması zor olan yetkin işçilik, muayene ve kuru koşullar gerektirir. Cıvatalı birleşimler ayrıca yapıların daha sonra yeniden yerleştirilmesini veya genişletilmesini de kolaylaştırır. EN 1090 uygulama sınıfları, bu birleşimlerin nasıl hazırlanacağı ve doğrulanacağı konusunda kurallar belirler; böylece atölyeden temele kadar belgelenmiş bir kalite yolu sağlanır.
Z-yönü çeliği ne zaman belirtilmelidir?
Cevap: Kalın levhaların alternatif veya kalınlık boyunca yük altında ağır kaynaklı birleşimlerle buluştuğu yerlerde, genellikle kolon tabanlarında ve çerçeve dizlerinde Q355B-Z35 gibi Z-yönünde çelik belirtilmelidir. Bu, büzülme kuvveti yuvarlama düzlemine dik yönde etki ettiğinde düz levhanın uğrayabileceği tabakalı yırtılmayı önler. Tahıl ambarları ve vinçle desteklenen tesisler yaygın örneklerdir. Sertifika Z35 eki adını açıkça belirtmelidir; aksi takdirde birleşim, doğrulanmış kalınlık boyunca sünekliğe değil, şansa dayanır.
Çelik kalitesini teslimattan önce hangi belgeler onaylar?
Cevap: Teslimattan önce, önceden mühendislik yapılmış çelik binalar için çelik kalitesini onaylayan fabrika sertifikası, atölye çizimleri ve bağlantı programı sunulur. ISO 9001 ve EN 1090 sertifikaları üreticinin süreç kontrolünü gösterirken, CNC ve kaynak kayıtları uygulamanın doğruluğunu teyit eder. Açıklık ve yük durumu temelinde bağımsız bir tonaj tahmini, yetersiz tasarım ya da fazladan malzeme kullanımını ortaya çıkarır. Bu belgeler, saha ekiplerinin varışta çelik sınıfını kontrol edebilmesi ve montaja başlamadan önce uyumsuz malzemeyi reddedebilmesi için sevkiyatla birlikte gönderilmelidir.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
