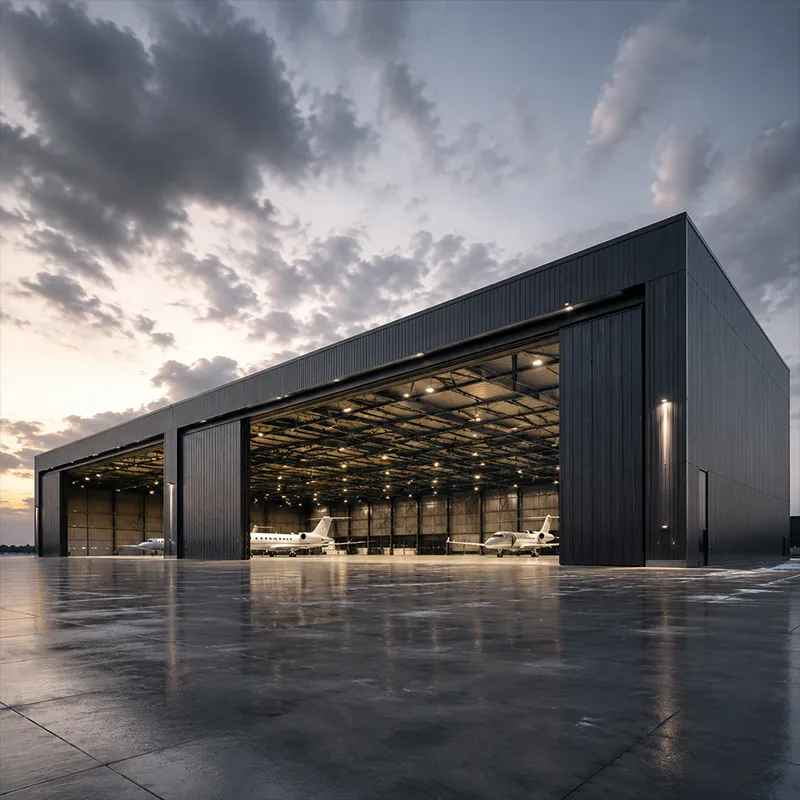
Zakupujący z sektora przemysłowego rzadko traktują ramę jako produkt, a mimo to to właśnie ona decyduje o funkcjonowaniu zakładu. Konstrukcja z ramy stalowej przekształca pustą działkę w czyniącą fabrykę szybciej, niż się spodziewa. Elementy są cięte, wiercone i spawane w warsztacie, a następnie montowane na miejscu za pomocą śrub. Kształt ramy określa szerokość otwartych powierzchni podłogi, miejsca przebiegu dźwigów oraz łatwość rozbudowy budynku. Dobrze podjęte wczesne decyzje dotyczące siatki kolumn, obciążeń i połączeń pozwalają zaoszczędzić pieniądze w fazie wykonywania i montażu.
Zaprojektuj odstępy między przęsłami oraz siatkę kolumn
Dobierz siatkę przęseł zgodnie z procesem produkcyjnym
Konstrukcja stalowa działa dobrze wyłącznie wtedy, gdy odstępy między osiami są dopasowane do procesu produkcyjnego wewnątrz hali. Szerokie przęsła o rozstawie 9–12 m nadają się do systemów paletowych i otwartych linii montażowych; ścisłe siatki o rozstawie 6–7,5 m nadają się do pomieszczeń mezzanine i lekkich linii produkcyjnych. Ramy portalowe o rozpiętościach czystych do 60 m pozwalają zrezygnować z kolumn wewnętrznych, dzięki czemu wózki widłowe mogą poruszać się bez przeszkód. Shenyang Jinnuoda projektuje siatkę osi na podstawie planu wyposażenia klienta, a nie z katalogu, ponieważ siatka dopasowana do procesu jest tańsza w eksploatacji niż taka, która wygląda jedynie regularnie.
Przeczytaj obciążenia kolumn przed doboru przekrojów elementów
W konstrukcji stalowej reakcje kolumn decydują zarówno o wymiarach elementów, jak i o projekcie fundamentów. Obciążenia kolumn obejmują ciężar własny, obciążenie użytkowe, siły pochodzące od suwnic oraz wpływ wiatru wzdłuż długości budynku. Zbyt małe przekroje wymuszają późniejsze stosowanie grubszych blach; zbyt duże przekroje powodują marnotrawstwo stali i czasu pracy suwnic. Model obciążeń pokazuje, gdzie zastosowanie profili ze stali Q355B lub Q420B uzasadnia ich wyższą cenę, a gdzie wystarczają standardowe gatunki stali. Dopasowanie gatunku stali do rzeczywistego naprężenia – a nie stosowanie jednego gatunku wszędzie – to sposób, w jaki doświadczony wykonawca kontroluje koszty.
Obciążenia bieżnika dźwigu i obciążenia pionowe
Zaprojektuj bieżnik dźwigu jako osobny system
Konstrukcja stalowa z izolowanym bieżnikiem zapewnia stabilność obudowy podczas ciężkich podnośników. Bieżnik przenosi ruchome obciążenia kół, których dach nigdy nie odczuwa, dlatego wymaga własnych obliczeń. Wyrównanie szyn, sztywność wsporników oraz ich rozmieszczenie kontrolują drgania i zużycie kół. Samodzielna belka bieżnika, usztywniona do głównych ram konstrukcyjnych, odciąża blachy obłożeniowe i belki dachowe od obciążeń dynamicznych. Shenyang Jinnuoda dostarcza bieżników wycinanych CNC i spawanych robotami, co zapewnia stałą dokładność gniazd szynowych i ogranicza szlifowanie na budowie.
Gdy bieżnik jest izolowany, przyszła modernizacja jego nośności rzadko zakłóca dach. Inwestor może wymienić suwnicę lub poszerzyć pas ruchu bez konieczności ponownej certyfikacji budynku. To rozdzielenie to decyzja dokumentacyjna, która się opłaca, gdy produkcja wymaga większej nośności niż pierwotnie zaplanowano.
Kontroluj drgania za pomocą usztywnień
W konstrukcji stalowej o szkielecie nośnym krzyżulce wykonują cichą pracę przenoszenia przemieszczeń bocznych na grunt. Przemieszczenia boczne powstają w wyniku hamowania dźwigu, działania wiatru oraz nieregularnego układania ładunków. Krzyżulce w ścianach i tzw. diafрагma dachowa przenoszą te siły na fundamenty. Zbyt mała liczba krzyżulek powoduje wyginanie szkieletu; zbyt duża prowadzi do nadmiernego zużycia stali bez dodatkowej korzyści konstrukcyjnej. Wskazówki AISC i MBMA określają wymiary elementów przekątnych tak, aby szkielet stalowy pozostawał stabilny bez nadmiernie grubej stali.
Połączenia, wytwarzanie i jakość
Wybierz połączenia śrubowe lub spawane
W tego typu konstrukcjach stalowych wybór kombinacji połączeń śrubowych i spawanych wpływa na koszty i harmonogram realizacji. Większość szkieletów używa śrub wysokiej wytrzymałości klasy 10.9S do połączeń montażowych w terenie oraz spawania do prac warsztatowych. Połączenia śrubowe przyspieszają montaż i umożliwiają demontaż; spawanie zapewnia czyste linie tam, gdzie dostęp jest ograniczony. Pełnie śrubowe połączenia pozwalają zespołom montażowym podnosić gotowe budynki prefabrykowane za pomocą dźwigów i kluczy, skracając czas pracy i ryzyko związane z warunkami pogodowymi. Wybór odpowiedniej kombinacji zależy zarówno od harmonogramu, jak i od wymogów konstrukcyjnych.
Napięcie śruby ma większy wpływ niż ich liczba. Określone śruby klasy wytrzymałościowej 10.9S muszą osiągnąć odpowiednie wstępną siłę docisku, aby połączenie przenosiło obciążenie poprzeczne bez poślizgu.
Spawanie zgodne z normami EN 1090 i ISO 3834
Jakość spawania decyduje o czasie użytkowania konstrukcji pod wpływem drgań dźwigu. Norma EN 1090 określa klasę wykonania wymaganą do oznakowania CE; norma ISO 3834 definiuje system zarządzania procesem spawania. Spawanie robotyczne oraz kontrolowane szwy zmniejszają ryzyko pęknięć warstwowych w płytach ze stali Q355B-Z35 stosowanych tam, gdzie naprężenia przekrojowe mogłyby rozdzielić stal. Norma ISO 9001 reguluje ogólny proces, zapewniając, że każda konstrukcja stalowa opuszcza zakład z dokumentacją i pełną śledzalnością do certyfikatu hutniczego.
Zamawiający spoza Europy również korzystają z tych standardów, ponieważ opisują one dyscyplinowany sposób działania w warsztacie. Producent pracujący zgodnie z normą EN 1090 kontroluje dokładność montażu, spawanie oraz przekazanie powłok z należytą rygorystycznością – co przejawia się mniejszą liczbą napraw na budowie oraz łatwiejszym przebiegiem inspekcji.
Ochrona, otoczka i rzeczywista realizacja
Ochrona stali przed korozją
Zgrzewanie gorące i powłoka z płatków szklanych chronią stal w wilgotnych lub agresywnych środowiskach przemysłowych. Galwanizowane kształtowniki C i Z wytrzymują dziesięciolecia w pobliżu paszy, soli lub chemikaliów. Obudowa z płyty warstwowej PIR o grubości 150 mm zwiększa izolację termiczną i ogranicza kondensację. Powłoka powinna być dobrana do konkretnego środowiska, a nie do domyślnej pozycji w katalogu – powłoka przeznaczona na suchy magazyn szybko zawodzi w mleczarni poddawanej myciu pod ciśnieniem lub w lokalizacji nadmorskiej.
Szczegółowanie przyczynia się do dłuższej trwałości powłoki. Zamknięte profile należy wentylować lub uszczelnić, aby zapobiec gromadzeniu się wilgoci w ich wnętrzu; krawędzie cięcia wymagają obróbki w warsztacie. Te szczegóły decydują o tym, czy konstrukcja będzie wyglądała jak nowa po dziesięciu latach, czy będzie wymagała ponownej malowania już po trzech latach.
Zakład maszynowy, który się opłacił
Shenyang Huaxing Machinery potrzebowała zakładu o powierzchni 10 000 m² z dwoma mostami dźwigowymi o nośności 10 ton i rozpiętością wolną 24 m. Jinnuoda zaprojektowała układ przęseł o rozstawie 7,5 m, ułożono szyny dźwigowe na belkach wspornikowych, a obudowę pokryto stalą ocynkowaną ze ścianami z pianki PIR. Konstrukcja została wzniesiona w jednym sezonie, a właściciel później rozszerzył linię produkcyjną o nowe przęsło bez konieczności budowy nowych słupów, ponieważ układ przęseł i fundamenty zostały od początku zaprojektowane z myślą o rozbudowie.
Konstrukcja stalowa zaprojektowana z uwzględnieniem możliwości rozbudowy pozwala rozwijającej się fabryce zwiększać powierzchnię, montować dodatkowe mosty dźwigowe lub mezzaniny bez konieczności całkowitego przebudowania – to właśnie taką elastyczność zakupujący przemysłowi wybierają stal.
Poprawny dobór układu przęseł, obciążeń i połączeń sprawia, że konstrukcja stalowa odwdzięcza się właścicielowi przez dziesięciolecia. Projektuj przęsła zgodnie z procesem produkcyjnym, oddziel obciążenia mostów dźwigowych, zaprojektuj usztywnienie na rzeczywiste wiatry oraz dobierz powłoki ochronne w zależności od środowiska. Potwierdź realizację zgodności z normami EN 1090, ISO 3834 i ISO 9001 – dzięki temu konstrukcja stalowa będzie bezpieczna, dokumentowana i gotowa do rozbudowy wraz z rozwojem działalności.
Najczęściej zadawane pytania
Pytanie
Jakie przypadki obciążenia musi wytrzymać konstrukcja ramowa przemysłowa w trakcie projektowania?
Odpowiedź: Konstrukcję stalową sprawdza się pod kątem obciążenia stałego, zmiennego, działania suwnic oraz wiatru, a czasem również trzęsień ziemi lub obciążenia śniegiem. Każdy przypadek łączy się zgodnie z obowiązującymi przepisami, aby żaden element nie był wymiarowany wyłącznie na podstawie jednej siły. Dach, ściany i wyposażenie technologiczne wszystkie wprowadzane są do modelu. Wczesne analizowanie zsumowanych reakcji zapewnia rzetelność kolumn, fundamentów i systemu usztywnienia oraz zapobiega kosztownym korektom w terenie po już wykonanej montażu stali.
Pytanie
Dlaczego tor jazdy suwnicy jest oddzielony od głównej konstrukcji ramowej?
Odpowiedź: Tor jazdy przenosi ruchome obciążenia kół oraz siły hamowania, jakie dach nigdy nie odczuwa. Izolacja go za pomocą belek wspornikowych chroni okładzinę i belki dachowe przed drganiami i utrzymuje stabilność obudowy budynku. Oddzielenie to umożliwia także późniejszą modernizację suwnicy bez konieczności ponownej certyfikacji całego budynku. Traktowanie toru jazdy jako osobnego systemu to decyzja podejmowana na etapie projektowania, która szybko się opłaca – już przy pierwszej potrzebie zwiększenia nośności w trakcie produkcji, przekraczającej pierwotne założenia.
Pytanie
W jaki sposób weryfikuje się połączenia śrubowe wysokiej wytrzymałości w terenie?
Odpowiedź: Połączenia w terenie wykorzystują śruby klasy 10.9S dokręcane do określonego obciążenia wstępnego, dzięki czemu połączenie przenosi siły ścinające bez poślizgu. Załogi stosują metodę dokręcania momentem skręcającym lub metodę napięcia, opisaną w planie montażu; próbkę połączeń poddaje się dodatkowej kontroli. Zestawy wytwarzane w warsztacie z wierconymi i oznaczonymi otworami eliminują niepewność. To prawidłowe obciążenie wstępne – a nie liczba śrub – zapewnia stabilność konstrukcji pod obciążeniem użytkowym oraz wielokrotnymi cyklami pracy dźwigu.
Pytanie
Kiedy projekt wytwarzania wymaga zastosowania klas wykonania zgodnie z normą EN 1090?
Odpowiedź: Każda stalowa konstrukcja przeznaczona do wprowadzenia na rynek europejski wymaga znakowania CE zgodnie z normą EN 1090; klasa wykonania zależy od skutków awarii. Wyższe klasy wymagają surowszych procedur spawania, kontroli oraz śledzalności. Nawet zakupujący spoza Europy korzystają z tej dyscypliny, ponieważ norma określa kontrolowane dopasowanie elementów, spawanie oraz przekazanie powłok ochronnych – co zmniejsza liczbę napraw w terenie i zapewnia bardziej przejrzysty protokół końcowej inspekcji.
Pytanie
Które powłoki chronią stal w korozyjnym środowisku zakładu przemysłowego?
Odpowiedź: Zgrzewanie ogniowe (hot-dip galvanizing) nadaje się do większości wilgotnych lub słonych miejsc, podczas gdy powłoki z płatków szkła (glass flake coating) odporność na agresywne chemikalia i mycie pod ciśnieniem. Żelazne kształtowniki C i Z oraz szyny ocynkowane metodą zanurzeniową wydłużają czas użytkowania w pobliżu oparów z surowców lub procesów technologicznych. Obudowa z płyt PIR o grubości 150 mm ogranicza kondensację. Poprawny wybór polega na dopasowaniu powłoki do konkretnego środowiska, przy czym krawędzie są obrabiane w warsztacie, aby zapobiec gromadzeniu się wilgoci w zamkniętych przekrojach.

 EN