 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

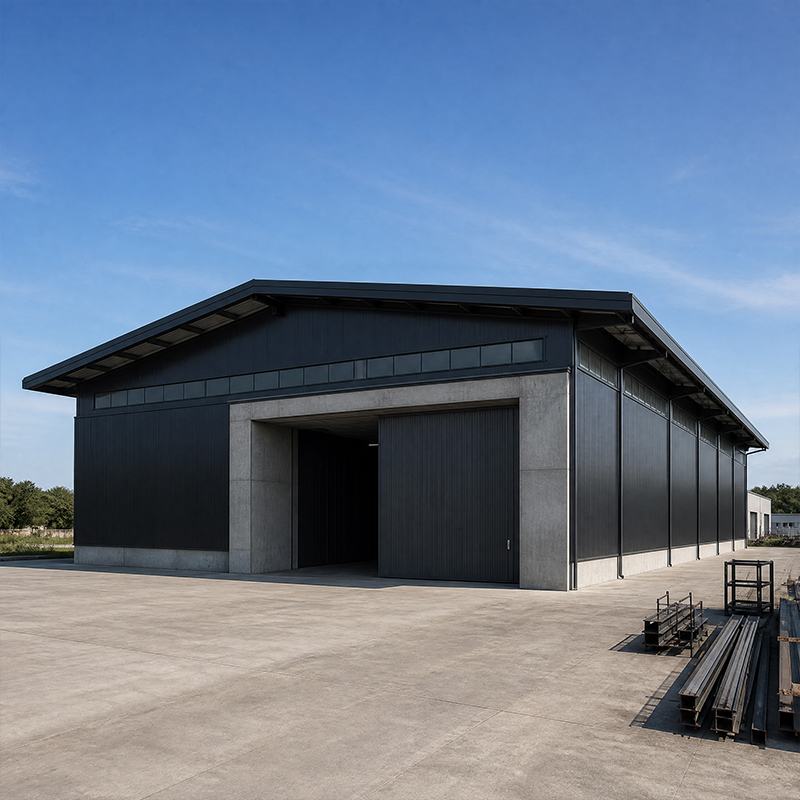
Gudang struktur baja ringan menggabungkan elemen bentuk dingin yang ramping dengan jalur pembebanan efisien guna memberikan bentang, kecepatan, dan nilai bagi operator penyimpanan. Pilihan rangka memengaruhi segalanya, mulai dari ukuran fondasi hingga ketinggian bebas siap derek di dalam bangunan, sehingga keputusan ini perlu mendapat perhatian awal dari tim desain.
Gudang berstruktur baja ringan mengandalkan elemen-elemen yang digulung atau dibentuk dari pelat tipis, biasanya kurang dari 6 mm, alih-alih profil baja berat hasil penggulungan panas. Perbedaan ini penting karena berat memengaruhi biaya fondasi, transportasi, dan tenaga kerja pemasangan. Sistem baja ringan menggunakan baja berkekuatan tarik tinggi seperti S350 atau S450, sehingga material yang lebih tipis tetap mampu menahan beban desain. Pembentukan dingin memungkinkan produsen membentuk profil khusus—seperti stud, track, dan purlin—yang selaras dengan tata letak sistem rak. Untuk penyimpanan satu lantai dengan bentang sedang, pendekatan ini mengurangi jumlah tonase baja tanpa mengorbankan kekakuan, berkat penggunaan bracing dan aksi panel. Memilih keluarga penampang sejak awal mencegah perancangan ulang mahal setelah bentuk bangunan sudah ditetapkan dan pemasok telah memotong baja.
Panel atap dan dinding bekerja bersama purlin untuk menyalurkan beban gravitasi ke rangka. Angkat akibat angin—moda kegagalan umum pada gudang rendah—ditahan oleh aksi diafragma pelapis ditambah batang pengikat di bagian atap (eaves). Pengaku—berupa portal, pengaku lutut (knee), atau pengaku bentuk-X—menstabilkan arah memanjang sehingga masing-masing elemen tetap berada dalam batas kelangsingan (slenderness limits). Insinyur memodelkan interaksi ini menggunakan perangkat analisis elemen hingga sebelum fabrikasi, guna memastikan tekuk lokal pada dinding tipis tidak menjadi faktor penentu kekuatan struktur. Dengan demikian, gudang berstruktur baja ringan lebih bergantung pada kinerja keseluruhan susunan sebagai satu kesatuan, ketimbang pada ukuran masing-masing elemen. Komunikasi yang jelas mengenai jalur pembebanan membantu tim pengadaan membandingkan penawaran berdasarkan kesetaraan struktural, bukan hanya harga semata.
Baut dan rel membentuk partisi non-penahan beban serta juga dapat memperkuat kulit bangunan. Profil-C tanpa bibir dan berbibir mendominasi karena bibirnya memperkaku sayap terhadap puntiran. Rel dipasang di bagian atas dan bawah untuk menjepit ujung baut, sehingga menyederhanakan proses penyejajaran di lokasi. Untuk dinding yang lebih tinggi, baut yang dipasang berhadap-hadapan berbagi gaya geser dan menahan deformasi racking akibat getaran lalu lintas forklift. Pemilihan ketebalan pelat (gauge) yang tepat bergantung pada lebar bentang dan berat penutup dinding; spesifikasi berlebihan membuang-buang baja, sedangkan spesifikasi kurang berisiko menyebabkan lendutan yang mengakibatkan retak pada sealant. Dalam gudang berstruktur baja ringan, elemen sekunder ini secara diam-diam menentukan kinerja penutup dinding selama puluhan tahun menghadapi siklus termal dan beban.
Sambungan baut cocok untuk pengiriman prefabrikasi karena rakitan yang diberi label dapat dirakit dengan baut tanpa pengelasan di lokasi. Baut berkekuatan tinggi kelas sepuluh titik sembilan menghasilkan sambungan tahan selip yang mampu menahan beban penanganan dan pergeseran seismik. Sambungan las mengurangi berat pada sambungan sempit, tetapi memerlukan tukang las bersertifikat serta pengendalian mutu (QA) di lokasi. Desain seimbang menempatkan baut pada persimpangan rangka utama dan membatasi pengelasan hanya pada simpul yang dikendalikan di pabrik. Pembagian tugas semacam ini mengurangi kebutuhan tenaga kerja terampil di luar negeri serta menjaga proses ereksi tetap dapat diprediksi untuk proyek internasional. Pemasok yang memiliki sertifikasi ISO 3834 untuk pengelasan menunjukkan disiplin proses yang diperlukan guna menjamin keandalan baik sambungan baut maupun sambungan las, sehingga struktur tetap terlindungi sepanjang masa pakai operasionalnya.
C dan Z purlin merupakan tulang punggung struktur sekunder. Purlin tipe C cocok untuk bentang tunggal dan tumpang tindih sederhana; sedangkan purlin tipe Z saling mengunci untuk bentang kontinu melintasi beberapa bentang, sehingga mengurangi limbah sambungan. Orientasi sangat penting: profil Z yang dipasang dalam arah berlawanan pada masing-masing kemiringan atap membentuk garis kontinu yang mampu menjangkau bentang lebih panjang. Lapisan galvanis melindungi tepi yang terpotong selama pemasangan—titik awal korosi yang sering terjadi. Para spesifikator membandingkan data tabel bentang dengan biaya material guna memilih profil paling ringkas yang tetap memenuhi batas lendutan. Gudang berstruktur baja ringan yang dirancang secara cermat memanfaatkan kontinuitas purlin tipe Z untuk memperpanjang bentang tanpa menambah beban rangka utama atau memperluas ruang lingkup fondasi.
Jarak purlin menentukan penopang pelapis dan memengaruhi berat baja serta ketebalan panel. Jarak yang lebih rapat memungkinkan penggunaan lembaran yang lebih tipis, sedangkan jarak yang lebih lebar memerlukan purlin yang lebih dalam. Batang lentur atau tali pengikat menahan sayap tekan akibat beban angin, mencegah rotasi yang dapat menyebabkan deformasi bergelombang (oil-canning). Para perancang detail menyesuaikan jarak tersebut dengan kemiringan atap dan sistem drainase agar air mengalir lancar tanpa genangan yang bisa memberi beban berlebih pada bentang. Koordinasi diam-diam semacam ini merupakan cara para produsen berpengalaman menghemat biaya bagi pemilik tanpa mengorbankan kinerja. Penentuan jarak yang tepat pada gudang berstruktur baja ringan mencegah baik pemborosan baja maupun kelelahan dini pelapis akibat pergerakan termal berulang.
Prefabricasi memindahkan proses pemotongan, pengeboran, dan pemeriksaan kualitas ke bengkel terkendali. Mesin plasma CNC dan mesin pons (punch) menghasilkan komponen yang diberi label dengan lubang baut yang diposisikan dengan toleransi hingga satu milimeter. Pengelasan robotik menyatukan rangka utama di bawah pengendalian ISO 3834, lalu komponen dikemas berdasarkan urutan pemasangan (erection sequence). Akurasi bengkel ini berdampak pada pemasangan baut di lokasi yang lebih cepat serta jumlah RFI (Request for Information) yang lebih sedikit. Pembeli sebaiknya meminta sertifikat pabrik (mill certificates) dan tanda kelas eksekusi EN 1090 untuk memverifikasi mutu baja serta prosedur pengelasan. Paket gudang berstruktur baja ringan yang terdokumentasi menyertakan bukti terlacak dari gulungan baja (coil) hingga rangka yang disambung dengan baut, sehingga mempermudah proses persetujuan oleh otoritas setempat di negara tujuan.
Urutan tipikal dimulai dengan memasang rangka utama terlebih dahulu, kemudian mengikatnya, lalu memasang purlin dan penutup bangunan. Pemeriksaan survei dilakukan untuk memastikan ketegakan dan ketinggian pelat dasar sebelum mur-baut dikencangkan hingga mencapai tegangan yang ditentukan. Inspeksi independen terhadap lapisan pelindung di tepi potongan menutup siklus pencegahan korosi. Nilai torsi yang terdokumentasi serta catatan as-built mendukung perawatan masa depan dan proses penjualan kembali. Memilih pemasok dengan pengalaman ekspor selama 21 tahun dan lebih dari 500 proyek yang telah diselesaikan mengurangi kurva pembelajaran dalam pembangunan gudang penyimpanan lintas batas. Hasil akhirnya adalah gudang berstruktur baja ringan yang diserahterimakan dalam kondisi bersih, presisi, dan siap dipasangi sistem rak pada hari pertama operasional.
Gudang berstruktur baja ringan memberikan hasil terbaik ketika pemilihan anggota dilakukan secara cermat, bukan sekadar mengandalkan volume baja yang besar. Menyesuaikan profil baja ringan, gording tipe C/Z, serta alur kerja prefabrikasi dengan kondisi beban aktual membantu menjaga berat struktur tetap rendah dan jadwal pengerjaan tetap ketat. Para spesifikator yang memahami jalur beban, memverifikasi sertifikasi, serta mengkoordinasikan jarak antar elemen sejak dini umumnya mampu memperoleh fasilitas penyimpanan yang tahan lama dengan biaya total kepemilikan lebih rendah. Melibatkan kontraktor fabrikasi yang berpengalaman dalam pelaksanaan standar EN 1090 dan ekspor global sejak tahap awal desain akan memberikan manfaat nyata melalui berkurangnya kejutan tak terduga di gerbang lokasi.
Berapa kisaran bentang tipikal untuk rangka gudang baja ringan?
Jawaban: Gudang berstruktur baja ringan umumnya memiliki bentang bebas antara 15 m hingga sekitar 30 m dengan rangka atap Z-purlin bertumpu kontinu dan portal berkaku. Di atas batas tersebut, kerangka portal berat-hibrida mengambil alih tugas menahan beban utama, sementara elemen yang lebih ringan menangani peran sekunder. Batas praktisnya bergantung pada beban salju, angin, dan beban derek—bukan pada jenis materialnya. Diskusi awal mengenai sistem rak dan beban mezzanine di masa depan mencegah desain ulang yang mahal di tahap selanjutnya.
Bagaimana rangka gudang berbaja ringan dirangkai di lokasi?
Jawaban: Sebagian besar rangka berbaja ringan tiba di lokasi dalam bentuk rakitan berlabel yang disambung menggunakan baut berkekuatan tinggi, sehingga menghindari pengelasan di lapangan. Pelat dasar diangkur ke baut penahan yang telah dicor bersama beton, sedangkan pelat sambung digunakan untuk menyelaraskan balok atap di puncak. Batang pengaku dan anggota pengikat dipasang sebelum pemasangan penutup eksterior guna mencapai kekakuan desain sedini mungkin. Nilai torsi dicatat selama proses pemasangan untuk memastikan ketahanan terhadap geser. Metode perakitan dengan baut ini menjaga prediktabilitas proyek internasional serta membatasi kebutuhan tenaga kerja terampil di lokasi terpencil.
Mengapa memilih gording C/Z galvanis dibandingkan profil yang dicat?
Jawaban: Tepi potong selama pemasangan mengekspos baja mentah, dan proses galvanisasi melindungi area-area tersebut tanpa perlu sentuhan ulang di lokasi. Lapisan seng juga tahan terhadap siklus kondensasi saat penyimpanan, sehingga memperlambat munculnya karat di sepanjang garis sekrup. Gording tipe C cocok untuk bentang tunggal, sedangkan gording tipe Z dapat saling mengunci (nesting) untuk bentang yang lebih panjang. Biaya tambahan kecil ini kembali tertutupi melalui pengurangan kebutuhan pengecatan ulang sepanjang masa pakai bangunan. Pihak yang menyusun spesifikasi harus memverifikasi bahwa kelas lapisan sesuai dengan kategori korosi lokal sebelum paket penutup dinding dan atap (cladding package) dirilis.
Sertifikasi mana yang menunjukkan pemasok gudang baja yang andal?
Jawaban: ISO 9001 menegaskan adanya manajemen kualitas terdokumentasi, sedangkan EN 1090 dan penandaan CE mengatur pelaksanaan baja struktural di Eropa. ISO 3834 mencakup kualitas pengelasan untuk rangka yang disambung di bengkel. Referensi AISC atau MBMA membantu proyek di Amerika Utara. Pembeli sebaiknya meminta tanda kelas pelaksanaan dan sertifikat pabrik. Sertifikasi yang diverifikasi mengurangi risiko cacat tak terdeteksi serta menyederhanakan proses persetujuan dengan otoritas lokal dan perusahaan asuransi dalam pembangunan fasilitas penyimpanan lintas batas.
Kapan konstruksi ringan berbahan baja ringan prefabrikasi paling menguntungkan?
Jawaban: Prefab unggul di lokasi dengan ketersediaan tenaga kerja terampil yang terbatas, jadwal yang ketat, atau lokasi yang terpencil. Fabrikasi di bengkel dalam kondisi terkendali menghasilkan akurasi lubang baut yang konsisten, sehingga pemasangan di lapangan menjadi proses perakitan baut yang dapat diprediksi. Untuk penyimpanan ekspor, pengiriman berdasarkan urutan pemasangan mengurangi biaya pengiriman dan penanganan bea cukai. Pendekatan ini juga meminimalkan keterlambatan akibat cuaca yang sering menghambat konstruksi konvensional. Pemilik memperoleh hak huni lebih awal serta pengembalian investasi aset penyimpanan yang lebih cepat ketika desain telah final sebelum pesanan baja dilakukan.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
