 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

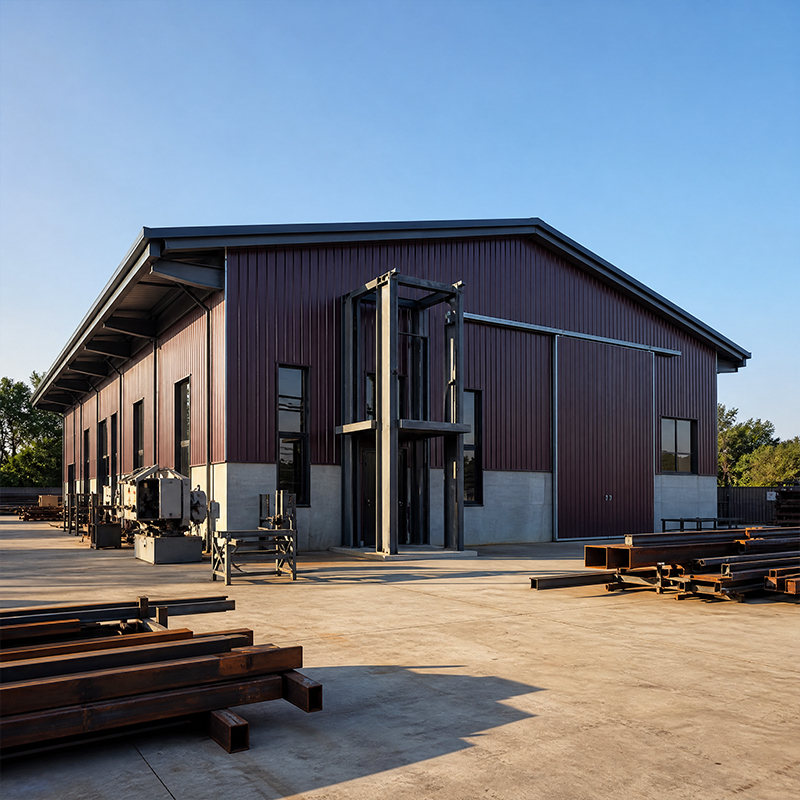
Az acélvázszerkezetes építés továbbra is az ipari létesítmények számára preferált megoldás, amelyek széles, oszlopfmentes alapterületet és gyors kivitelezést igényelnek. Egy jól tervezett vázszerkezet biztonságosan vezeti át a tető- és falterheléseket az alapozásba, miközben hatékonyan minimalizálja az anyagfelhasználást. A megfelelő szerkezeti acél típusának kiválasztása a tervezési szakaszban meghatározza az épület költségét és karbantartási igényét. Ez az útmutató áttekinti a rendelkezésre álló vázszerkezeti rendszereket, kapcsolódási módszereket, acélminőségeket és védőkezeléseket, hogy a beszerzési csapatok biztonsággal tudjanak specifikálni. A gabonatárolók és gépműhelyek tapasztalatai bemutatják, hogyan viselkednek ezek a megoldások a mindennapi üzemeltetési terhelés alatt.
Az acélvázas építési technológia általában egy oszlopokból és gerendákból álló fő vázra támaszkodik, amelyeket a tetőgerincnél (eaves) kapcsolnak össze. A kapuformájú váz (portal frame) a leggyakoribb elrendezés az egyemeletes ipari épületek esetében, mivel akár 60 méteres fesztávot is áthidalhat köztes oszlopok nélkül. A merev vázak nyomatékkapcsolatokat használnak, amelyek ellenállnak a szél- és daru terhelésekből származó oldalirányú erőknek. A csuklós alapozású és a merev alapozású váz közötti választás befolyásolja az alapozási költségeket és a vízszintes elmozdulás (drift) viselkedését. A mérnökök a váz geometriájának kiválasztása előtt értékelik a szükséges szabad fesztávot, az épület magasságát és a belső daruterheléseket. Egy megfelelően méretezett váz csökkenti az acéltonnázást, miközben teljesíti a helyi tervezési szabványokban meghatározott lehajlási határértékeket.
A másodlagos szerkezeti elemek a burkolati és hőszigetelési terheléseket átviszik a fő vázra. A hidegen hajlított C- és Z-alakú gerendák a tetőburkolatot támasztják alá, míg a girts-ek a falburkolatot stabilizálják a szélnyomás ellen. A Z-alakú keresztmetszetek folyamatosan átfedő tartóként működnek, így gazdaságosabban kezelik a hosszabb fesztávokat, mint a C-alakú keresztmetszetek. A gerendák távolsága a burkolati profiltól és a helyi hó- vagy szélterhelési esettől függ. A cinkbevonatos C- és Z-alakú elemek ellenállnak a korróziónak nedves vagy mezőgazdasági környezetben, ahol gyakori a kondenzáció. A megfelelő részlettervezés megakadályozza a helyi kifordulást és csökkenti a szerelés során szükséges mezőbeli korrekciókat. Emellett a 150 mm-es PIR szendvicsburkolat és a belső burkolati elemek rögzítési síkját is biztosítják.
E projektből származó tanulságok széles körben alkalmazhatók acélvázas építési projektek esetében, ahol a páratartalom és a tömeges anyagterhelés dominál. Egy régiós gabonatároló üzem számára szükséges volt egy 45 méteres, oszlopfmentes csarnok a termés fogadására, szárítására és ideiglenes tárolására anélkül, hogy belső oszlopok akadályoznák a teherautóforgalmat. A meglévő betoncsarnok problémákat okozott a kondenzáció miatt, és lassú volt a felállítása. A szállított megoldás egy csavarozott kapuvas szerkezet volt Q355B-Z35 gerendákkal nehéz hegesztett illesztéseken, cinkelt C- és Z-profilos szarufákkal, valamint egy lezárt bevonatrendszerrel, amelyet a korróziós osztálynak megfelelően választottak ki. A rendszer üzembe helyezése után az üzemeltető gyorsabb forgalomforgást, szárazabb tárolt gabonát és a két nedves évszak alatt semmilyen bevonatvesztést nem tapasztalt a kitért csavarozott kapcsolatoknál. A vázszerkezet, az anyagminőség és a bevonat előzetes összehangolása megelőzi az ilyen hibákat.
A csavarozott kapcsolat a modern acélvázszerkezetes építészet leggyakoribb helyszíni illesztése, mivel lehetővé teszi a gyors összeszerelést anélkül, hogy helyszíni hegesztési ellenőrzési késések lépnének fel. A 10,9S osztályú nagy szilárdságú csavarok súrlódási típusú kapcsolatai stabil befogóerőt biztosítanak ciklikus terhelés hatására, például daruk és szél esetén. A csavarozott kapcsolatok egyszerűsítik a javítást és a jövőbeni bővítést, mivel az elemeket le lehet csavarozni és cserélni vágás nélkül. A megfelelő nyomatékvezérlés és a furatok pontos egyeztetése elengedhetetlen ahhoz, hogy elkerüljük a csúszást a használati terhelés alatt. A gyártók a gyárban előfúrják és egyeztetik a komponenseket, így a csavarozott felszerelés előrejelezhetően zajlik. A csavarozott kapcsolatokra épülő stratégia lerövidíti az építési időtartamot és csökkenti a helyszíni munkaerő-kockázatot.
A szerelés egy szigorúan meghatározott sorrendet követ: a rögzítő csavarok felmérése, az oszlopok felszerelése, a gerendák rögzítése, a merevítések elhelyezése, majd a másodlagos vázszerkezet kialakítása. A segéd merevítések biztosítják a vázszerkezet stabilitását addig, amíg a csavarkötések teljesen meg nem szorulnak. A felmérő csapatok milliméteres pontossággal ellenőrzik az oszlopok függőlegességét és helyzetét, mielőtt a daru minden hajóhídról (bay) leválasztásra kerülne. A szerelő csapat koordinálja a daruhoz való hozzáférést, hogy megvédje a bevonattal ellátott felületeket az ütközési károktól. Ez a szigorúan szabályozott fázis mutatja meg a acélvázszerkezetes építés időbeli előnyeit, mivel a csavarkötésű hajóhidak gyorsan záródnak, miután a fő vázszerkezet be van állítva. Tapasztalt csapatok egy szokásos hajóhidat (bay) jelentősen rövidebb idő alatt fejeznek be, mint amennyi időre szükség lenne a betonból készült, helyszíni öntött szerkezetekhez. A dokumentált nyomatéki adatok és a napi ellenőrzések támogatják az EN 1090 végrehajtási szabványoknak való megfelelést a külföldre szállított projekteknél.
A szerkezeti acél minősége meghatározza annak szilárdságát és árát. A Q355B megbízható folyáshatárral rendelkezik a legtöbb ipari vázhoz, míg a Q355D alacsony hőmérsékleten is megőrzi ütésállóságát, ezért hideg éghajlati környezetekhez ajánlott. A Q355B-Z35 rétegvastagságra vonatkozó tulajdonságokkal rendelkezik, amelyek ellenállnak a lamellás repedéseknek a nagy terhelésű hegesztett csatlakozásoknál. Hosszú támaszkodási távolságú vagy erősen terhelt vázszerkezetek esetén a Q420B magas szilárdságú acél csökkenti az acéltonnázást és a lehajlást. A megfelelő minőség kiválasztása a hegesztési alkalmasságot, az anyag elérhetőségét és a mérvadó terhelési esetet egyensúlyozza. A megfelelő minőség korai megadása megakadályozza a költséges anyagcsere- és újratanúsítási eljárásokat a gyártás során. Az ISO 3834-es tanúsítás a hegesztési minőségre vonatkozóan dokumentált folyamatszabályozással támasztja alá az anyagválasztást.
A korrózióvédelem meghosszabbítja bármely időjárásnak vagy folyamatnedvességnek kitett keret élettartamát. A forró-merüléses cinkbevonat egy fémes kötésű cinkréteget képez, amely vágott éleket és csavarlyukakat is védelmez még a telepi vágás után is. Az üvegcsík-bevonat vastag gátként szolgál agresszív vegyi anyagokkal vagy tengeri légkörrel szemben. A bevonatrendszernek meg kell egyeznie a projekt korróziós osztályával meghatározott környezeti kategóriával. A telepi sérülések érintett területeinek javítási eljárásai ugyanazt a specifikációt követik, hogy gyenge pontok ne alakuljanak ki. A cinkbevonatos alapréteg és a lezárt felsőbevonat kombinációja többszörös védelmet biztosít. A látható csavarkötések rendszeres szemrevételezése korai bevonatvesztést észlel, mielőtt szerkezeti szelvényvesztés következne be, így a karbantartás előrejelezhető marad.
Az acélvázszerkezetes építési munkák akkor sikeresek, ha a vázrendszer, a csatlakozási módszer, az acélminőség és a bevonat együttesen kerülnek kiválasztásra. Egy csavart, nagy szilárdságú kapcsolatokkal ellátott kapu-váz rendszer gyorsaságot és rugalmasságot biztosít a legtöbb ipari projekt számára. A Q355B vagy Q420B acélminőség megbízható hegesztéssel és cinkbevonattal történő megadása tartós eszközbeszerzést eredményez. A beszerzési csapatoknak végrehajtási tanúsítványokat – például az EN 1090 és az ISO 9001 szabványok szerinti dokumentumokat – kell kérniük, ellenőrizniük kell a gyártóüzem CNC-vágó és robotos hegesztő képességeit, valamint át kell tekinteniük egy hivatkozható projektet. A tisztán áthidalható távolság, a terhelési eset és a bevonatosztály pontos meghatározása a kezdetektől biztosítja, hogy az elkészült épület megfeleljen az üzemeltetési igényeknek.
Melyik szerkezeti acélminőség alkalmas hosszú távolságot áthidaló vázszerkezethez?
Válasz: A Q355B acéllemez a legtöbb ipari vázhoz megfelelő, míg a Q420B nagy szilárdságú acél csökkenti a tömeget hosszú támaszközök vagy nagy terhelések esetén. Alacsony hőmérsékletű helyszínek esetén a Q355D minőséget kell megadni a szakítóképesség érdekében. A minőség kiválasztása befolyásolja az hegeszthetőséget, a költségeket és a szolgálati körülmények közötti lehajlást. A gyártó által kiállított anyagvizsgálati bizonyítványok és az ISO 3834 szerinti hegesztési minőség ellenőrzése biztosítja, hogy a szállított acél megfeleljen a tervezési feltételezéseknek, és megbízhatóan viselkedjen az üzemeltetési terhelések alatt előidézett idő előtti keresztmetszeti veszteség nélkül.
Miért előnyösebb a csavarozott kapcsolat a hegesztésnél a helyszínen?
Válasz: A csavart nagy szilárdságú kapcsolatok lehetővé teszik a gyors helyszíni összeszerelést anélkül, hogy várni kellene a hegesztési ellenőrzésre. A 10,9S osztályú csavarok ciklikus terhelés mellett is stabil befogást biztosítanak, és egyszerűsítik a későbbi bővítést vagy javítást. A gyári előfúrás és az illesztési jelölések megőrzik az építés előrejelezhetőségét. A hegesztett illesztések továbbra is hasznosak korlátozott hozzáférésű csomópontoknál, de további ellenőrzési lépéseket igényelnek. Egy csavaros dominanciát célzó stratégia lerövidíti az építési ütemtervet, csökkenti a helyszíni munkaerő-kockázatot, miközben megőrzi a jövőbeli módosításokhoz szükséges rugalmasságot.
Hogyan történik a keret igazításának szabályozása az építés során?
Válasz: A szerelés egy rögzítőcsavar-felméréssel kezdődik, majd az oszlopok beállítása, a gerendák rögzítése és a merevítés következik a feszítés előtt. A felmérő csapatok a daru elengedése előtt milliméteres pontossággal ellenőrzik a függőlegességet és az igazítást. Az ideiglenes merevítések stabilizálják a vázat addig, amíg a csavarkötések be nem fejeződnek. A dokumentált nyomatékfeljegyzések és a napi ellenőrzések támogatják az EN 1090 szabványnak való megfelelést. A szigorú irányítás megakadályozza a kumulatív eltolódást többtengelyes épületekben, és védi a burkolat illeszkedését.
Melyik bevonat véd egy vázat tengerparti vagy vegyi környezetben?
Válasz: A forró–merülő cinkbevonat egy cinkréteget köt le, amely védi az éleket és a csavarlyukakat, míg a üvegporos bevonat vastag gátot képez agresszív légkörök ellen. A rendszert a projekt korróziós osztályához kell igazítani. A helyszínen sérült területeket a specifikációval megegyező utókezeléssel kell ellátni. A cinkbevonatos alapréteg kombinálása egy lezárt felső bevonattal többszintű védelmet biztosít. A kitért csavarkötések rendszeres ellenőrzése lehetővé teszi a korai anyagvesztés észlelését a keresztmetszet-csökkenés bekövetkezte előtt, és így a karbantartás helyi szinten marad, valamint előrejelezhető.
Ez a vázszerkezeti rendszer alkalmas hidegtárolókra és gabonatárolókra?
Válasz: Az acélszerkezetes építés ideális a hűtőtárolókhoz és gabonakezeléshez, mert a szabad terület biztosítja a folyamatos, akadálytalan térfogatot, és az anyacsavaros szerkezet rugalmasan alkalmazkodik a szigetelési és szellőzési elrendezésekhez. A cinkbevonatos másodlagos szerkezeti elemek ellenállnak a nedvesség okozta korróziónak, amely gyakori ebben a környezetben. A megfelelő bevonatosztály és acélminőség kiválasztása biztosítja a szerkezet tartósságát a kondenzáció és a hőmérséklet-ingadozások hatására. A gabonatárolókban végzett referencia-projektek megerősítik a megbízható hosszú távú teljesítményt minimális karbantartási igény mellett.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
