 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

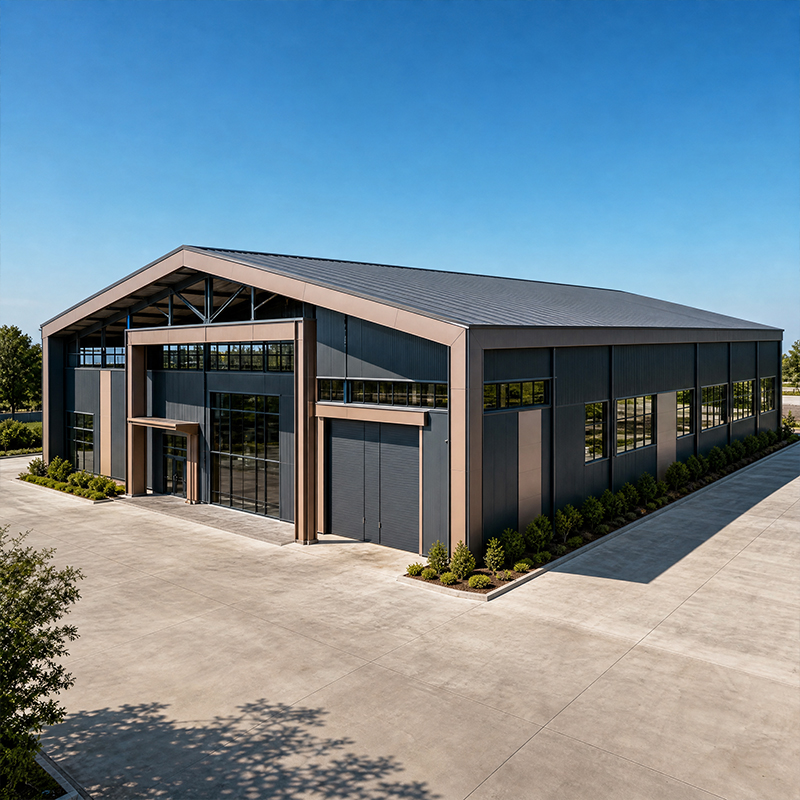
A megbízható előre gyártott épületgyártók kiválasztása a legfontosabb lépés egy acélépítési projekt megvalósítása előtt. Egy gyenge választás rejtett költségeket növel a munkák újra elvégzésével, késedelmes szállításokkal és olyan csavarozási mintákkal, amelyek nem illeszkednek egymáshoz a helyszínen. Ez az útmutató bemutatja a gyakorlati jeleket, amelyek megkülönböztetik a valódi PEB-gyártót a csupán importált szerkezeteket újracímkázó kereskedelmi cégtől.
A pre-engineered building (PEB) gyártók kifejezése széles körű vállalkozásokat foglal magában. Egyesek egyetlen sajtósort üzemeltetnek, és a bonyolult csatlakozásokat külső beszállítóknak bízzák, míg mások a vágást, hegesztést és bevonatolást egyetlen épület alatt ellenőrzik. Egy igazi PEB-gyártó CNC-vágóberendezésekbe és robotos hegesztőrendszerekbe fektet be, így minden kapcsolólemez a megadott szűk tűréshatárokon belül helyezkedik el. Ha a tűréshatárok eltérnek, a telepi munkacsoport napokat tölt csiszolással és illesztőlapok beillesztésével ahelyett, hogy csavarozással szerelné fel az elemeket. A vásárlók számára a leggyorsabb képességvizsgálat az, ha kérnek egy dimenziós jelentést egy nemrég szállított projektből, és összehasonlítják a megadott tűréshatár-sávval.
A 12 000 m²-es gyártótelep, amely indexelt CNC-állomásokkal rendelkezik, folyamatos termelési kapacitást jelez, nem pedig olyan kisüzemű műhelyt, ahol a megrendelések sorba állítása a véletlenen múlik. Érdeklődjön, hogy a lemezeket hogyan helyezik el egymás mellett a hulladék csökkentése érdekében, és hogy a hegesztési eljárások megfelelnek-e az ISO 3834 szabványnak. A robotos hegesztővonalak konzisztens varratméretet és behatolást biztosítanak, ami fontos a daruk által kifejtett terhelés alatti fáradásállóság szempontjából. Azok a beszállítók, akik elutasítják a műhelyről készített videóhívást, általában nem rendelkeznek a szigorú ipari keretekhez szükséges ellenőrzött folyamattal. Figyeljen arra is, hogy minden állomáson dokumentált ellenőrzési lépés történjen. Az a gyártó, amely képes bemutatni termelési ütemtervét és időben teljesített szállításainak történetét, a vevőnek valósághű szállítási határidőt tud megadni, nem pedig hetekkel elcsúszó optimista becslést.
Az EN 1090 a CE-jelölésre vonatkozó szabvány, amely meghatározza, hogyan kell kivitelezni és nyilvánítani a szerkezeti acélalkatrészeket az európai piacra való forgalomba hozatalra. Az ISO 3834 a fenti alkatrészek hegesztési minőségrendszerét szabályozza. Egy beszállító, aki mindkét tanúsítással rendelkezik, nyomon követhető eljárás-minősítést bizonyít, nem csupán egy falra akasztott tanúsítványt. Exportprojektek esetén ezek a jelölések csökkentik annak kockázatát, hogy egy szállítmányt vámhatáron utasítanak el, vagy helyi mérnök felülvizsgálata során nem felel meg az előírásoknak. Az ISO 9001 tanúsítással együtt alkalmazva bizonyítja, hogy a menedzsmentrendszer nyomon követi a nem megfelelőségeket, nem pedig elrejti őket.
A Q355B acéllemez a legtöbb ipari vázra alkalmas, míg a Q355D alacsony hőmérsékleten is megőrzi az alakíthatóságát, és a Q355B-Z35 ellenáll a réteges szakadásnak a nagyobb hegesztett csomópontoknál. A Q420B akkor kerül előtérbe, amikor a magasabb szilárdság segít csökkenteni az elemek tömegét hosszú támaszközök esetén. A megfelelő szállító számítás alapján javasolja az acélminőséget, nem pedig szokásból, és minden öntéshez dokumentálja a gyári vizsgálati tanúsítványt. A helytelen minőség megadása csendben csökkenti a biztonsági tartalékot, vagy felesleges tonnát ad a számlához. Az éghajlat, a terhelési eset és a korróziós osztály együttesen határozzák meg a megfelelő minőség kiválasztását. A gyártótól az építési elemig nyomon követhető dokumentáció lehetővé teszi a mérnök számára, hogy minden darabra ellenőrizze: azok valóban megfelelnek-e az engedélyezett tervrajznak – ez különösen fontos, ha a projekt később bővül vagy újraértékelésre kerül nagyobb terhelésre.
A tapasztalt, elõre gyártott építési rendszerek gyártói a befejezett munkákra hivatkoznak – például egy gabonatároló létesítményre vagy egy gépgyártó mûhelyre –, majd elmagyarázzák a terhelési esetet és a szerelés során megoldott kihívást. A 60-nál több országba történõ export tapasztalata arra utal, hogy jól ismerik a különbözõ építési szabványokat, a kikötõbe való csomagolást és az óceáni szállításhoz szükséges rögzítési módszereket, amelyek megakadályozzák a szállítás közbeni károkat. Kérjen három referenciát érintkezhetõ tulajdonosokkal; egy biztosan fellépõ szállító örömmel fogadja a hívást, míg egy közvetítõ kitérõ választ ad. A valódi projektmélység – nem egy fotógaléria – mutatja meg, hogy a gyártó képes-e teljesíteni a megígért hatókört.
A megbízható, előre tervezett építési rendszerek gyártói szolgáltatják az alapozási terheléseket és az rögzítőcsavar-tervet, mert ott fellépő hibás illesztés megakadályozza az egész szerelést. A kulcsrakész szállítás azt jelenti, hogy egyetlen szállító vállalja a tervezést, gyártást, burkolatot és a helyszíni tanácsadást, így a berendezés üzemeltetője egyetlen kapcsolattartóval kommunikál. Tisztázza, hogy a szállító biztosítja-e az alapozási terheléseket és az rögzítőcsavar-tervet, valamint nevezze meg a szerződésben minden egyes kapcsolódási pont felelős mérnökét. Egy egyértelmű kulcsrakész megállapodás meghatározza az elfogadási módszert még a acélvágás megkezdése előtt, így későbbi, költséges viták elkerülhetők. A havi folyamatjelentések az elfogadott mérföldkő-terv alapján tájékoztatják az üzemeltetőt anélkül, hogy a gyártósor részletes irányítását igényelnék, és időben felszínre hozzák a nyersanyag-szállítási határidőkkel kapcsolatos kockázatokat.
A legjobb előre gyártott építési rendszerek gyártói a bevonat- és fesztáv-választásokat a korai műszaki leírás szakaszában határozzák meg. A forró–merüléses cinkbevonat ideális a nedves vagy tengerparti területeken elhelyezett, nyitott vázakhoz, míg az üvegszemcsés bevonat meghosszabbítja az élettartamot agresszív kémiai levegőben. A 60 méterig terjedő szabad feszültség eltávolítja a belső oszlopokat, és szabad teret biztosít a raktározási rendszereknek és a berendezéseknek. Hőmérséklet-szabályozott környezetben a 150 mm-es PIR szendvicspanelok optimális egyensúlyt teremtenek a hőtechnikai teljesítmény és a fal súlya között. Ezeket az elemeket a gyártás után módosítani költséges, ezért a legelső műszaki lekérdezésbe tartoznak. Az építési burkolat és a szerkezeti felület együttes meghatározása elkerüli azt a konfliktust, amikor egy panel rögzítési részlete ütközik egy szerkezeti elem védelmi rétegével, és késői újratervezést kényszerít ki.
A legtöbb PEB keret 10,9S szilárdsági osztályú nagyszilárdságú csavarokat használ teljesen csavart kapcsolatban, így a pontos igazítás az alapcsavarok pontosságától függ. A szerelési sorrend általában először az ajtókereteket emeli fel, majd a merevítőket és a purlinokat, végül az épület burkolatát. A fogadási ellenőrzés során a függőlegességet, a csavarok nyomatékát és a paneltömítést kell ellenőrizni az átadás előtt. A szállító által dokumentált szerelési terv biztonságos munkavégzést és előrejelezhető ütemtervet biztosít a szerelőcsapat számára. Az a szállító, aki ellenőrzött tűréshatár-jelentést és egyértelmű csavarlistát szállít, hetekkel csökkenti a tulajdonos helyszíni zavarait.
A prémium készüléképítési (PEB) gyártók közötti választás végül az ellenőrzött képességen, a tanúsított folyamaton és egy olyan kulcsrakész szolgáltatási körön múlik, amely illeszkedik a projekt valós kockázataihoz. A legerősebb szállítók nyilvánosságra hozzák saját szabványaikat, üdvözlik a gyárlátogatást, és egy dokumentált tűréshatár-jelentés mögött állnak, nem pedig homályos ígéretek mögött. Fordítsanak audit-időt a megrendelés előtt – így az épület készen áll a csavarozásra.
Milyen tanúsításokkal kell rendelkeznie egy PEB-szállítónak?
Válasz: Egy megbízható szállítónak rendelkeznie kell az EN 1090-es szabvánnyal a szerkezeti acél CE-megfelelőségének igazolásához, valamint az ISO 3834-es szabvánnyal a hegesztési minőség biztosításához, amelyet az ISO 9001-es szabvány támogat a menedzsmentrendszer vonatkozásában. Ezek a tanúsítványok nyomon követhető eljárási minősítést és dokumentált nem megfelelőség-kezelést igazolnak. Kiviteli munkák esetén megkönnyítik a vámkezelést és a helyi mérnökök elfogadását. Kérje a érvényes hatáskört és a bejelentett szervezet számát, majd ellenőrizze ezeket a kibocsátó szervezet nyilvános adatbázisában a szerződés odaítélése előtt.
Hogyan ellenőrzik a gyártási tűréseket a szállítás előtt?
Válasz: A megbízható gyártók méretellenőrzési jelentést állítanak ki, amelyben minden elkészített vázat összehasonlítanak a megadott tűrési sávval – általában a csatlakozólemezeknél és a csavarlyukaknál végzett mérések alapján. A CNC-vágás és a robotos hegesztés minimálisra csökkenti az eltéréseket, de a jelentés bizonyítja a pontosságot. A vevőnek egy nemrégiben szállított projekt jelentését kell kérnie, nem pedig egy általános mintát. A tűréshatárokat meghaladó hibák esetén a gyártóban újra kell dolgozni a szerkezetet, ahol a korrekció költsége jóval alacsonyabb, mint a felszerelés helyszínén.
Miért befolyásolja a acélminőség kiválasztása a biztonságot?
Válasz: A minőség kiválasztása meghatározza minden szerkezeti elem nyomószilárdságát és alacsony hőmérsékleten való szakadásgátló képességét. A Q355B megfelelő standard vázakhoz, a Q355D fenntartja az alakíthatóságot hideg éghajlaton, a Q355B-Z35 pedig ellenáll a réteges repedéseknek a nagy terhelésű hegesztett csomópontoknál. A Q420B csökkenti a tömeget hosszú fesztávoknál. A számítások alapján történő kiválasztás – minden olvasztási tételhez külön gyári vizsgálati tanúsítvánnyal – biztosítja a biztonsági tartalékot, és elkerüli a felesleges tonnákért fizetést. A helytelen minőség csendesen csökkenti vagy a biztonságot, vagy a költségvetést.
Mit tartalmaz a kulcsrakész szállítás ezen épületek esetében?
Válasz: A kulcsrakész környezet azt jelenti, hogy egyetlen szállító vállalja a tervezést, gyártást, burkolatot és a helyszíni tanácsadást, így a tulajdonosnak csak egyetlen érintési pontja van. A szállító kiadja az alapozási terheléseket és az rögzítő csavarok elrendezési tervét, majd dokumentált szerelési sorrenddel támogatja a felállítást. Egy egyértelmű szerződés megnevezi az egyes érintési pontokért felelős mérnököt, és meghatározza az elfogadási módszert még a acélváz vágása előtt. Ez a struktúra csökkenti a koordinációs réseket, amelyek különben késleltetnék a projektet és növelnék a teljes szállítási költséget.
Hogyan kell összehasonlítani a szállítókat a teljes szállítási költség alapján?
Válasz: A költségösszehasonlításnak túl kell nyúlnia a megadott tonnázaton. A megbízható, előre gyártott építési rendszerek gyártói teljesen részletezett, átlátható ajánlatot nyújtanak, amely magában foglalja a tervezést, a bevonatot, a burkolatot, a csavarokat és a tengeri szállításhoz szükséges csomagolást – így a rejtett többletköltségek nem maradnak elrejtve. Egy alacsony főcímár gyakran olyan kihagyott elemeket takar, amelyek később változási megrendelésként jelennek meg. Értékelje a teljes szállítási költséget a tanúsított minőség és a megígért tűréshatárok alapján, mivel egy készen álló, közvetlenül összeszerelhető váz többet takarít meg, mint egy kis acél tömegcsökkenés.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
