 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

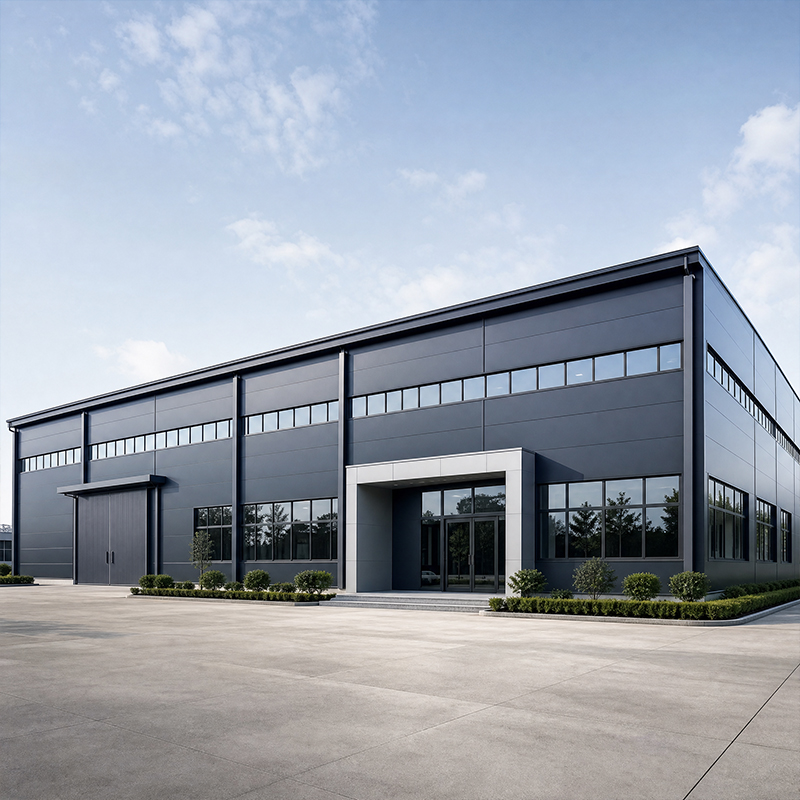
يحوّل إنشاء الهياكل الفولاذية الرسومات الهندسية المصممة مسبقًا إلى مبنى قائم عبر تسلسل منضبط في الموقع. ولفرق المشتريات والمقاولين العامين، فإن معرفة كل مرحلة تمنع حدوث أوقات انتظار مكلفة وتحافظ على تنسيق رافعات التحميل والطواقم والعناصر الموردة. ويصل المبنى المعدني المُصمَّم مسبقًا على شكل عناصر مشفرة ومثقبة ومطلية؛ أما العمل الميداني فهو تركيب فقط، وليس تصنيعًا. وتلك المفارقة تفسّر سبب تمكّن جدول التثبيت المخطط مسبقًا من إنجاز هيكل المبنى بسرعة أكبر بكثير من طرق الصب في الموقع. وتنقسم العملية في الأقسام التالية إلى ثلاث مراحل موقعية مع الإشارات الزمنية ذات الأهمية.
يبدأ إنشاء الهيكل الفولاذي قبل وقتٍ طويل من وضع أول عمود. ويتحقق الطاقم من مسح الأساسات، ويتأكد من أن البراغي المُدمَجة في الخرسانة تتطابق مع الرسومات التنفيذية ضمن بضعة ملليمترات. ويتسبب وجود مجموعة واحدة فقط من البراغي في مكانٍ غير دقيق في الحاجة إلى حفرٍ ميداني أو إصلاحات لاحقة باللحام، مما يؤثر سلبًا على شبكة التجميع بأكملها. ويقوم البنّاؤون ذوو الخبرة بتغطية خيوط البراغي، وإعادة التحقق من القياسات القطرية لكل جزء من أجزاء الهيكل. وفي مشروع تخزين الحبوب في شنيانغ، انتهى التحقق من البراغي خلال يومين، ما حافظ على وتيرة تركيب الأعمدة اللاحقة. والالتزام الصارم بهذه الخطوة يضمن استقامة جميع الوصلات.
يُحدِّد ترتيب التسليم ما إذا كان الساحة تظل منظمة أم تتحول إلى عنق زجاجة. ويتم تفريغ الأعضاء وفق ترتيب التركيب: الأعمدة أولًا، ثم العوارض الرئيسية، ثم الفولاذ الثانوي، مع وضعها في مراحل بالقرب من المواقع النهائية لتقليل حركة الرافعة. ويتطلب قاعة ذات بُعد حرّ قدره ٦٠ مترًا رافعة ذات مدى وقدرة كافيين لتركيب أثقل عارضة داعمة في رفعة واحدة؛ فالتقليل من تقدير القدرة المطلوبة يؤدي إلى التعامل المزدوج مع العناصر. ويساعد تخطيط مسار الرفعة حول المرافق والخطوط الكهربائية العلوية في الحد من خطر التوقف الذي قد يجمِّد فريق تركيب الهيكل الفولاذي بأكمله. واللوجستيات الجيدة تشكِّل نصف نجاح إنشاء الهيكل الفولاذي.
تركِّز المرحلة الأولى من إنشاء الهيكل الفولاذي على الإطار الأساسي، أي القفص الصلب الذي يحمل أحمال المبنى.
تبدأ عملية التثبيت من قواعد الأعمدة. ويُركَّب كل عمود على براغي التثبيت الخاصة به، ثم يُشَدُّ بشكل خفيف، وبعد ذلك يُحقَّق استقامته باستخدام جهاز الليزر أو التيوودوليت قبل شد الصواميل تمامًا. وتضمن المربعة الإطارية والوضع الرأسي عند القاعدة توزيع الحمولة بشكل صحيح وتجنب الانحراف التراكمي للجسور. ويقوم العمال بتثبيت الدعامات المحيطية والدعامات العرضية أثناء التقدم في العمل، مما يجعل الهيكل العظمي قادرًا على مقاومة الرياح قبل وصول القطع التالية. وفي المصانع متعددة الجسور، يقوم المقاولون بتثبيت ضلع مستقر — أي إطار عرضي كامل مع دعاماته — ثم يكررون هذه العملية على طول الخط. وتشكِّل هذه الطريقة المرحلية العمود الفقري لعملية تثبيت الإطارات الفولاذية بسرعةٍ وأمانٍ.
مع وقوف الأعمدة، تُغلق العوارض الإطارية البوابات. تُرفع عارضة وتُوصَل إلى قمة العمود بواسطة براغي عالية القوة من الفئة ١٠,٩S، وتُثبَّت مؤقتًا باستخدام حبال توجيه حتى يصبح عدد الإطارات الكافي واقفًا لاستقبال التدعيمات. وتتحمل الوصلة المبرغمة عند الحواف والقمة العزوم الانحنائية، لذا يحرص المُركِّبون على محاذاة العناصر دون تطبيق العزم النهائي إلا بعد ضبط الهندسة. أما التدعيم المؤقت فلا يُعتبر اختياريًّا؛ إذ قد تنحني الإطار غير المدعوم أو تنقلب تحت نسمة خفيفة. ولا ينتقل الطاقم إلى المرحلة التالية إلا بعد استقرار الجناح الكامل، ليُكوِّن قفصًا صلبًا للهيكل الثانوي.
يحوِّل الأعضاء الثانوية القفصَ الرئيسي إلى سطحٍ عملي. وتتَّصل عوارضُ التسقيف المصنوعة من الفولاذ المجلفن على شكل حرفَي C وZ ببعضها البعض لتَحمُل السقف، بينما تُركَّب العوارض الأفقية على الجدران لاستقبال الطبقات الخارجية. وبما أن هذه الأعضاء الخفيفة تُركَّب بسرعة، فإنها تضيف صلابةً جانبيةً إلى الهيكل الإنشائي قبل تركيب الغلاف الخارجي. ويتحقَّق المُركِّبون من اتجاه عوارض التسقيف واتجاه التداخل؛ إذ إن تركيب عارضة على شكل حرف Z بشكل معكوس يحبس المياه ويقلِّل عمر الطبقة الواقية. وفي ورشة معدات، يسمح تركيب عوارض التسقيف في نفس الأسبوع الذي تُركَّب فيه عوارض التسقيف بأن تُثبَّت ألواح السقف دون تأخير بسبب الطقس. ويعتمد إيقاع بناء هيكل الفولاذ على تنفيذ هذه الأعضاء بدقة.
تكمُن سلامة الهيكل في البراغي. وبعد أن يصبح هندسة الإطار مستقرةً، يقوم الفريق بتطبيق عزم الدوران المحدَّد على كل وصلة مُثبَّتة ببرغي عالي القوة باستخدام مفاتيح ربط معايرة بدقة، ثم يُوضع علامة توضيحية على كل برغي على شكل نقطة دهان. وتُنظِّم معايير مثل EN 1090 وISO 3834 جودة التثبيت بالبراغي للصلب المصدَّر، بينما توجِّه إرشادات AISC الممارسات الميدانية في العديد من الأسواق. ويتحقق المفتشون من درجة البرغي وشدّه وحالة الخيوط. أما تجاهل تطبيق عزم الدوران أو الاعتماد على التقدير العشوائي له، فيؤدي إلى انحراف الإطار تحت الأحمال التشغيلية الفعلية. وتوفر خريطة عزم الدوران الموثَّقة للمالك سجلاً يثبت أن الهيكل يحقِّق الغرض التصميمي المنشود.
بمجرد تثبيت الإطار والصلب الثانوي، يُغلَق المبنى. وتُثبَّت ألواح الساندويتش العازلة المصنوعة من مادة البولي إيزوسيانورات (PIR)، والتي يبلغ سمكها عادةً ١٥٠ مم في المساحات الباردة، على القضبان الأفقية (girts) والعوارض العلوية (purlins)، بينما تُغطّي مواد التسقيف عند القمة (ridge) وحواف السقف (eaves) والقاعدة (base) المفاصل لضمان إحكامها. وتُركَّب الألواح بشكل مستقيم فقط إذا كان الإطار الموجود تحتها دقيقًا ومُستوٍ، ولذلك فإن الخطوات السابقة المتعلقة بالتسوية (plumbing) والشدّ بالعزم (torque) تكون ذات فائدة كبيرة. وبعد ذلك تأتي تركيب الأبواب والنوافذ الصناعية وفتحات الإضاءة السقفية (roof lights). ويضمن الغلاف الخارجي النظيف جفاف الجزء الداخلي أثناء مرحلة التشطيب (fit-out)، كما يسمح للمالك باستخدام هيكل البناء الحديدي قبل اكتمال أعمال الموقع المحيط بوقتٍ كبير.
إطار بسيط ذو باي واحد يمكن أن يُ erected خلال أيام؛ أما مصنع متعدد البايات مساحته ٥٠٠٠ متر مربع فيحتاج إلى أسبوعين إلى أربعة أسابيع لتثبيت الهياكل الفولاذية الأساسية والثانوية، بالإضافة إلى أسبوعٍ إلى أسبوعين لتركيب الغلاف الخارجي. وتؤثر عوامل مثل الأحوال الجوية وتوافر الرافعات والتغييرات المتأخرة في التصاميم على هذه المدد. وتحتفظ المشاريع التي تتحقق مسبقًا من صحة مسامير التثبيت، وتُرتّب المواد حسب تسلسل التركيب، وتُطبّق العزم بطريقة منهجية بأقرب وقت ممكن من الجدول الزمني المخطط. كما أن تأخّر إنجاز الأساس أو غياب تفاصيل الوصلات قد يؤدي إلى توقف فريق العمل عن العمل لعدة أيام. وبشكل عام، تستفيد أيّة مشاريع إنشاء هياكل فولاذية من تخصيص وقت احتياطي حول نقاط التوقف الإلزامية للتفتيش، كما أن وجود مورِّدٍ يقدّم عناصر هيكلية مقطوعة ومثقوبة مسبقًا باستخدام ماكينات التحكم الرقمي (CNC) يحمي الجدول الزمني.
يُكافَأ فريق البناء الذي يعامل الموقع كخط تجميع عند استخدام هيكل الإطار الفولاذي. ويشمل ذلك التحقق من المثبتات، وتركيب إطار الفولاذ بدقة، وتطبيق عزم الدوران الصحيح على الوصلات المربوطة بالبراغي، والتشديد الدقيق للإطار الهيكلي، مما يؤدي إلى هيكلٍ يرتفع في موعده المحدد ويؤدي أداءً ممتازًا لعقودٍ عديدة. ويمكن لمدراء المشتريات الذين يفهمون هذه المراحل أن يتحدو الوعود غير الواقعية، وأن يخططوا للفِرق العاملة، والرافعات، وتدفقات النقد بثقة.
ما التسلسل الصحيح لتركيب الإطار الفولاذي؟
الإجابة: يتم التركيب وفق تسلسل تصاعدي من الأسفل إلى الأعلى مع تركيب الدعامات أثناء التقدم: أولاً، تُثبَّت الأعمدة على البراغي المُرسَّخة وتُحقَّق رأسيةُ وضعها بدقة، ثم تُرفَع العوارض لإكمال كل إطار قوسي، مع إضافة دعامات مؤقتة قبل الانتقال إلى الجزء التالي. وتُشَدُّ البراغي عالية القوة أولًا بشكل جزئي (snug tight)، ثم تُشَدُّ تمامًا (fully torqued) بعد استقرار الأبعاد الهندسية. وبعدها تُركَّب العوارض الثانوية (purlins) والدعامات الأفقية (girts)، ثم الغلاف اللوحي (panel envelope). ويضمن هذا التسلسل المرحلي ثبات الهيكل أمام تأثير الرياح، ويسمح للفِرق العاملة ببناء بايات (bays) متجانسة وآمنة دون الحاجة إلى إعادة العمل أو ترك عناصر هيكلية قائمة بذاتها بشكل غير آمن في موقع عمل مزدحم.
كيف تُشَدُّ وَتُفَحَصُ وَصْلَةُ التَّثْبِيتِ بِالْمِسَامِيرِ في المَوْقِع؟
الإجابة: بَعْدَ أن يَصْبِحُ الإطَارُ مُسْتَقِرًّا هَنْدَسِيًّا، تُطبَّقُ مفاتيحُ القَصْدِ المُعايَرَةُ عَزْمَ الشَّدِّ المُحدَّدَ عَلَى كُلِّ مِسمَارٍ عاليِ القُوَّةِ، وَالَّذي يَكونُ عادةً مِنْ دَرْجَةِ 10.9S. وَيُوضَعُ عَلَى كُلِّ وَسيلةِ تَثْبِيتٍ عَلَامَةٌ مَصْبُوغَةٌ لِلتَّأكُّدِ مِنْ شَدِّهَا، وَيَفْحَصُ المُفَتِّشُونَ الدَّرْجَةَ وَالشَّدَّ وَالخُيوطَ وَفْقَ مَواصفَاتِ EN 1090 وَISO 3834. وَيُسجَّلُ العَمَلُ فِي خَرِيطَةِ عَزْمِ الشَّدِّ المُوثَّقَةِ لِصالِحِ المَالِكِ. وَيُعرِّضُ تَجاهُلُ شَدِّ المِسامِيرِ أَوِ الاجْتِهادِ فِي قِيمَةِ العَزْمِ وَصْلَةَ التَّثْبِيتِ لِانْزِيَاحٍ تَحْتَ الحِمْلِ العَمَلِيِّ، لِذَلِكَ يُعامَلُ التَّفْحِيصُ كَنُقْطَةِ وَقْفٍ إلْزَامِيَّةٍ بَدَلًا مِنْ كَوْنِهِ إجْرَاءً روتينِيًّا فِي أَثْنَاءِ البِنَاءِ.
أيُّ سَعَةٍ لِرَافِعَةٍ تَنْاسُبُ إطَارًا فَوْلَذِيًّا ذَا بَاعٍ مَفْتُوحٍ؟
الإجابة: يعتمد اختيار الرافعة على أثقل قطعة واحدة سيتم رفعها والمسافة المطلوبة للوصول عبر الجسر. فقد يزن العارضة الصلبة ذات الفتحة الصافية البالغة ٦٠ مترًا عدة أطنان، وبالتالي فهي تتطلب رافعةً قادرةً على رفعها دفعةً واحدةً بأمانٍ دون تجاوز الحدود القصوى لتحمل سطح الأرض. أما استخدام رافعةٍ أصغر من اللازم فيُجبر الفريق على رفع القطعة مرتين، ما يؤدي إلى إبطاء عملية البناء بأكملها. ويؤكد المقاولون خلال مرحلة التخطيط على المسافة المطلوبة للوصول، والقدرة الرافعة، وإمكانية الوصول إلى الموقع، كما يحمون الأراضي الطرية باستخدام ألواح واقية. ويعمل توافق الرافعة مع الهيكل الإنشائي على منع التوقف غير الضروري المكلف، ويضمن استمرار سلسلة تركيب العناصر بوتيرة ثابتة.
لماذا تكتسب عملية التحقق من صحة البراغي التثبيتية أهميةً بالغة قبل بدء التركيب؟
الإجابة: تُثبِّت البراغي المُرساة كل عمودٍ في الأساس، لذا فإن وجود مجموعةٍ غير مُوضَّعةٍ بشكلٍ صحيحٍ يُلزِم العمال بحفرٍ ميدانيٍّ أو إجراء تصحيحاتٍ باللحام تنتشر تأثيراتها عبر الشبكة بأكملها. ويُعيد الطاقم فحص علامات المساحة والقياسات القطرية بدقة تصل إلى بضعة ملليمترات، ثم يحمي الخيوط قبل تركيب الهيكل الفولاذي. ويعتبر التحقق من صحة وضع البراغي في مرحلة مبكرة ضرورةً منخفضة التكلفة تمنع انحراف الإطار وفقدان أيام العمل. كما أنه يؤكد أن الأساس قد اكتسب متانته التصميمية بعد اكتمال عملية التصلّب، ما يسمح باستمرار أعمال تركيب الهيكل الفولاذي دون الحاجة إلى إعادة تنفيذ أو استخدام حلول مؤقتة غير آمنة ضمن جدول زمني ضيق.
كم تستغرق عملية بناء هيكل فولاذي نموذجي؟
الإجابة: يمكن تركيب هيكل صغير ذي باية واحدة خلال بضعة أيام، بينما يحتاج مصنع متعدد البايات مساحته ٥٠٠٠ متر مربع إلى أسبوعين إلى أربعة أسابيع لتثبيت الهياكل الفولاذية الأساسية والثانوية، بالإضافة إلى أسبوعٍ إلى أسبوعين لتغليف المبنى. وتؤدي عوامل مثل الأحوال الجوية وصعوبة وصول الرافعات والتغييرات المتأخرة في التصميم إلى إطالة مدة التنفيذ. أما استخدام الأساسات المُحقَّقة مسبقًا، وترتيب مواد التركيب وفق تسلسل عمليات التشييد، وأداء أعمال الشد بالعزم بطريقة منهجية، فهي عوامل تحافظ على سير المشروع بأقرب ما يكون من الخطة المقررة. كما أن تخصيص وقت احتياطي حول نقاط التوقف المطلوبة للتفتيش يمتص التقلبات الطبيعية في موقع العمل ويحمي تاريخ التسليم النهائي.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
