 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

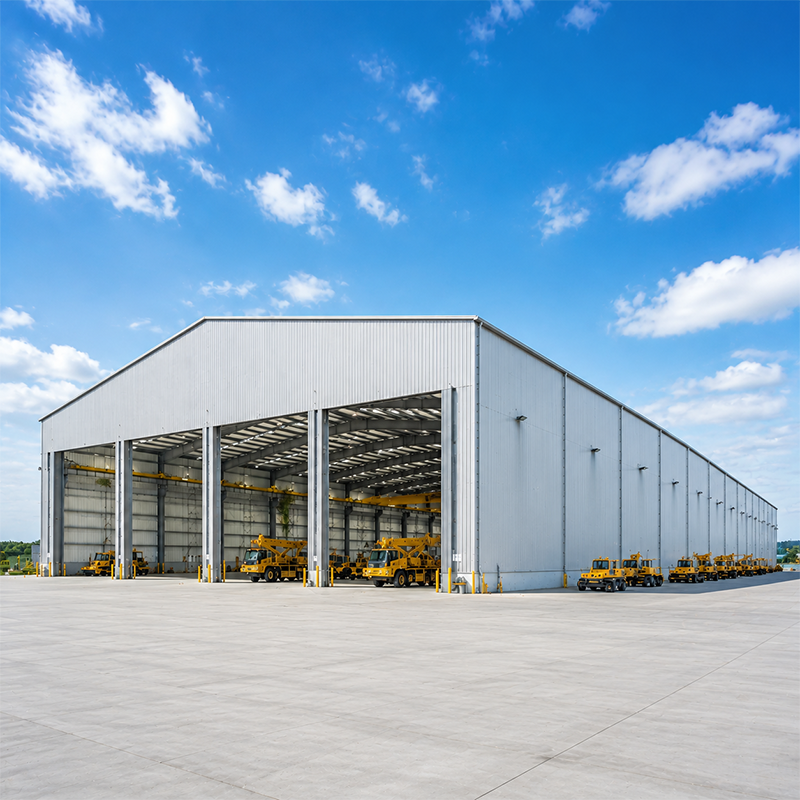
يُعد اختيار الشريك المناسب الفارق بين منشأة تخدم نشاطاً تجارياً لعقودٍ عديدة وبين منشأة تستنزف الميزانية في إصلاحات متكررة. وغالباً ما يخفي التصنيع الرديء مستودع فولاذ الوصلات الضعيفة والطلاءات الرقيقة والتقارير الاختبارية الغامضة التي لا تظهر إلا بعد أول شتاء. وتتفادى فرق المشتريات التي تقيّم البناة استناداً إلى الأدلة لا إلى السعر معظم هذه الإخفاقات. ويشرح هذا الدليل الفحوص العملية التي تميّز المصنّع الموثوق عن العرض التسويقي.
يُشكّل الامتثال التنظيمي الفلتر الأول. وقبل توقيع عقد مستودع فولاذ مع الباني، تأكّد من حصوله على شهادة موثَّقة، لأن غيابها قد يعرّض المنشأة للرفض من قِبل الجهة المحلية المختصة أو رفض شركة التأمين. وقد يعدّ المصنّع بتقديم التسليم السريع، لكن عرض المبيعات لا يساوي شيئاً أمام موظف التفتيش على البناء.
متوافقة مستودع فولاذ يبدأ الأمر بمعيار «إن ١٠٩٠»، وهو المعيار الأوروبي الذي ينظّم كيفية تصنيع المكونات الصلبية الحاملة للأحمال وكيفية وضع علامة «سي إي» عليها. ويحدد هذا المعيار المتطلبات المتعلقة بإمكانية تتبع المنتجات، وأهلية إجراءات اللحام، والرقابة على الإنتاج في المصنع. وعند دمجه مع معيار «آيزو ٩٠٠١»، الذي ينظم نظام إدارة الجودة، يكتسب المشتري ثقةً في أن كل عارضة تحمل بيانات أصلٍ موثَّقة ونتائج اختباراتٍ مسجَّلة. أما معيار «آيزو ٣٨٣٤» فيكمِّل هذين المعيارين من خلال تحديد متطلبات جودة اللحام للهياكل الفولاذية. وبمجملها تشكّل هذه المعايير الحد الأدنى الذي يلتزم به مُنتجو التصدير الجادون.
اطلب أرقام الشهادات الفعلية وفئة التنفيذ، لا مجرد ادعاء وارد في كتيب تعريفي. مستودع فولاذ نطاق معايير تنفيذ البناء وفق المعيار الأوروبي EN 1090 يمتد من الفئة EXC1 إلى الفئة EXC4، وتتطلب المستودعات عادةً الفئة EXC2 أو EXC3 حسب الباع والوصول العام إليها. وتشير شهادة ISO 3834 إلى أن ورشة التصنيع تُطبِّق ضوابط صارمة على عمليات اللحام بالانصهار عبر لحامين مؤهلين واختبارات إجرائية موثَّقة وفحوصات مسجَّلة. ويجب طلب شهادات المصهر الخاصة بدرجة الفولاذ المستخدمة، سواء كانت Q355B أو Q355D أو Q420B من الفولاذ عالي القوة، إذ تتطلَّب المواقع الباردة درجة D لضمان مقاومة الصدم عند درجات الحرارة المنخفضة. وأي مُنشئٍ يتردَّد في مشاركة هذه الوثائق يشير ذلك إلى ثغرات أعمق في عملياته.
الشهادات تثبت الكفاءة على الورق؛ أما المباني المنجزة فتثبتها في الواقع. ومشروع مستودع فولاذ منجز يبيِّن كيف يتعامل المصنِّع مع الأحمال الفعلية والأنظمة المحلية ووعود التسليم. كما تكشف مشاريع المرجعية الفجوة بين العرض السعري والمنشأة التشغيلية الفعلية.
اطلب ثلاثة مراجع ذات أبعاد وارتفاع مشابهين للبناء المخطط. فتخزين الحبوب على مساحة ١٢٠٠٠ متر مربع ومراكز تلبية طلبات التجارة الإلكترونية يفرضان متطلبات مختلفة فيما يخص الباعث الواضح، وأحمال الرفوف، وأبواب التحميل والتفريغ. درّس الصور الخاصة بالغلاف الخارجي، ووصلات الألواح السندويشية، وميول تصريف مياه السقف. مستودع فولاذ استفسر عما إذا كانت الهيكلة الفولاذية قد سُلِّمت جاهزة للتركيب مسبقًا وتم تثبيتها باستخدام براغي عالية القوة من الدرجة ١٠,٩S، لأن الربط الكامل بالبراغي يسرّع عملية التركيب. أما الشركات المصنعة الأصلية فتنشر قوائم مشاريعها مُرفقة بأسماء المالكين ومواقع المشاريع.
اطلب حزمة الحسابات: حمل الرياح، وحمل الثلوج، وحمل الرافعات إن وُجدت، ورسومات ردود فعل الأساسات. ويقدّم بناة المستودعات الموثوقون نموذج إطار بوابي مع خيارات باعث واضح تصل إلى ٦٠ مترًا، ويؤكدون ذلك. مستودع فولاذ التنسيق مع المهندس الإنشائي بشأن تخطيط الطابق الوسيط أو نظام التخزين. والتحقق من جدول العوارض، والأقسام المجلفنة على شكل الحرفين C وZ، وأحجام الأعمدة والعتلات. وغالبًا ما تدل الرسومات المفقودة أو العامة على أن الورشة قد أُسندت مهام الهندسة إلى طرف خارجي أو تجاهلت إجراء تحليل العناصر المحدودة (FEA) الذي يؤكد السلامة تحت الأحمال المركبة.
الوثائق تنتقل بسهولة؛ أما خط الإنتاج فيكشف الحقيقة. فزيارة قصيرة أو جولة مباشرة عبر الفيديو تُظهر الفجوة بين ما تروِّجه الشركة وما هو واقع الحال فعليًّا.
ابحث عن آلات قص التحكم العددي بالحاسوب (CNC)، وخلايا اللحام الروبوتية، ومحطة طلاء مخصصة. ويضمن قص التحكم العددي بالحاسوب (CNC) أن تكون أطوال العناصر ضمن الحدود المسموح بها، مما يحقّق تطابق ثقوب البراغي في موقع التركيب. أما اللحام الروبوتي فيوفّر لحاماتٍ متجانسةً ذات عيوب منخفضةٍ جداً. وتحقّق من عملية مقاومة التآكل: فالغمر الساخن بالزنك (hot-dip galvanizing) يُطبَّق على العناصر الثانوية، بينما يُستخدَم طلاء رقائق الزجاج (glass flake coating) في البيئات القاسية لزيادة عمر الخدمة. وتأكد من أن الهيكل الفولاذي خضع لاختبار الاتجاه الطبقي (lamellar Z-direction test) للصفائح السميكة التي تتعرّض لإجهادات عبر السماكة، وذلك لمنع التشقق الطبقي (lamellar tearing) عند الوصلات الملحومة.
يجب أن يكون ضبط الجودة مرئيًّا، وليس مجرد وَعدٍ. فتَحقَّق من سجلات فحص المواد الداخلة، ومن محطة فحص الأبعاد، ومن سجلات الاختبارات غير التدميرية للوصلات اللحامية الحرجة. وتُوسِم ورشة التصنيع الناضجة كل مكوِّنٍ برقم الدفعة الحرارية الخاصة به وتتتبَّعه بدقة. واستفسر عن طريقة حفظ سجلات المعيار الدولي آيزو ٣٨٣٤، وعن ما إذا كانت مراجع الجمعية الأمريكية لبناء الهياكل الفولاذية (AISC) أو رابطة مصنِّعي المباني المعدنية (MBMA) قد طُبِّقت عند التعامل مع المشترين في أمريكا الشمالية. ويعكس امتثال موقع التركيب لمتطلبات السلامة الصادرة عن إدارة السلامة والصحة المهنية الأمريكية (OSHA) مدى انضباط الفريق عند وصول المبنى الفولاذي إلى أرض العميل.
يَفقد العرض الأقل سعرًا قيمته حين تختفي قطع الغيار والرسومات والإرشادات الفنية للفحص بعد إتمام الدفع.
وضِّح ما يوفِّره المصنِّع بعد التسليم: الرسومات التنفيذية، وقائمة المواد اللازمة للتوسُّع المستقبلي، ومجموعة من البراغي ذات الدرجة الميكانيكية ١٠.٩S والمشابك الخاصة بتغليف الواجهات — وهي جميعها مطابقة تمامًا لما تمَّ تركيبه. مستودع فولاذ يحتفظ المصنّع بالنموذج الرقمي لضمان تطابق أي إضافات لاحقة في الجناح مع الإطار الأصلي. وَجِّه تأكيد فترة التسليم المطلوبة لأقسام لوحة الساندويتش أو لوحة السقف البديلة. وتلك التفاصيل تحمي العمليات عند الحاجة إلى إصلاح سريع ومتطابقٍ في حال تعرُّض المنشأة لتلف ناتج عن اصطدام رافعة شوكية أو أضرار جرّاء عاصفة، وذلك من نفس المصدر.
تبقى الفولاذ أطول فترة ممكنة عندما يخضع لفحوص دورية. خطِّط لفحص بصري سنوي للغلاف الخارجي، ومسارات التصريف، ووصلات البراغي، ولإعادة تقييم الطلاء كل خمس سنوات في المواقع العرضة للتآكل أو القريبة من السواحل. أما مراكز التبريد والخدمات اللوجستية القريبة من الهواء المالح فتتطلب عمليات صيانة مضادة للتآكل بشكل أكثر تكراراً. احتفظ بسجلٍّ مكتوبٍ للملاحظات، وأعد تطبيق مركب إصلاح رقائق الزجاج أو المركب المجلفن عند ظهور أولى بقع الصدأ. وهذه الرعاية المنضبطة، المقترنة بسجلات ضمان الجودة الأصلية من قِبل المُنشئ، تحافظ على سلامة المبنى وتجعله مؤمَّناً.
اختيار موردٍ موثوقٍ به مستودع فولاذ يتعلَّق اختيار المصنِّع أقلَّ ما يكون بالسعر الظاهري، وأكثر ما يكون بإثباتٍ يمكن التحقُّق منه. وتُشكِّل الشهادات مثل EN 1090 وISO 9001 وISO 3834 أساسًا متوافقًا مع المتطلَّبات، بينما تؤكِّد المشاريع المرجعية وتدقيق المصنع أنَّ الورشة قادرةٌ على تنفيذ ما تضمنه الرسومات الفنية بدقة. ويحمي الدعم القوي بعد البيع وخطة الصيانة الواضحة الأصل لعقودٍ عديدة. وباستخدام المشترين لهذه الضوابط باستمرار، يقلُّ الخطر ويتم تجنُّب إعادة العمل.
ما الشهادات التي يجب أن يمتلكها مصنِّع المستودعات؟
الإجابة: يجب أن يمتلك باني المستودعات الفولاذي الموثوق شهادة EN 1090 للحديد الإنشائي الحاصل على علامة CE، وشهادة ISO 9001 لإدارة الجودة، وشهادة ISO 3834 للرقابة على اللحام. وتؤكد هذه الشهادات استخدام مواد قابلة للتتبُّع، ووجود لحامين مؤهلين، وتطبيق تحكُّمٍ موثَّق في إنتاج المصنع. أما بالنسبة للمشاريع في أمريكا الشمالية، فإن وجود مراجع من AISC وMBMA يوفِّر ضمانًا إضافيًّا. وعليك دائمًا طلب أرقام الشهادات الفعلية وفئة التنفيذ بدلًا من الاعتماد على الادعاءات الواردة في الكتيبات الترويجية، لأن الامتثال يحمي المبنى أثناء عمليات التفتيش ومراجعة شركات التأمين.
لماذا تُعَدُّ مراجعة المصنع مهمةً قبل إصدار الطلب؟
الإجابة: تحقِّق مراجعة المصنع من وجود القدرات المُعلَّنة فعليًّا على أرض خط الإنتاج. وتُظهر الزيارة دقة قصّ الألواح باستخدام ماكينات التحكم العددي (CNC)، وخلايا اللحام الروبوتية، ومنطقة الطلاء التي تُحدِّد الجودة الفعلية. كما تؤكِّد أيضًا ما إذا كانت سجلات المواصفة القياسية الدولية ISO 3834 وقابلية تتبع المواد مطبَّقة فعليًّا أم لا. وتُبرز الصور والجولات المباشرة الفجوات التي يُخفيها عروض المبيعات. ويحمي جدولة المراجعة قبل التوقيع المشتري من الورش التي تقوم بتصنيع التصاميم لدى طرفٍ ثالث أو التي تفتقر إلى الانضباط اللازم لتسليم هيكلٍ مطابقٍ للمواصفات وفي الوقت المحدَّد.
كيف تتمُّ التحقُّق من سعات التحميل والأطوال الممتدة لمبنى ما؟
الإجابة: يعتمد التحقق من التحميل على حزمة حسابات تشمل أحمال الرياح والثلوج والرافعات بالإضافة إلى ردود أفعال الأساس. ويقوم مهندس هياكل بتصميم الإطار البوابي وتشغيل فحص العناصر المحدودة (FEA) تحت الأحمال المركبة، ثم يُصدِر جدول العوارض الثانوية (Purlins) وأقسام العناصر C وZ وأحجام الأعمدة والعتلات. وينبغي على المشترين طلب هذه الرسومات والتحقق من خيارات الفتحات الخالية التي تصل إلى ٦٠ مترًا. أما الوثائق العامة أو الناقصة عادةً فتشير إلى تخطي التحليل، ما يرفع خطر الانحراف أو فشل الوصلات أو رفض الجهة المحلية المختصة بالأنظمة.
أي نظام طلاء مناسب لموقع ساحلي أو موقع عرضة للتآكل؟
الإجابة: تتطلب المواقع الساحلية والملوّثة مقاومة قوية للتآكل. وتوفّر عملية التغليف بالغمر في الزنك الساخن حماية للأعضاء الثانوية والعوارض الصلبة على شكل الحرفين C وZ، بينما تحمي طبقة الطلاء المكوّنة من رقائق الزجاج الفولاذ الأساسي في البيئات القاسية. ويجب مطابقة النظام مع فئة التعرّض، مع الاحتفاظ بالمواصفة الأصلية في السجل لضمان اتساق عمليات الإصلاح بعد سنوات عديدة. وتكفي عملية فحص الغلاف الخارجي ونظام التصريف سنويًّا، بالإضافة إلى مراجعة طبقة الطلاء كل خمس سنوات، لاكتشاف أي صدأ في مراحله الأولى قبل أن ينتشر. كما تتيح المركبات القابلة لإعادة الإنتاج للفرق الفنية إعادة تطبيق طبقة الزنك أو طبقة رقائق الزجاج بسرعة.
متى يجب فحص هيكل المستودع بعد التسليم؟
الإجابة: فَحِصُ الهيكل سنويًّا لِتَقييم حالة الغلاف الخارجي، ومسارات التصريف، وشدة شد الموصِلات البرغيّة، وإجراء مراجعة أعمق للطلاء كل خمس سنوات في المواقع المعرَّضة للتآكل أو التي تهبّ فيها رياح مالحة. وتتطلّب مراكز التخزين البارد والخدمات اللوجستية القريبة من السواحل عمليات صيانة دوريّة أكثر تكرارًا لمكافحة التآكل. ويجب الاحتفاظ بسجلٍّ كتابيٍّ بالنتائج وربطه بسجلات ضمان الجودة الخاصة بالمنشئ. ويضمن الفحص الدوري الموثَّق السلامة، ويدعم تجديد وثائق التأمين، ويمدّد عمر الخدمة الإنشائي للإطار لعقود.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
