 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

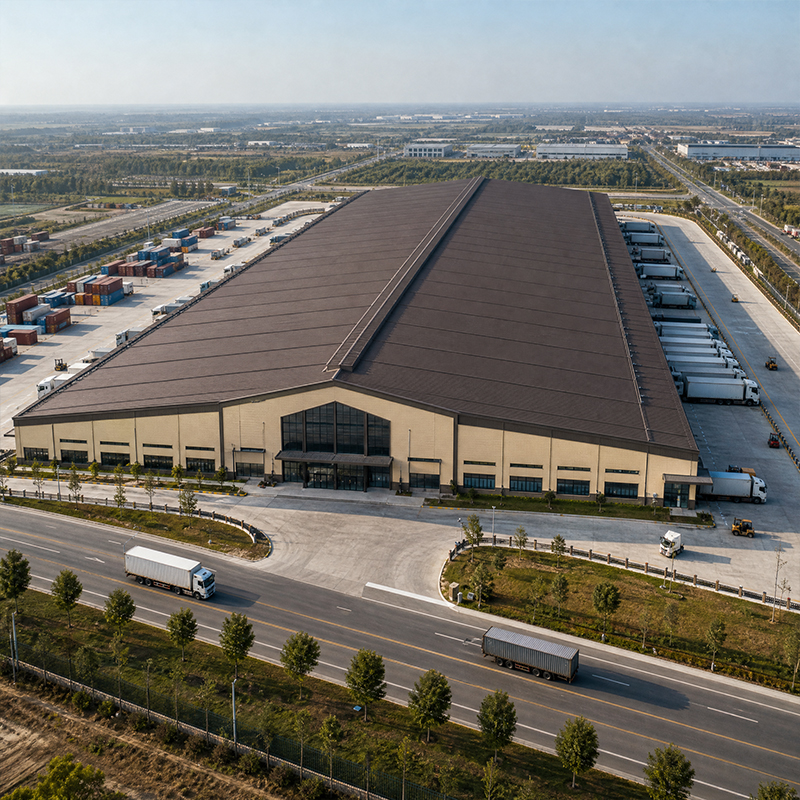
Makine Atölyesi Düzeni Planlaması
Bir makine atölyesi, metalin kesildiği, işlendiği ve taşındığı şekilde binayla uyum sağladığında başarılı olur. Plan en ağır işlemden başlar ve dışa doğru ilerler: ham malzeme nereden girer, hangi makineler vinç gerektirir ve bitmiş parçalar nasıl çıkar? Bu akışı çelik siparişi verilmeden önce doğru belirlemek, dar koridorları, aşırı yüklü döşemeleri ve üretken saatleri yiyen sürekli yeniden çalışmayı önler. Erken dönem operatör girdileri ayrıca çizimlerin yalnızca gösteremediği açıklık ve bakım gereksinimlerini ortaya çıkarır. Akışı bir değer-akış haritası olarak belgelemek, bir metrekare hesabıyla gizlenen bekleme sürelerini ve çift elle taşıma durumlarını ortaya çıkarır.
Makine atölyesi için alan planlaması, makinenin kapladığı alanı değil, işlem rotasından başlar. Torna tezgâhları, freze tezgâhları ve presler her biri için salınım, talaş temizliği ve operatör erişimi için boşluk gerekir; bu nedenle yerleşim benzer işleri gruplandırır ve bunları mantıklı bir yol boyunca yönlendirir. Kolon aralığı, makine çevrelerini ve vinç kapsama alanını engellemeden ayarlanır. Akıcı bir iş akışı, taşıma mesafelerini kısaltır, kazaları azaltır ve vardiya boyunca yüksek kullanım oranını korurken gelecekteki üretim hücreleri için de yer bırakır.
Tavan vinçleri bulunan bir makine atölyesi en ağır yükleri taşır; bu nedenle vinç rayı, kaldırma gerektiren makinelere hizalanmalıdır. Kapı yüksekliği ve zemin düzgünlüğü, ham madde girişinin ve bitmiş ürün çıkışının ne kadar kolay olacağını belirler. Karayolu kamyonları ile iç transfer araçları için aynı anda erişim sağlanması, kapıda tıkanıklıkları önler. İşlem mühendisleri ile yapı mühendisleri arasındaki erken koordinasyon, tasarlanan ekipmanı güvenli bir şekilde barındıramayan ya da taşınması amaçlanan yükleri kaldıramayan bir iskelet yapının ortaya çıkmasını engeller.
Bir makine atölyesi çerçevesi, hafif binaların hiç karşılaşmadığı titreşimleri, nokta yükleri ve ara sıra darbeleri taşır; bu nedenle yapı sağlam olmalı ancak aynı zamanda uyarlanabilir de olmalıdır. Yorulmaya karşı ayrıntılı olarak tasarlanmış Q355B veya Q355D çeliği, çerçevenin tekrarlayan kaldırma ve işlenme işlemlerinden kaynaklanan dayanıklılık gereksinimini karşılar. Hassas işlerin yapıldığı yerde makine temelleri döşeme ile izole edilir; böylece titreşim istasyonlar arasında yayılıp toleransları bozulmasını engeller. Bu ayrıştırma, yapısal ızgara ile birlikte planlanır ve hem binanın hem de günlük üretim sırasında tamamlanmış parçaların kararlılığını korur.
Bir makine atölyesindeki kolon aralığı, açık zemin alanını çelik ağırlığı ve maliyetle dengeler. Geniş açıklıklar büyük makineler ve vinç yolları için uygundur; daha dar aralıklar ise hafif işler için çerçeveyi hafifletir. Yük taşıyan tasarım, makine temellerini, istiflenmiş parçaları ve kapalı alanın üzerine etki eden kar veya rüzgârı hesaba katarak Sonlu Elemanlar Analizi (FEA) kullanır. Galvanizli profiller ve Q355B kalitesi dayanıklı bir hizmet sunar; AISC 360 ve Eurocode kontrolleri, gerçek yükler altında aşırı boyutlandırmadan sehim ve dayanımı doğrular.
Bir makine atölyesindeki vinç yolu, vinç arabasının tekerlek yüklerine, dinamik sallanma kuvvetlerine ve frenleme kuvvetlerine göre boyutlandırılmış özel bir kiriş sistemidir. Yükün güvenli bir şekilde temele iletilmesi için ana çerçevenin içine entegre edilir. Çatı tasarımı, iklim kontrolü gereken alanlarda 150 mm PIR izolasyonlu çelik çatı kafesleri veya portal çatı elemanlarıyla birlikte kullanılır. ISO 3834 kaynak standardı ve EN 1090 uygulama standardı, vinç döngülerinin ve kaplama elemanlarının termal hareketinin yıllar boyu oluşturacağı gerilim altında bağlantı noktalarının güvenilirliğini sağlar. Hizmet süresince düzenli olarak yapılan yol hizalama kontrolleri, tekerleklerin veya rayların aşınmasına neden olacak kaymayı önceden tespit eder.
Kötü koşullarda çalışan bir atölyede verimlilik düşer. Yeterli aydınlatma, havalandırma ve güvenli zemin yüzeyleri, hem insanları hem de üretim hassasiyetlerini korur; bu nedenle çevre sistemleri, tasarım aşamasında yapıya eşit düzeyde dikkat gösterilmelidir.
Bir makine atölyesindeki havalandırma, makinelerin etrafında biriken ısıyı, yağ sisini ve kaynak dumanını uzaklaştırır; bu da sağlık ve ekipman ömrünü korur. Oluklu havalandırma açıklıkları, pervaneli havalandırma açıklıkları ve güçlendirilmiş egzoz sistemleri, hava akışının hassas iş alanlarında üfleme yapmadan gerçekleşmesi için yapı kabuğuyla birlikte planlanır. Kuzey ışığı trüsları aracılığıyla gelen doğal ışık aydınlatma maliyetlerini düşürür. Her istasyondaki iyi aydınlatma, hata ve yorgunluğu azaltarak uzun vardiyalar boyunca sabit üretim ve ayrıntılı inceleme görevlerini destekler.
Bir makine atölyesinin zemini, nokta yükleri, titreşimi ve sıvı sızıntılarını taşır; bu nedenle çerçeve ile birlikte, değil sonra tasarlanır. Drenaj sistemi, soğutma sıvısı ve temizleme suyunu makinelerden ve elektrikli ekipmandan uzak tutar. Yangın direnci sınıfı, NFPA 13 ve IBC kullanım sınıflandırma kurallarına uyar; gerekli yerlerde çelik elemanlar korunur. Kaymaz ve düz yüzeyli beton plakalar, forkliftlerin kararlı kalmasını ve ölçümlerin doğruluğunu sağlar. Bu unsurların erken aşamada detaylandırılması, makineler yerleştirildikten ve üretim başladıktan sonra pahalı geri dönüşüm çalışmalarını önler.
Ağır kaldırma işlemlerini içeren, imalat ve montajın tek bir çatı altında birleştirilmesi gereken; aynı zamanda iklimsel olarak sabit bir montaj bölgesi korunması ve ayrı binalar arasında gerçekleşen taşımaların neden olduğu gecikmelerin önlenmesi gereken bir makine üreticisi, makine atölyesi işletiyordu.
Üretici, vinç bağlantısı olmayan ayrı ahşap yapılar işletiyordu; bu durum, üretim hızını düşüren elle taşımaları zorunlu kılıyordu. Sorun, düşük tavan yüksekliği, zayıf döşemeler ve vinç rayı eksikliğiydi. Çözüm olarak, optimize edilmiş kolon aralığına sahip Q355B çelik çerçeve, vinçler için boyutlandırılmış vinç rayı ve montaj bölgesinde 150 mm’lik PIR yalıtım uygulandı. BIM çarpışma analizi, üretim öncesi çatı kirişleri, vinç kirişleri ve servis hatlarının hizalanmasını sağladı; böylece inşaat sahasında çatışmalar önlenmiş ve proje zamanında tamamlanmıştır.
Alıcılar, Q355B veya Q355D çelik ve 10.9S cıvatalar için fabrika sertifikalarını ve EN 1090 uygulama sınıfını doğrulamalıdır. Vinç ve çerçeve birleşimlerindeki kaynakları NDT ile inceleyin. Kullanım sırasında zemin yük sınırlarına riayet edilmeli, vinç yolları açık tutulmalı ve nominal kapasitelerine uyulmalıdır. Bakım işlemleri arasında yıllık kaplama kontrolleri, ray hizalama değerlendirmesi ve yoğun kullanım sonrası cıvata gerilme kontrolleri yer alır. SHM veya muayene, sapmaları erken tespit edebilir; bu da plansız duruşları önleyen planlı teknik destek sağlar.
Bir makine atölyesi, yerleşim planı, çelik yapı ve tesisat sistemleri ilk taslaktan itibaren birlikte tasarlandığında en iyi şekilde çalışır. Kolon aralıklarının, vinç raylarının ve havalandırmanın gerçek iş akışına uygun hâle getirilmesi, atölyeyi yıllarca güvenli, uyarlanabilir ve verimli tutar.
Sıkça Sorulan Sorular
Soru: Bir makine atölyesi yerleşim planı nasıl başlamalıdır?
Cevap: İşlem rotasından, izlenen yoldan değil başlayın. Ham malzemenin nereden girdiğini, hangi makinelerin vinç gerektirdiğini ve bitmiş parçaların nasıl dışarı çıktığını belirleyin; ardından benzer işleri mantıklı bir yol boyunca gruplandırın. Kolon aralıklarını, makine çevrelerini ve vinç kapsama alanlarını rahatça geçecek şekilde ayarlayın. Düzenli bir iş akışı, taşıma mesafelerini kısaltır, kazaları azaltır ve her vardiyada kullanım oranını yüksek tutar.
Soru: Kolon aralığı bir atölyede neden önemlidir?
Cevap: Kolon aralığı, açık zemin alanı ile çelik ağırlığı ve maliyeti arasında denge kurar. Geniş açıklıklar büyük makineler ve vinç yolları için uygundur; daha dar aralıklar ise hafif işler için çerçeveyi hafifletir. Yük taşıyan tasarım, makinelerin temelleri, üst üste konulan parçalar ve çevre yükleri için sonlu eleman analizi (FEA) kullanır. Kolon aralığının doğru belirlenmesi ve AISC 360 ile Eurocode kontrollerinin yapılması, tasarlanan ekipmanları güvenle barındıramayacak bir çerçeve oluşumunu önler.
Soru: Bir vinç ray sistemi neler gerektirir?
Bir vinç ray sistemi, vinç kancasından kaynaklanan tekerlek yüklerine, dinamik sallanma ve frenleme kuvvetlerine göre boyutlandırılmış bir kiriş sistemidir. Yükün güvenli bir şekilde temele iletilmesi için ana çerçeveye bağlanır. ISO 3834 kaynak standartları ve EN 1090 uygulama kuralları, kaldırma döngüleri boyunca eklemelerin güvenilir kalmasını sağlar. Tasarım aşamasında makine konumlarına göre ray hizalamasını planlayınız; aksi takdirde tasarlanan yükleri kaldıramayan bir çerçeve ile karşılaşırsınız.
Soru Atölye havalandırması nasıl planlanmalıdır?
Cevap Havalandırma, duyarlı iş alanlarında hava akımının rüzgâr oluşturmadan gerçekleşmesini sağlayacak şekilde bina kabuğuyla entegre edilmelidir. Oluklu çatı açıklıkları, pervaneli menfezler ve zorlamalı egzoz sistemleri, ısıyı, yağ sisini ve kaynak dumanını uzaklaştırarak sağlık ve ekipmanı korur. Kuzey ışığı travesleri, aydınlatma maliyetlerini düşürmek için doğal ışık sağlar. İyi istasyon aydınlatması, hata ve yorgunluğu azaltır; böylece makine atölyesinde uzun vardiyalar boyunca kararlı üretim sağlanır.
Soru Bir çelik atölye nasıl bakılır?
Cevap: Yıllık kaplama denetimleri, vinç ray hizalaması incelemesi ve yoğun kullanım sonrası cıvata gerilimi kontrolleriyle bakımını sağlayın. Montaj öncesinde fabrika sertifikalarını, 10.9S cıvataları ve EN 1090 sınıfını doğrulayın; vinç ve çerçeve birleşim noktalarında NDT uygulayın. İşletim sırasında zemin yük sınırlarına uyulmalı ve vinç yolları açık tutulmalıdır. İrtibat ölçümü veya SHM, sapmaları erken tespit edebilir; bu da acil onarımdan ziyade planlı teknik destek sağlamaya yardımcı olur.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
