 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

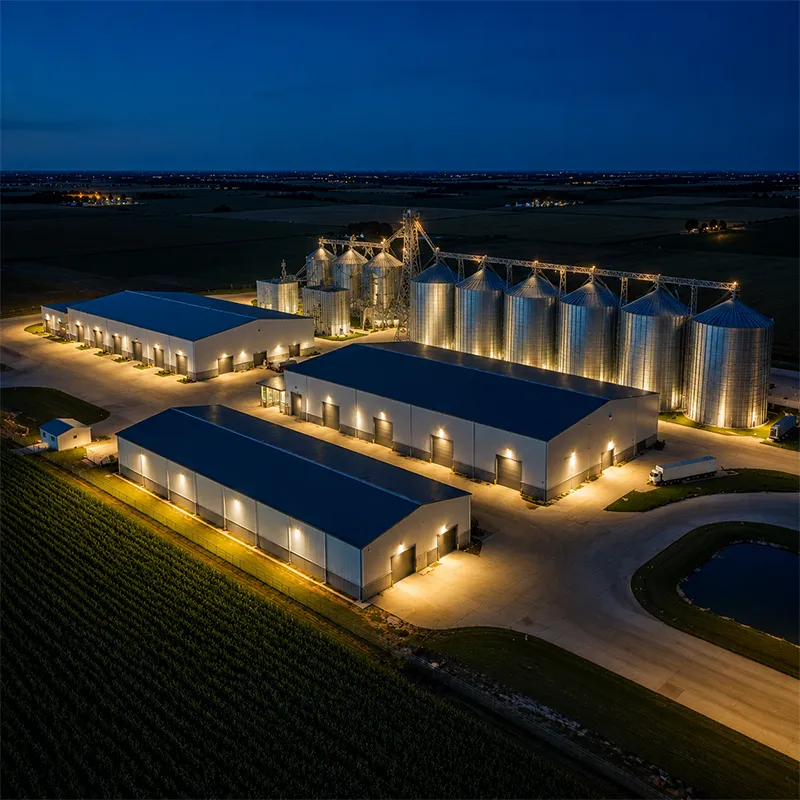
鋼構造工法は、工場、倉庫、物流センターなどにおいて、予測可能なコストで広い無柱空間を実現できるため、標準的な選択肢となっています。計画がしっかり立てられたプロジェクトでは、工場で製作されたポータルフレームをボルト接合で組み立てることで、部材が現場に到着してから迅速に建物を立ち上げることができます。コスト要因や「製作→現場据付」の工程を理解している発注者は、調達段階で最もよくある予算・工期のズレを回避できます。
鋼製フレームの構築は、適切な材質等級から始まります。選定された鋼材は、耐荷重性能とコストの両方に影響を与えるからです。産業用フレームの多くにはQ355Bが適用され、低温地域ではQ355Dが使用されます。また、より高い強度を必要とし、軽量化が求められる大スパン構造にはQ420Bが適しています。厚板を用いる建物では、板厚方向の層状破断(ラミネート・ティアリング)に耐えるQ355B-Z35が採用されます。60メートルの無柱空間は、内部の柱を減らし、床面積を有効に活用できますが、その分鋼材の重量および接合部の設計負荷が増加します。発注者と構造エンジニアによる早期連携により、製作開始前に柱間距離や屋根母屋の勾配が確定します。また、材質等級の選定記録は、将来的な保険対応や売却時の検討にも役立ちます。
製作範囲の設定により、工場内での作業と現場での作業の割合が決まります。CNC加工による柱・母屋、溶融亜鉛めっき済みのC形・Z形プレート(パーリン)、工場で事前に施工された外装材などは、建機設置期間を短縮します。沿岸部や化学プラントなどでは、より強力な防食対策が必要となるため、熱浸漬亜鉛めっきやグラスフレーク塗装を施すことで、鋼構造物を数十年にわたり保護できます。外皮材として150 mm厚のPIRサンドイッチパネルを採用すれば、断熱性能と防火性能の両方を高められます。塗装済み・予組み済み部材の比率を高めると工場価格は上昇しますが、天候による工期遅延や現場作業員の手間を大幅に削減できるため、総工事費は概ねバランスが取れます。鋼構造物の施工において、作業を工場へシフトさせることは、現場リスクの低減にもつながります。
発注後、エンジニアリングチームがIBCおよびMBMAの基準に基づいて施工図面を作成し、荷重解析を実施します。経験豊富な製造業者がFEA(有限要素解析)を用いてポータルフレームをモデル化し、鋼材の切断前に変形量と部材断面の妥当性を検証します。この段階では、EN 1090およびISO 3834に基づく溶接品質管理を通じたCEマーク取得の手順も明確化されます。設計・提出・承認までには、建物の複雑さや現地の許認可要件に応じて2~4週間程度を要します。この時点でクレーン荷重やメザニンフロアに関する明確な判断を行うことで、後工程での高額な再作業を回避できます。確かなエンジニアリングは、すべての鋼構造フレーム工事の予算を守ります。
加工は通常、4~8週間かかります。ロボット溶接やCNC工作機械による加工では、手作業では達成できない精度を実現します。また、ISO 9001に基づく品質管理により、すべてのロットが追跡・管理されます。完成したフレームは、現場での組立順に合わせて段階的に梱包されるため、施工チームは必要な部材を順次受け取ることができます。海外プロジェクトでは、コンテナ積載や通関手続きなどにより納期が延びる可能性があるため、物流および配送計画が特に重要です。信頼性の高いスケジュールでは、貨物の出荷というマイルストーンを共有し、最初のトラック到着前に基礎工事と施工チームの準備を整えます。また、早期のコンテナ予約により、港湾での遅延リスクを低減できます。鋼構造フレーム工事においては、工場での品質が、最終的な施工スピードを左右します。
各部材は、CNCによる高精度切断で所定の寸法に加工されたプレートまたはセクションから始まり、その後、柱およびラフターに溶接されます。高強度ボルト(等級10.9S)を用いた完全ボルト接合により、ポータルフレームが組み立てられます。これにより、現場での建方作業が迅速化され、将来的な解体も容易になります。溶接作業はISO 3834に基づく認定済み手順に従って実施され、主要な接合部は工場出荷前に検査を受けています。この段階での正確な組立精度こそが、部材を軒高さおよび柱基礎位置に所定通り配置した後、プレエンジニアードビルディングを数日間で立ち上げ可能にする理由です。初日から信頼性の高い鋼構造躯体を実現する基盤となるのは、正確な切断加工です。
工場出荷前に、表面には亜鉛めっきまたはガラスフレーク塗装が施され、最終品質検査で寸法・ボルト穴・溶接品質が確認されます。EN 1090適合性およびCEマークは、構造物が欧州の建築基準を満たしていることを保証します。また、AISCおよびOSHAの基準は、米国における安全な施工実践をガイドします。現場では、計画された手順に従って建機が組み立てられます:基礎およびアンカーボルトの設置、柱の立ち上げ、母屋の接合、縁材および外装材の取り付けです。毎日の安全点検と垂直確認により、鋼構造フレームは引き渡しまで正確な位置と公差内に保たれます。製作所と現場との定期的な連携により、安全性と予算の両方が守られます。適切な塗装により、鋼構造フレームは数十年にわたり十分な機能を維持できます。
瀋陽市の穀物保管業者は、老朽化した倉庫の屋根が繰り返したわむ問題に直面しており、収穫期前に乾燥・害虫対策済みの保管スペースを確保する必要がありました。選定されたサプライヤーは、Q355B-Z35鋼板を用いたプレエンジニアード鋼構造フレームを納入しました。接合部には強度等級10.9Sの高力ボルトを採用し、湿潤環境に対応するガラスフレーク塗装を施しました。建方後、60メートルの無柱大空間を実現し、穀物サイロを設置。所有者は、倉内湿度の低減と荷役時間の短縮を報告しています。ISO 9001およびEN 1090認証の有無を確認し、過去の類似案件の実績を提示してもらうよう依頼してください。また、設計・工場内予製・輸出関連書類の作成まで一括対応可能なファブリケーターであるかも確認してください。
シンプルなルーティンで投資を守りましょう。アンカーボルト、軒先接合部、およびプurlin(母屋)の固定具は6か月ごとに点検し、塗装の傷がついたら腐食が広がる前に再塗装してください。排水路と屋根勾配を常に確保し、外皮(ファサード/屋根面)に水たまりができないようにしましょう。クレーンやラッキング(架台)の荷重が、当初の許容荷重範囲内であることを確認し、構造エンジニアと連携して、あらゆる変更を文書化してください。施工業者による竣工図面とともに簡易な保守記録を継続的に整備することで、建物の耐用年数を通じて保守履歴と再販価値を維持できます。定期的な保守は、良質な鋼構造建築物の所有において不可欠な要素です。
鋼構造工事では、早期の計画が重要です。適切な鋼材の等級を選定し、製作範囲を明確に確認し、設計から現場据付までのスケジュールを整合させることが求められます。EN 1090、ISO 3834、ISO 9001などの認証を確認したうえで、一貫した検査体制を整えることで、コストの予測性と建物の耐久性が確保されます。プレファブによる高精度製作とボルト接合による組立は、工期短縮と大空間・無柱空間への対応が求められる産業系プロジェクトにおいて、今も実用的かつ確立された手法です。
鋼構造のコストに最も影響を与える要因は何ですか?
回答:最もコストに影響を与える要因は、鋼材の重量(トン数)、スパン長、および鋼材の等級です。より広い無柱空間を確保すると柱の数は減りますが、ラフターの断面深さと接合部の工事が増加します。耐食性の高い環境では、溶融亜鉛めっきやグラスフレーク塗装などのコーティングを選択することで、初期費用は上昇しますが、耐用年数が延びます。また、製作範囲、物流距離、基礎地盤の条件なども予算に影響を与えます。金額の内訳を把握するためには、一括価格だけでなく、詳細な資材明細書(BOM)の提出を依頼し、提示された鋼材重量(トン数)を比較することをお勧めします。
鉄骨フレーム工事の標準的な工期はどのくらいですか?
回答:標準的な産業用建物の場合、設計および承認に約2~4週間、製造に4~8週間かかります。海外への輸送には、物流および通関のための追加時間がかかります。基礎工事が完了した後の現場におけるプレエンジニアード・フレームの組立は、通常1~3週間で終了します。全体の所要期間は一般的に10~16週間程度です。製造工程中に基礎工事を並行して開始することで、作業工程を重ね合わせることができ、現場での作業員の待機時間を防げます。
なぜ現場溶接よりもボルト接合が好まれるのですか?
回答:高強度ボルト(等級10.9S)を用いた完全ボルト接合は、迅速な組立が可能で、ほとんどの継手において現場溶接を必要としません。これにより、組立工期が短縮され、品質管理が向上し、将来的な建物の移設や増築も容易になります。一方、現場溶接は検査が困難であり、悪天候下では工期が遅れやすくなります。また、ボルト接合式ポータルフレームは、EN 1090への適合性確保も簡素化され、現場で必要な熟練技能労働者の数を減らすことができるため、リスクとコストの双方を低減できます。
信頼できる製造業者であることを示す認証にはどのようなものがありますか?
回答:品質管理にはISO 9001、欧州市場向けの構造用鋼材にはEN 1090およびCEマーク、溶接品質にはISO 3834を確認してください。AISCおよびMBMAの基準は北米における実務を裏付けます。現場の安全についてはOSHAが適用されます。また、計画中の建物と類似した実績事例(プロジェクト・リファレンス)の提示を求め、NC切断およびロボット溶接を導入しているかを確認しましょう。これらの認証は技術力を示す指標ですが、契約前に納入実績や竣工図面(アズ・ビルト図面)も必ず確認してください。
鋼構造フレーム建物の維持管理はどのように行えばよいですか?
回答:定期的な点検・保全によって、構造物の健全性と予算の両方を守ることができます。アンカーボルト、軒先、およびプurlin(縁樋)の固定部は年2回点検し、塗装の損傷部分は腐食が広がる前に修復してください。屋根排水路を常に清掃し、外皮(ファサード/ルーフ・エンベロープ)上に雨水が滞留しないよう注意してください。また、クレーンやラックなどの追加荷重により、当初設計された荷重限界を超えないよう厳守してください。竣工図面を添えた保守記録簿(メンテナンス・ログ)を作成・管理しましょう。適切な鋼構造フレーム建物の維持管理は、耐用年数の延長と再販価値の維持を、多額の費用をかけずに実現します。






