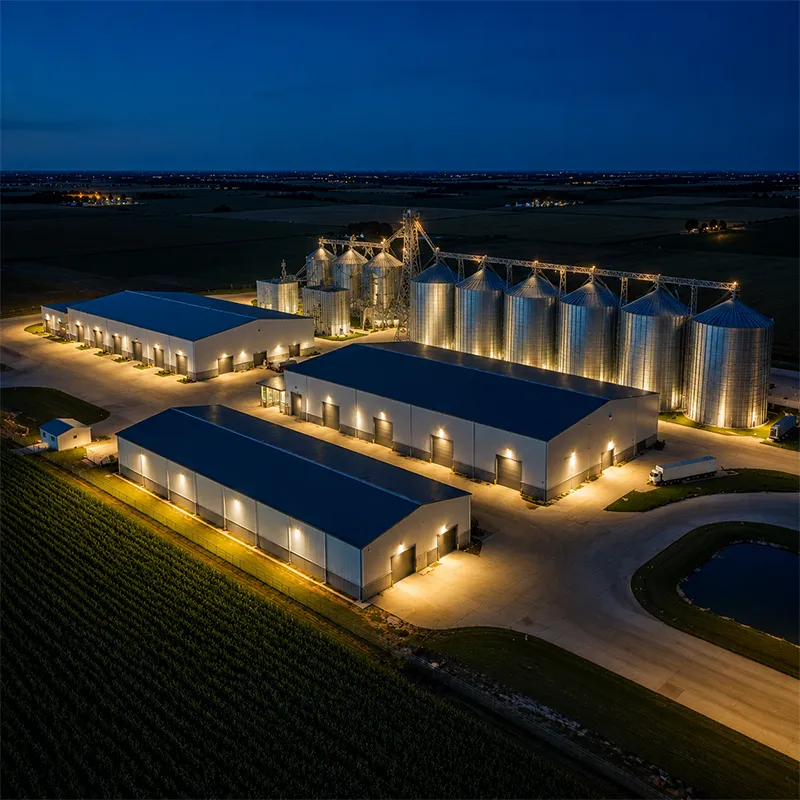
Стоманената рамкова конструкция е станала стандартен избор за фабрики, складове и логистични центрове, тъй като осигурява големи открити разстояния при предсказуеми разходи. Добре планиран проект комбинира изработена портална рамка с болтови връзки, така че конструкцията се издига бързо след пристигането на компонентите на площадката. Купувачите, които разбират факторите, влияещи върху разходите, и последователността от производство до монтаж, избягват най-често срещаните изненади, свързани с бюджета и графика по време на набавяне.
Фактори, влияещи върху разходите за стоманена рамкова конструкция
Клас на материала и решения относно разстоянието между опорите
Строителството на стоманени рамки започва с правилния клас материали, тъй като избраната стомана определя както носимата способност, така и разходите. Клас Q355B покрива повечето промишлени рамки, докато Q355D е подходящ за райони с ниски температури, а Q420B се използва за конструкции с голям размах, които изискват по-висока якост при по-малка тегло. За сгради с дебели плочи Q355B-Z35 предотвратява слоестото разкъсване в посоката на дебелината. Чист размах от 60 м намалява броя на вътрешните колони и освобождава подовото пространство, но увеличава теглото и усложнява проекта на връзките. Ранното сътрудничество между купувача и структурния инженер фиксира разстоянието между стойките и наклона на фермите още преди започване на производството. Документираните избори на класове също подпомагат бъдещите дискусии относно застраховане и препродажба.
Обхват на производството и защитно покритие
Обхватът на производството определя колко работа се извършва в цеха и колко – на строителната площадка. Колони и ферми, изрязани с ЧПУ, галванизирани C&Z греди и облицовка, нанесена в завода, намаляват времето за монтаж. За крайбрежни или химически заводи е необходима по-силна корозионна защита, затова горещо галванизиране или покритие със стъклен флейк защитават стоманената конструкция в продължение на десетилетия. Изборът на ограждаща конструкция, например сандвич панели от ПИР с дебелина 150 мм, подобрява топлоизолационните характеристики и огнеустойчивостта. По-голям брой покрити и предварително сглобени елементи увеличават цената в завода, но намаляват забавянията поради лошо време и трудовите разходи на площадката, което често компенсира общата строителна стойност. При изграждането на стоманени каркаси преместването на работата в цеха намалява рисковете на площадката.
Реалистичен график на проекта
Етап на проектиране и одобрение
След поръчката инженерният екип подготвя работни чертежи и извършва анализ на натоварването според изискванията на IBC и MBMA. Опитните производители моделират порталната конструкция чрез метода на крайните елементи (FEA), за да се потвърди отклонението и размерите на елементите преди рязането на стоманата. На този етап се потвърждават и пътищата за получаване на CE-маркировка чрез стандартите EN 1090 и ISO 3834 за качеството на заварките. Купувачите трябва да очакват два до четири седмици за проектиране, представяне и одобрение, като срокът зависи от сложността на сградата и местните изисквания за разрешения. Ясните решения относно товарите за крановете и мезонетните етажи в този момент предотвратяват скъпо струващи повторни работи по-късно. Професионалното инженерно проектиране защитава бюджета на всеки проект за стоманени каркаси.
Прозорец за производство и изпращане
Изработката обикновено отнема от четири до осем седмици. Роботизираното заваряване и CNC-станциите осигуряват точност, която ръчната обработка не може да постигне, докато контролите по ISO 9001 проследяват всяка партида. Завършените рамки се опаковат по поредност, така че екипът за монтаж получава частите в реда, в който са необходими. Логистиката и планирането на разпределението имат значение за проекти в чужбина, където натоварването на контейнери и митническите процедури увеличават водещото време. Надежден график споделя вехта на доставката, за да са готови фундаментът и екипът още преди пристигането на първия камион на строителната площадка. Ранното брониране на контейнери намалява риска от забавяния в пристанищата. При стоманената рамкова конструкция качеството от фабриката определя крайния темп на строителството.
От фабриката за изработване до окончателен монтаж
CNC рязане, заваряване и болтово свързване
Всеки елемент започва като плоча или секция, изрязана с ЧПУ до точните размери, след което се заварява в колони и греди. Високопрочни болтове клас 10.9S свързват портала чрез напълно болтови връзки, което ускорява монтажа и опростява бъдещото демонтиране. Заварките се извършват според квалифицирани процедури, свързани с ISO 3834, а ключовите връзки се подлагат на инспекция преди напускане на производствената площадка. Правилното съвпадане на елементите на този етап е причината предварително проектираната сграда да може да бъде издигната за дни, а не за седмици, веднага щом компонентите бъдат разположени на нивото на корнизите и основите на колоните. Точното рязане е основата за надеждно изграждане на стоманения каркас от първия ден.
Покритие, контрол на качеството и съответствие
Преди напускане на фабриката повърхностите се галванизират или покриват със стъклени люспи, след което окончателната проверка за качество включва контрол на размерите, отворите за болтове и качеството на заварките. Съответствието с EN 1090 и CE маркирането потвърждават, че конструкцията отговаря на европейските стандарти за строителни конструкции, докато препратките към AISC и OSHA насочват безопасната практика в САЩ. На строителната площадка монтажът се извършва по предварително определена последователност: основа и котвени болтове, изправяне на колоните, свързване на фермите, инсталиране на прогоните и облицовката. Ежедневните проверки за безопасност и вертикалност осигуряват, че стоманената конструкция остава изравнена и в допустимите отклонения до предаването ѝ. Редовната координация между производствената база и строителната площадка гарантира както безопасността, така и спазването на бюджета. Добре изпълненото покритие осигурява експлоатационен живот на стоманената конструкция в продължение на много десетилетия.
Избор и поддръжка на стоманена конструкция
Избор на сертифициран изпълнител
Оператор на зърнен склад в Шеньян се изправил пред повторно огъване на покрива в стар склад и имал нужда от сухо, свободно от вредители пространство преди жътвата. Избраният доставчик доставил предварително проектирана стоманена конструкция с плочи Q355B-Z35, болтови връзки клас 10.9S и покритие от стъклени люспи, подходящо за влажна среда. След монтажа 60-метровият безколонен разкрит отвор издържал силозите за зърно, а собственикът съобщил по-ниска влажност и по-бързо натоварване. Поискайте сертифициране според ISO 9001 и EN 1090, поискайте препратки към предишни проекти и потвърдете, че производителят осъществява проектиране, предварително производство и експортна документация.
Съвети за инспекция и поддръжка
Защитете инвестициите си чрез проста рутинна поддръжка. Инспектирайте котвени болтове, връзки на карнизите и фиксирането на пурлините всеки шест месеца и пребоядисвайте всяка драскотина по защитното покритие, преди да се разпространи корозията. Поддържайте отводнителната система и наклона на покрива чисти, за да не се задържа вода по ограждащата конструкция. Проверявайте дали товарите от крановете и стелажите остават в границите на първоначалната носима способност и документирайте всяка модификация заедно с проектанта по структурни конструкции. Кратък дневник за поддръжка, заедно с изпълнителните чертежи на производителя, запазва записите за сервизно обслужване и пазарната стойност през целия експлоатационен живот на сградата. Редовната поддръжка е част от отговорното притежание на стоманени каркасни конструкции.
Строителството със стоманени конструкции изисква ранно планиране: избор на подходящия клас стомана, потвърждаване на обхвата на производството и синхронизиране на графиките от инженерната фаза до монтажа. Покупателите, които проверяват сертификати като EN 1090, ISO 3834 и ISO 9001, а след това прилагат последователна процедура за инспекция, постигат предвидими разходи и дълготрайна сграда. Съчетанието от прецизни предварително произведени елементи и болтово съединение остава практичният подход за индустриални проекти, които изискват бързина и гъвкавост в отношение на свободните разстояния.
Често задавани въпроси
Въпрос
Какви фактори най-много влияят върху цената на стоманената конструкция?
Отговор: Най-големите фактори, определящи разходите, са теглото на стоманата в тона, разстоянието между опорите и класът на стоманата. По-голямото разстояние между опорите намалява броя на колоните, но увеличава дълбочината на фермите и обема на монтажните работи. Изборът на покритие – например горещо цинково покритие или стъклено фолио – повишава цената, но удължава експлоатационния живот на конструкцията в корозивни среди. Обхватът на производството, разстоянието за транспортиране и условията на основата също влияят върху бюджета. Заявете подробна спецификация на материалите и сравнете предложеното тегло в тона, а не само общата сума на оферта, за да разберете къде се изразходват средствата.
Въпрос
Колко време отнема типичен проект за стоманена конструкция?
Отговор: Стандартната индустриална сграда изисква около две до четири седмици за проектиране и одобрение, след това четири до осем седмици за производство. Доставката добавя време за международна логистика и митнически процедури. Монтажът на предварително проектирана конструкция обикновено приключва в рамките на една до три седмици, след като основата е готова. Общото време обикновено е между десет и шестнадесет седмици. Започването на работите по основата по време на производството позволява паралелно изпълнение на дейностите и предотвратява бездействието на строителния екип на площадката.
Въпрос
Защо са предпочитани винтовите връзки пред заварките на място?
Отговор: Високопрочните болтове клас 10.9S създават пълни болтови връзки, които се сглобяват бързо и не изискват заварка на площадката за повечето връзки. Това намалява времето за монтаж, подобрява контрола на качеството и позволява бъдещо преместване или разширение на конструкцията. Заварката на площадката е по-трудна за инспекция и забавя графикът при неблагоприятно време. Болтовите портални конструкции също улесняват съответствието с EN 1090 и намаляват необходимия квалифициран персонал на площадката, което намалява както рисковете, така и разходите.
Въпрос
Кои сертификати показват надежден производител?
Отговор: Търсете ISO 9001 за управление на качеството, EN 1090 и CE маркиране за структурна стомана, поставена в Европа, и ISO 3834 за качество на заварките. Препратките към AISC и MBMA подкрепят практиката в Северна Америка, докато OSHA регулира безопасното изпълнение на строителните работи на площадката. Поискайте препратки към проекти, подобни на планираното сградно строителство, и потвърдете, че цехът използва CNC рязане и роботизирани заваръчни процеси. Сертификатите показват компетентността на изпълнителя, затова също прегледайте предишните му записи за доставки и документацията за изпълненото строителство преди подписване.
Въпрос
Как трябва да се поддържа стоманената рамкова конструкция?
Отговор: Редовното поддържане защитава както конструкцията, така и бюджета. Инспектирайте котвени болтове, карнизни елементи и фиксиращи елементи за пурини два пъти годишно и поправяйте повреди по защитното покритие, преди корозията да се разпространи. Поддържайте ясна водосточна система на покрива, за да не се задържа вода по ограждащата конструкция, и никога не надвишавайте първоначалната носима способност чрез допълнителна тежест от кран или стелажна система. Водете регистър с чертежи на изпълненото строителство. Добре изпълненото поддържане на стоманената рамкова конструкция удължава експлоатационния ѝ срок и запазва стойността ѝ при евентуална реванша, без значителни разходи.

 EN