 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

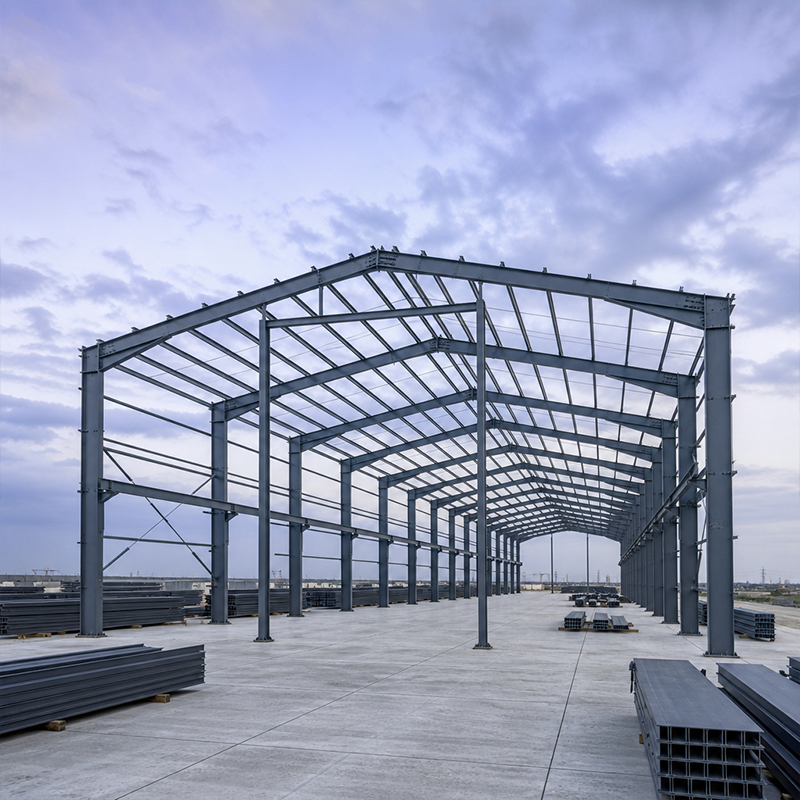
एक प्रीफैब स्टील संरचना एक औद्योगिक मालिक को एक इमारत को कंक्रीट के कास्ट-इन-प्लेस फ्रेम की तुलना में महीनों पहले खोलने की अनुमति देती है, क्योंकि स्तंभ, बीम और ब्रेस को नियंत्रित कारखाने के भीतर काटा, ड्रिल किया और वेल्ड किया जाता है, जबकि साइट पर अभी भी फाउंडेशन डाला जा रहा होता है। गति एकमात्र लाभ नहीं है। एक कारखाना-निर्मित फ्रेम के साथ मिल जाने वाले दस्तावेज़ीकृत मिल प्रमाणपत्र, दोहराए जा सकने वाले वेल्ड गुणवत्ता और एक साफ़ एंटी-कॉरोज़न कोटिंग भी होती है, जिसे साइट पर काम करने वाले कर्मचारी दुर्लभता से ही प्राप्त कर पाते हैं। यह गाइड समझाता है कि कैसे प्रीफैब्रिकेशन शेड्यूल को छोटा करता है, क्यों कारखाना नियंत्रण सेवा आयु की रक्षा करता है, और आपूर्ति अनुबंध पर हस्ताक्षर करने से पहले खरीद टीमों को क्या सत्यापित करना चाहिए।
प्रीफैब स्टील स्ट्रक्चर का चुनाव करने का मतलब है कि स्ट्रक्चरल पैकेज को क्रिटिकल पाथ के बाहर तैयार किया जाता है। सीएनसी कटिंग टेबल और रोबोटिक वेल्डिंग सेल 3डी मॉडल्स को तैयार सदस्यों में बदल देते हैं, जबकि साइट पर सिविल कार्य चल रहे होते हैं। यह समानांतर कार्यप्रवाह पारंपरिक निर्माण की सबसे लंबी प्रतीक्षा अवधि को समाप्त कर देता है, जब साइट खाली पड़ी रहती है और स्टील को हाथ से मापा और आकार दिया जाता है। प्रोजेक्ट प्रबंधकों को एक भरोसेमंद क्रम प्राप्त होता है: फुटिंग्स का क्योर होना, एंकर बोल्ट्स का सेट होना, और चिह्नित घटकों के ट्रकलोड साइट पर पहुँचना जिन्हें तुरंत उठाया जा सकता है। यह कार्यक्रम लाभ दूरस्थ साइटों पर और भी अधिक बढ़ जाता है, जहाँ कुशल वेल्डर्स की कमी होती है और मौसम की सीमित सुविधाएँ होती हैं।
अधिकांश पूर्व-निर्मित फ्रेम 10.9S उच्च-शक्ति बोल्ट का उपयोग करते हैं, क्षेत्र में वेल्डिंग के बजाय, इसलिए स्थापना एक बोल्टिंग कार्य बन जाती है, न कि वेल्डिंग कार्य। क्रू असेंबली ड्रॉइंग का अनुसरण करते हैं, प्रत्येक सदस्य को उसके स्टब पर स्थापित करते हैं और कैलिब्रेटेड उपकरणों के साथ बोल्ट समूहों को तनावित करते हैं। कम मोबाइल वेल्डर और कम स्कैफ़ोल्डिंग का अर्थ है एक छोटी, सुरक्षित क्रू और एक साफ़ साइट। चूँकि छेदों को कड़े सहिष्णुता के अनुसार पूर्व-छिद्रित किया जाता है, संरेखण त्रुटियाँ कारखाने में पकड़ी जाती हैं, न कि हवा में बीच में खोजी जाती हैं। परिणामस्वरूप, फ्रेम कुछ दिनों में बंद हो जाता है, न कि सप्ताहों में, जिससे आवरण और यांत्रिक कार्य शुरू होने के लिए पहले से ही तैयार हो सकते हैं।
स्थायित्व की शुरुआत स्टील के जोड़ के स्थान से होती है। १२,००० वर्ग मीटर के एक कार्यशाला में, वेल्डिंग ISO ३८३४ प्रक्रिया योग्यता के अनुसार की जाती है, और प्रत्येक जोड़ का निरीक्षण स्थिर प्रकाश और वेंटिलेशन के तहत किया जाता है। रोबोटिक सेल्स एक स्थिर आर्क और यात्रा गति बनाए रखती हैं, जिसे कोई हवा से हिलता हुआ स्कैफ़ोल्ड पुनर्प्राप्त नहीं कर सकता। फिर तैयार सदस्यों को उनके आकार, बोल्ट पैटर्न और कोटिंग मोटाई के लिए ISO ९००१ जाँच से गुज़रना होता है, उसके बाद ही उन्हें पैक किया जाता है। इस तरह निर्मित प्रीफैब स्टील संरचना में प्लेट से लेकर पेंट तक के ट्रेस करने योग्य रिकॉर्ड होते हैं, जो मालिकों को ऑडिट के दौरान EN १०९० और CE मार्किंग के साथ अपनी अनुपालनता साबित करने में सहायता करते हैं।
क्षरण कोई भी धातु के भवन का मुख्य शत्रु है, विशेष रूप से तटीय क्षेत्रों, चारा भंडारों या रासायनिक संयंत्रों के पास। गर्म-डुबोए गए जस्तीकरण (हॉट-डिप गैल्वनाइज़िंग) एक धात्विक जस्ते की परत बनाता है जो किनारों और कटी हुई सतहों की रक्षा करती है, जबकि ग्लास फ्लेक कोटिंग कठोर परिस्थितियों में अम्लों और घर्षण के प्रति प्रतिरोधी होती है। नमकीन हवा वाले क्षेत्र में एक पूर्व-निर्मित इस्पात संरचना के लिए, पहली कोटिंग को हवा द्वारा ले जाए गए क्लोराइड का सामना करना चाहिए; अतः विशिष्टीकरणकर्ताओं को प्रणाली को उजागर करने की श्रेणी के अनुसार चुनना चाहिए। पुनः कोटिंग के अंतराल वातावरण पर निर्भर करते हैं, लेकिन सही पहली परत दशकों तक एक पूर्व-निर्मित इस्पात फ्रेम को नए की तरह दिखने और कार्य करने में सक्षम बनाए रखती है।
शेन्यांग में एक क्षेत्रीय वितरक को चोटी के मौसम से पहले ९,००० वर्ग मीटर का वितरण केंद्र चाहिए था, लेकिन पारंपरिक निर्माण विधि से यह कार्य महीनों के लिए देरी कर देती। साइट मृदु भराव पर स्थित थी, इसलिए मालिक को एक दृढ़ फ्रेम पर असमान बैठने के दबाव को लेकर चिंता थी। पहले के योजनाओं में अनिश्चित श्रमशक्ति के साथ स्थल पर वेल्डिंग का उपयोग किया गया था, जिससे जोड़ों की गुणवत्ता और एक आर्द्र पतझड़ के दौरान लेप के टिके रहने को लेकर संदेह उठा। खरीदार को एक ही ज़िम्मेदार आपूर्तिकर्ता चाहिए था जो प्रमाणपत्र दिखा सके, वादे नहीं, और जो लंबी समुद्री यात्रा के लिए निर्यात पैकिंग को समझता हो।
टीम ने मिट्टी की रिपोर्ट के अनुसार समायोजित ग्रिड पर एक बोल्टेड प्रीफैब स्टील संरचना का निर्दिष्ट किया, जिसमें Q355B ग्रेड के सदस्य थे और गटर्स और वॉकवेज़ के लिए हॉट-डिप गैल्वेनाइज़्ड फिनिश था। ISO 3834 और EN 1090 के तहत कारखाने की गुणवत्ता नियंत्रण ने टैग किए गए घटकों को शिप किया, जिन्हें स्थानीय क्रू ने तीन सप्ताह से कम समय में बोल्ट कर दिया। आवरण में तापीय नियंत्रण के लिए 150 मिमी PIR पैनलों का उपयोग किया गया। केंद्र निर्धारित समय से पहले खोला गया, और एक वर्ष के निरीक्षण में कोई कोटिंग विघटन नहीं पाया गया और बोल्ट टेंशन विनिर्देश के भीतर पाई गई। यह परियोजना दर्शाती है कि कारखाने की अनुशासन किस प्रकार एक कठोर समयसीमा को कम जोखिम वाले हस्तांतरण में बदल सकती है।
प्रीफैब स्टील स्ट्रक्चर का ऑर्डर देने से पहले, खरीदारों को स्टील ग्रेड, EN 1090 एक्जीक्यूशन क्लास और ISO 3834 वेल्डिंग स्कोप के लिए मिल प्रमाणपत्र जारी करने से पहले अनुरोध करना चाहिए। एंटी-कॉरोज़न सिस्टम की पुष्टि करें कि वह एक्सपोज़र ज़ोन के अनुरूप है, और नमूना सदस्यों पर कोटिंग मोटाई के मापन के लिए पूछें। बोल्ट ग्रेड, स्पैन और बे के आकार को इरादे के रैकिंग और क्रेन लोड के खिलाफ स्पष्ट करें। एक स्पष्ट बिल ऑफ़ मटेरियल बंदरगाह पर अप्रत्याशित भिन्नताओं को रोकता है। CE और ISO 9001 प्रमाणित आपूर्तिकर्ता के पास होने से रीवर्क की संभावना कम हो जाती है, और समान आकार के संदर्भित प्रोजेक्ट से उद्धृत लीड टाइम पर विश्वास बढ़ता है।
एक पूर्व-निर्मित इस्पात संरचना के लिए बहुत कम रखरखाव की आवश्यकता होती है, लेकिन एक सरल योजना निवेश की रक्षा करती है। छत पर वर्ष में दो बार चलें और नालियों से मलबे को हटाएँ तथा पैनल जोड़ों पर सीलेंट की जाँच करें। किसी भी लेप के खरोंच को जंग के फैलने से पहले उसी प्रणाली का उपयोग करके ठीक करें जो मूल परत के लिए इस्तेमाल की गई थी। जल निकासी को साफ़ रखें ताकि पानी कभी भी डेक पर जमा न हो। प्रमुख तूफानों के बाद बोल्ट की जाँच का रिकॉर्ड रखें और केवल उन्हीं स्थानों पर पुनः तनाव दें जहाँ गेज विस्थापन दिखाता है। इन कदमों के साथ, फ्रेम वह दशकों तक की सेवा प्रदान करता है जो कारखाने की गुणवत्ता द्वारा प्रदान की जाने के लिए बनाई गई है।
संक्षेप में, एक प्रीफैब स्टील स्ट्रक्चर की गति का कारण कारखाने में समानांतर उत्पादन है और इसकी स्थायित्व का कारण नियंत्रित वेल्डिंग तथा उचित कोटिंग है। खरीदार जो रिलीज़ से पहले प्रमाणपत्रों, एक्सपोज़र क्लास और बोल्ट ग्रेड की जाँच करते हैं, वे महंगे आश्चर्यों से बच जाते हैं जो केवल फ्रेम उठाने के बाद ही प्रकट होते हैं। शेनयांग लॉजिस्टिक्स के मामले में इसका लाभ स्पष्ट रूप से दिखाई देता है: एक दस्तावेज़ित, बोल्टेड फ्रेम समय पर खोला गया और अपनी पहली निरीक्षण जाँच में सफलता प्राप्त कर ली। विनिर्देश को एक अनुबंध के रूप में लें, और इमारत दशकों तक ऑपरेशन की सेवा करेगी।
प्रीफैब्रिकेटेड स्टील को कंक्रीट फ्रेम की तुलना में तेज़ क्यों बनाता है?
उत्तर: फाउंडेशन के ढाले जाने के समय फैक्ट्री में निर्माण कार्य चलता रहता है, इसलिए साइट पर कार्य पूरा होने से पहले ही संरचनात्मक पैकेज तैयार हो जाता है। बोल्ट-अप स्थापना के द्वारा धीमी फ़ील्ड वेल्डिंग की जगह एक निर्धारित बोल्टिंग क्रम का उपयोग किया जाता है। समानांतर कार्यप्रवाह पारंपरिक निर्माण के सबसे लंबे निष्क्रिय अवधि को समाप्त कर देता है। नेतृत्व समय कम हो जाता है क्योंकि सदस्यों को सटीक ड्राइंग के अनुसार सीएनसी मशीनों द्वारा काटा और छिद्रित किया जाता है। छोटे कार्यकाल के कारण आवरण और फिटिंग ट्रेड्स जल्दी शुरू कर सकते हैं, जिससे उद्घाटन की तारीख कई सप्ताह या महीनों पहले आ जाती है।
फैक्ट्री वेल्डिंग टिकाऊपन को क्यों बेहतर बनाती है?
उत्तर: एक कार्यशाला के अंदर, स्थिर प्रकाश और वेंटिलेशन के तहत वेल्डिंग ISO 3834 प्रक्रिया योग्यता के अनुसार की जाती है, इसलिए आर्क की गुणवत्ता स्थिर बनी रहती है। रोबोटिक सेल्स स्थिर यात्रा गति को बनाए रखती हैं, जिसे कोई हवा-प्रभावित स्कैफ़ोल्ड नहीं मिल सकता। प्रत्येक जॉइंट को शिपमेंट से पहले निरीक्षित और मापा जाता है, और आयामों की जाँच मॉडल के साथ की जाती है। यह नियंत्रित प्रक्रिया खराब मौसम में क्षेत्र में की गई वेल्डिंग की तुलना में कम छिपे हुए दोष छोड़ती है। एक दस्तावेज़ीकृत गुणवत्ता रिकॉर्ड भविष्य के ऑडिट के दौरान EN 1090 और CE अनुपालन को साबित करने में भी सहायता करता है, जो मालिक के संपत्ति मूल्य की रक्षा करता है।
तटीय स्थल के लिए एंटी-कॉरोज़न सुरक्षा का चयन कैसे किया जाता है?
उत्तर: उजागर क्षेत्र प्रणाली निर्धारित करता है। नमक-वायु वाले स्थान पर गर्म-डुबोए गए जस्तीकरण के साथ काँच के फ्लेक शीर्ष लेप की आवश्यकता होती है, क्योंकि हवा द्वारा ले जाए गए क्लोराइड पहले खुले किनारों पर आक्रमण करते हैं। आंतरिक शुष्क स्थलों पर एक सरल लेपन योजना का उपयोग किया जा सकता है। विनिर्देशकों को लेपन की मोटाई के मापन और आपूर्तिकर्ता के उजागर वर्ग के बारे में पूछना चाहिए। पुनः लेपन के अंतराल पर्यावरण के अनुसार निर्धारित होते हैं, कोई निश्चित कैलेंडर नहीं। सही प्रारंभिक परत का चयन शुरुआती जंग को रोकता है और भवन के सेवा जीवन के दौरान रखरखाव की लागत को कम रखता है।
कौन-से प्रमाणपत्र सिद्ध करते हैं कि आपूर्तिकर्ता यूरोपीय मानकों को पूरा करता है?
उत्तर: ईएन १०९० कार्यान्वयन वर्ग दर्शाता है कि फ्रेम को यूरोपीय संघ में संरचनात्मक उपयोग के लिए उचित वेल्डिंग और कोटिंग मानकों के अनुसार बनाया गया है। सीई अंकन पुष्टि करता है कि उत्पाद निर्माण उत्पाद विनियमन के अनुपालन में है। आईएसओ ३८३४ वेल्डिंग गुणवत्ता प्रणाली को शामिल करता है, जबकि आईएसओ ९००१ कारखाने के सामान्य गुणवत्ता प्रबंधन को शामिल करता है। एक ज़िम्मेदार खरीदार वर्तमान प्रमाणपत्रों और समान आकार के एक परियोजना संदर्भ की मांग करता है। ये दस्तावेज़ गंतव्य बंदरगाह पर अस्वीकृत शिपमेंट और महंगे पुनर्कार्य के जोखिम को कम करते हैं।
क्या एक पूर्व-निर्मित फ्रेम को पहले निर्माण के बाद विस्तारित किया जा सकता है?
उत्तर: हाँ। प्रीफैब स्टील संरचना एक नियमित बे ग्रिड पर डिज़ाइन की जाती है, इसलिए बाद में एक नया स्पैन जोड़ने का अर्थ है कि एक सिद्ध फ्रेम मॉड्यूल को दोहराया जाए, न कि पुनः डिज़ाइन किया जाए। मालिकों को भविष्य की रेखा के बारे में इंजीनियर को शुरुआत में ही बता देना चाहिए, ताकि फाउंडेशन और एंकर बोल्ट्स विस्तार की अनुमति दे सकें। अतिरिक्त बे विद्यमान पोर्टल फ्रेम में उन्हीं उच्च-शक्ति संयोजनों का उपयोग करके बोल्ट किए जाते हैं। शुरुआत में विस्तार की योजना बनाने से बाद का चरण तेज़, साफ़ और मूल संरचना के साथ संगत रहता है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
