 EN
গুদাম-কারখানা ইস্পাত কাঠামো: দ্বৈত-ব্যবহার ডিজাইন
2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

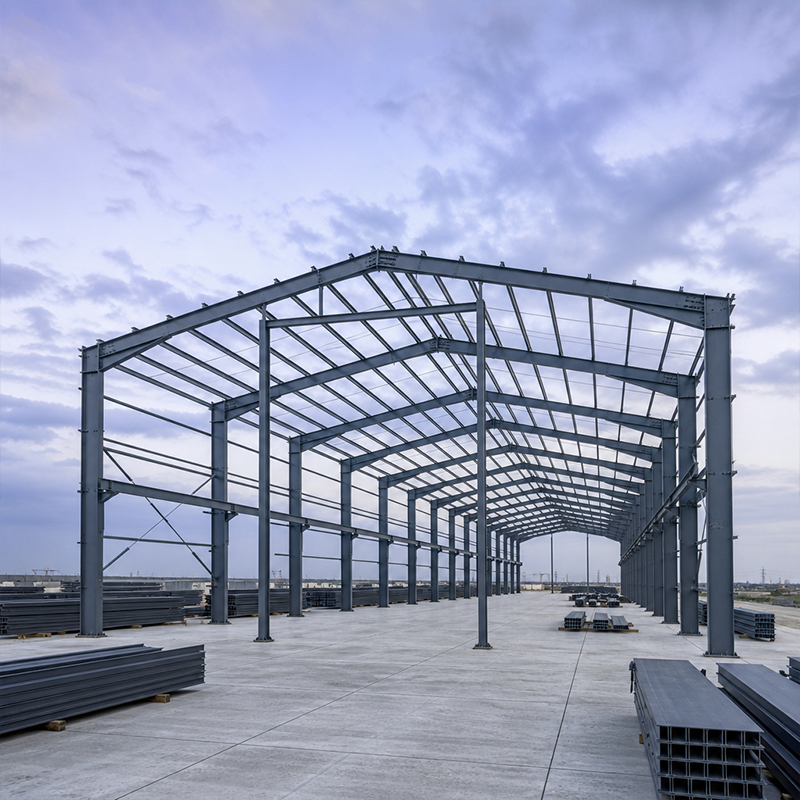
একটি প্রিফ্যাব স্টিল স্ট্রাকচার একজন শিল্প মালিককে কাস্ট-ইন-প্লেস কংক্রিট ফ্রেমের তুলনায় মাস খানেক আগে ভবনটি চালু করতে সক্ষম করে, কারণ কলাম, বীম এবং ব্রেসগুলি নির্দিষ্ট ফ্যাক্টরিতে নিয়ন্ত্রিত পরিবেশে কাটা, ড্রিল করা এবং ওয়েল্ড করা হয় যখন সাইটে ফাউন্ডেশন ঢালাই করা হচ্ছে। গতি একমাত্র সুবিধা নয়। ফ্যাক্টরিতে নির্মিত ফ্রেমটি মিল সার্টিফিকেট, পুনরাবৃত্তিযোগ্য ওয়েল্ডিং গুণগত মান এবং একটি পরিষ্কার অ্যান্টি-করোশন কোটিং সহ পৌঁছায়, যা সাইটের ক্রুগুলি সাধারণত অর্জন করতে পারে না। এই গাইডটি ব্যাখ্যা করে কীভাবে প্রিফ্যাব্রিকেশন সময়সূচি সংক্ষিপ্ত করে, কেন ফ্যাক্টরি নিয়ন্ত্রণ সেবা জীবনকে রক্ষা করে এবং সরবরাহ চুক্তি স্বাক্ষর করার আগে ক্রয় দলগুলির কী যাচাই করা উচিত।
প্রিফ্যাব স্টিল স্ট্রাকচার নির্বাচন করা মানে হলো স্ট্রাকচারাল প্যাকেজটি ক্রিটিক্যাল পাথের বাইরে উৎপাদিত হবে। সিএনসি কাটিং টেবিল এবং রোবটিক ওয়েল্ডিং সেলগুলি ৩ডি মডেলগুলিকে সম্পূর্ণ সদস্যদের মধ্যে রূপান্তরিত করে যখন প্লটে সিভিল কাজগুলি অগ্রসর হয়। এই সমান্তরাল কাজের প্রবাহটি একটি পারম্পরিক নির্মাণের দীর্ঘতম অপেক্ষার সময়কে সরিয়ে দেয়, যখন সাইটটি স্টিল পরিমাপ করা এবং হাত দিয়ে আকৃতি দেওয়া হচ্ছে তখন নিষ্ক্রিয় থাকে। প্রজেক্ট ম্যানেজাররা একটি ভবিষ্যদ্বাণীযোগ্য ক্রম লাভ করেন: ফুটিংগুলি শক্ত হয়, অ্যাঙ্কর বোল্টগুলি স্থাপন করা হয় এবং চিহ্নিত উপাদানগুলির ট্রাকলোড উত্থাপনের জন্য প্রস্তুত অবস্থায় আসে। সময়সূচীর সুবিধাটি দূরবর্তী সাইটগুলিতে আরও বৃদ্ধি পায় যেখানে দক্ষ ওয়েল্ডারদের অভাব রয়েছে এবং আবহাওয়ার সুযোগগুলি সংক্ষিপ্ত।
অধিকাংশ প্রিফ্যাব্রিকেটেড ফ্রেমে ১০.৯এস উচ্চ-শক্তির বল্ট ব্যবহার করা হয়, যা ফিল্ড ওয়েল্ডিংয়ের পরিবর্তে ব্যবহৃত হয়; ফলে ইরেকশন একটি বল্টিং কাজে পরিণত হয়, ওয়েল্ডিং কাজ নয়। ক্রুগুলি অ্যাসেম্বলি ড্রয়িং অনুসরণ করে, প্রতিটি সদস্যকে তার স্টাবে স্থাপন করে এবং ক্যালিব্রেটেড সরঞ্জাম দিয়ে বল্ট গ্রুপগুলি টান দেয়। কম মোবাইল ওয়েল্ডার এবং কম স্ক্যাফোল্ডিংয়ের ফলে ছোট ও নিরাপদ ক্রু এবং পরিষ্কার সাইট পাওয়া যায়। যেহেতু ছিদ্রগুলি কঠোর সহনশীলতার মধ্যে পূর্ব-ছিদ্রিত করা হয়, তাই সাইট মিলিয়ে সমন্বয় ত্রুটিগুলি ফ্যাক্টরিতেই শনাক্ত করা হয়, বায়ুতে ঝোলানো অবস্থায় নয়। ফলস্বরূপ, ফ্রেমটি সপ্তাহের পরিবর্তে দিনের মধ্যে সমাপ্ত হয়, যার ফলে এনভেলপ এবং মেকানিক্যাল ট্রেডগুলি আগে শুরু করতে পারে।
স্থায়িত্ব শুরু হয় যেখানে ইস্পাত যুক্ত হয়। ১২,০০০ বর্গমিটার আকারের একটি কারখানায়, ওয়েল্ডিং আইএসও ৩৮৩৪ পদ্ধতি অনুসারে সম্পন্ন হয়, এবং প্রতিটি যোগস্থল স্থিতিশীল আলো ও ভেন্টিলেশনের অধীনে পরীক্ষা করা হয়। রোবটিক সেলগুলি একটি স্থির আর্ক এবং যাত্রা গতি বজায় রাখে, যা বাতাসের ঝোঁকে দোলা স্ক্যাফোল্ড পুনরুৎপাদন করতে পারে না। সম্পূর্ণ হওয়ার পর, সমস্ত উপাদান মাত্রা, বোল্ট প্যাটার্ন এবং কোটিংয়ের পুরুত্ব নিয়ে আইএসও ৯০০১ পরীক্ষা পাস করে প্যাক করা হয়। এভাবে নির্মিত প্রিফ্যাব ইস্পাত কাঠামোতে প্লেট থেকে পেইন্ট পর্যন্ত ট্রেসেবল রেকর্ড থাকে, যা মালিকদের অডিটের সময় ইএন ১০৯০ এবং সিই মার্কিংয়ের সাথে অনুপালন প্রমাণ করতে সাহায্য করে।
কোস্টাল এলাকা, ফিড লট বা রাসায়নিক কারখানার কাছাকাছি অবস্থিত যেকোনো ধাতব ভবনের প্রধান শত্রু হলো ক্ষয়। হট-ডিপ গ্যালভানাইজিং একটি ধাতুবিদ্যাগত জিঙ্ক স্তর গঠন করে যা প্রান্ত ও কাটা পৃষ্ঠগুলিকে রক্ষা করে, আবার গ্লাস ফ্লেক কোটিং কঠিন পরিস্থিতিতে অ্যাসিড ও ঘর্ষণের বিরুদ্ধে প্রতিরোধ করে। লবণ-বায়ু অঞ্চলে প্রি-ফ্যাব্রিকেটেড স্টিল কাঠামোর জন্য প্রথম কোটটি বাতাসের সঙ্গে বহনকৃত ক্লোরাইডের প্রতিরোধ করতে পারতে হবে, তাই স্পেসিফায়ারদের এক্সপোজার ক্লাসের সঙ্গে কোটিং সিস্টেমটি মিলিয়ে নিতে হবে। পুনঃকোটিংয়ের ব্যবধান পরিবেশের উপর নির্ভর করে, কিন্তু সঠিক প্রথম স্তর একটি প্রি-ফ্যাব্রিকেটেড স্টিল ফ্রেমকে দশক ধরে নতুনের মতো দেখতে ও কাজ করতে সাহায্য করে।
শেনইয়াং-এ অবস্থিত একটি আঞ্চলিক বিতরণকারীর পিক মৌসুমের আগে ৯,০০০ বর্গমিটার বিস্তৃতির একটি বিতরণ কেন্দ্রের প্রয়োজন ছিল, কিন্তু ঐতিহ্যবাহী নির্মাণ পদ্ধতি অনুসরণ করলে সময়সীমা মাস খানেক অতিক্রম করত। সাইটটি ছিল নরম ফিল মাটিতে, তাই মালিক ভাবছিলেন যে কঠিন ফ্রেমের উপর বিভিন্ন পরিমাণে ভূমি অবসাদন চাপ সৃষ্টি করতে পারে। আগের কিছু পরিকল্পনায় অন-সাইট ওয়েল্ডিং ব্যবহার করা হয়েছিল, যেখানে শ্রমিকদের দক্ষতা নিয়ে সন্দেহ ছিল, ফলে জয়েন্টের গুণগত মান এবং বৃষ্টিপূর্ণ শরতের মধ্য দিয়ে কোটিংয়ের টিকে থাকার বিষয়ে প্রশ্ন তৈরি হয়েছিল। ক্রেতা একটি একক দায়িত্বশীল সরবরাহকারী খুঁজছিলেন যিনি প্রতিশ্রুতি নয়, বরং সার্টিফিকেট দেখাতে পারেন এবং দীর্ঘ সমুদ্রপথ পরিবহনের জন্য রপ্তানি প্যাকিং বোঝেন।
দলটি মাটির প্রতিবেদন অনুযায়ী সমন্বিত গ্রিডে বোল্টেড প্রিফ্যাব ইস্পাত কাঠামো নির্দিষ্ট করেছিল, যার সদস্যগুলি Q355B গ্রেডের এবং গাটার ও পথচার্যের জন্য হট-ডিপ গ্যালভানাইজড সমাপ্তি ব্যবহার করা হয়েছিল। ISO 3834 এবং EN 1090 এর অধীনে কারখানার গুণগত নিয়ন্ত্রণে ট্যাগযুক্ত উপাদানগুলি পাঠানো হয়েছিল, যা স্থানীয় দল তিন সপ্তাহের মধ্যে বোল্ট করে সমাপ্ত করেছিল। আবদ্ধ কাঠামোতে তাপীয় নিয়ন্ত্রণের জন্য ১৫০ মিমি PIR প্যানেল ব্যবহার করা হয়েছিল। কেন্দ্রটি সময়ের আগেই চালু হয়েছিল এবং এক বছর পরের পরিদর্শনে কোনো কোটিং বিঘ্ন বা বোল্ট টেনশনে কোনো বিচ্যুতি লক্ষ্য করা যায়নি। এই প্রকল্পটি দেখিয়েছিল কীভাবে কারখানার অনুশাসন একটি সংকীর্ণ সময়সীমাকে কম ঝুঁকিপূর্ণ হস্তান্তরে রূপান্তরিত করে।
প্রিফ্যাব স্টিল স্ট্রাকচার অর্ডার করার আগে, ক্রেতাদের স্টিল গ্রেড, EN 1090 এক্সিকিউশন ক্লাস এবং ISO 3834 ওয়েল্ডিং স্কোপের জন্য মিল সার্টিফিকেট অবশ্যই প্রকাশের আগে অনুরোধ করতে হবে। অ্যান্টি-করোশন সিস্টেমটি যেন এক্সপোজার জোনের সাথে মিলে যায়, তা নিশ্চিত করুন এবং নমুনা সদস্যদের উপর কোটিং বেধের পাঠ জানতে অনুরোধ করুন। বোল্ট গ্রেড, স্প্যান এবং বে সাইজিং সম্পর্কে উদ্দিষ্ট র্যাকিং এবং ক্রেন লোডের বিরুদ্ধে পরিষ্কার করুন। একটি স্পষ্ট বিল অফ মেটেরিয়ালস বন্দরে অপ্রত্যাশিত ভ্যারিয়েশন রোধ করে। সিই এবং ISO 9001 সার্টিফাইড সরবরাহকারীরা রিওয়ার্কের সম্ভাবনা কমায়, এবং একটি সমান আকারের রেফারেন্স প্রকল্প উদ্ধৃত লিড টাইমে আস্থা বৃদ্ধি করে।
একটি প্রিফ্যাব স্টিল কাঠামোর জন্য খুব কম রক্ষণাবেক্ষণ প্রয়োজন, কিন্তু একটি সরল পরিকল্পনা বিনিয়োগটিকে রক্ষা করে। বছরে দুবার ছাদে হাঁটুন এবং গাটার থেকে ধূলিকণা অপসারণ করুন এবং প্যানেল জয়েন্টগুলিতে সিল্যান্ট পরীক্ষা করুন। যেকোনো কোটিং আঁচড় সময়মতো মেরামত করুন—যাতে মরচে ছড়ানোর আগেই তা ঠিক করা যায়—এবং মূল স্তরের মতো একই কোটিং সিস্টেম ব্যবহার করুন। ড্রেনেজ সর্বদা পরিষ্কার রাখুন, যাতে ডেকের উপর কখনও জল জমে না থাকে। বড় ঝড়ের পর বোল্ট পরীক্ষা করার রেকর্ড রাখুন এবং শুধুমাত্র সেখানেই পুনরায় টাইট করুন যেখানে গেজ দেখায় যে টান কমে গেছে। এই পদক্ষেপগুলি অনুসরণ করলে কাঠামোটি দশক ধরে সেবা প্রদান করবে, যা ফ্যাক্টরি-মানের গুণগত মানের লক্ষ্য।
সংক্ষেপে বলতে গেলে, প্রিফ্যাব ইস্পাত কাঠামোর গতি আসে কারখানার সমান্তরাল উৎপাদন থেকে এবং এর টেকসইতা আসে নিয়ন্ত্রিত ওয়েল্ডিং ও সঠিক কোটিং থেকে। যেসব ক্রেতা কাঠামো তোলার আগে শংসাপত্র, পরিবেশগত রপ্তানি শ্রেণি এবং বোল্টের গ্রেড যাচাই করেন, তাঁরা ব্যয়বহুল অপ্রত্যাশিত সমস্যা এড়াতে পারেন যা কাঠামো তোলার পরেই প্রকাশ পায়। শেনইয়াং লজিস্টিক্সের ক্ষেত্রে এটার ফলাফল দেখা গেছে: একটি নথিভুক্ত, বোল্ট দ্বারা যুক্ত কাঠামো সময়মতো খোলা হয়েছিল এবং প্রথম পরীক্ষায় সাফ পাস করেছিল। বিবরণীটিকে একটি চুক্তি হিসেবে বিবেচনা করুন, তাহলে ভবনটি দশক ধরে অপারেশনের সেবা করবে।
প্রিফ্যাব ইস্পাত কেন কংক্রিট কাঠামোর চেয়ে দ্রুত?
উত্তর: ভিত্তি ঢালাইয়ের সময় কারখানায় নির্মাণকাজ চলতে থাকে, ফলে সাইট কাজ শেষ হওয়ার আগেই গাঠনিক প্যাকেজটি প্রস্তুত হয়ে যায়। এরপর বোল্ট-আপ ইরেকশন ধীরগতির ফিল্ড ওয়েল্ডিং-এর পরিবর্তে একটি ক্যালিব্রেটেড বোল্টিং ক্রম ব্যবহার করে। সমান্তরাল কাজের প্রবাহ একটি পারম্পরিক নির্মাণের দীর্ঘতম অক্রিয় সময়কে সরিয়ে দেয়। সদস্যগুলি সঠিক ড্রয়িং অনুযায়ী সিএনসি মেশিন দ্বারা কাটা ও ড্রিল করা হয় বলে নেতৃত্ব সময় কমে যায়। ছোট সময়সূচীর কারণে আবরণ ও ফিটিং ট্রেডগুলি আগে শুরু করতে পারে, যা উদ্বোধনী তারিখকে সপ্তাহ বা মাস ধরে এগিয়ে দেয়।
কেন কারখানায় ওয়েল্ডিং স্থায়িত্ব বৃদ্ধি করে?
উত্তর: একটি কারখানায়, স্থিতিশীল আলো ও ভেন্টিলেশনের অধীনে আইএসও ৩৮৩৪ পদ্ধতি অনুযায়ী ওয়েল্ডিং করা হয়, যাতে আর্কের মান সমস্ত সময় স্থির থাকে। রোবটিক সেলগুলি একটি বাতাস-প্রবণ স্ক্যাফোল্ডের চেয়ে অনেক বেশি স্থির ভ্রমণ গতি বজায় রাখে। প্রতিটি জয়েন্ট পাঠানোর আগে পরীক্ষা করা হয় এবং পরিমাপ করা হয়, এবং মাত্রাগুলি মডেলের সঙ্গে তুলনা করা হয়। এই নিয়ন্ত্রিত প্রক্রিয়ায় খারাপ আবহাওয়ায় ক্ষেত্রে ওয়েল্ডিংয়ের তুলনায় লুকিয়ে থাকা ত্রুটির সংখ্যা কম থাকে। পরবর্তী অডিটের সময় ইএন ১০৯০ এবং সিই অনুমোদন প্রমাণ করতে এবং মালিকের সম্পদের মূল্য রক্ষা করতে একটি নথিভুক্ত মানের রেকর্ড গুরুত্বপূর্ণ ভূমিকা পালন করে।
সমুদ্র তীরবর্তী স্থানের জন্য কীভাবে ক্ষয়রোধী রক্ষণাবেক্ষণ নির্বাচন করা হয়?
উত্তর: প্রদর্শন অঞ্চলটি সিস্টেমটি নির্ধারণ করে। লবণ-বায়ু অঞ্চলে হট-ডিপ গ্যালভানাইজিং এবং গ্লাস ফ্লেক টপকোট প্রয়োজন, কারণ বাতাসে ভাসমান ক্লোরাইড প্রথমে খালি প্রান্তগুলিকে আক্রমণ করে। অভ্যন্তরীণ শুষ্ক স্থানগুলিতে একটি সহজ পেইন্ট স্কিম ব্যবহার করা যেতে পারে। স্পেসিফায়ারদের কোটিং পুরুত্বের পাঠ এবং সরবরাহকারীর প্রদর্শন শ্রেণি জানতে অনুরোধ করা উচিত। পুনঃকোটিং ব্যবধানগুলি পরিবেশের উপর নির্ভর করে, নির্দিষ্ট ক্যালেন্ডারের উপর নয়। সঠিক প্রথম স্তর বাছাই করা প্রারম্ভিক মরচে রোধ করে এবং ভবনের সেবা জীবন জুড়ে রক্ষণাবেক্ষণ খরচ কমিয়ে রাখে।
কোন সার্টিফিকেটগুলি প্রমাণ করে যে একজন সরবরাহকারী ইউরোপীয় মানদণ্ড পূরণ করে?
উত্তর: ইএন ১০৯০ এক্সিকিউশন ক্লাস দেখায় যে ফ্রেমটি ইইউ-তে গঠনমূলক ব্যবহারের জন্য সঠিক ওয়েল্ডিং এবং কোটিং মানদণ্ড অনুযায়ী তৈরি করা হয়েছে। সিই মার্কিং পণ্যটি কনস্ট্রাকশন প্রোডাক্টস রেগুলেশন মেনে চলছে তা নিশ্চিত করে। আইএসও ৩৮৩৪ ওয়েল্ডিং গুণগত ব্যবস্থা কভার করে, আর আইএসও ৯০০১ কারখানার সাধারণ গুণগত ব্যবস্থাপনা কভার করে। দায়িত্বশীল ক্রেতা বর্তমান সার্টিফিকেট এবং সমান আকারের একটি প্রকল্পের রেফারেন্স চান। এই নথিগুলি গন্তব্য বন্দরে পাঠানো পণ্য প্রত্যাখ্যাত হওয়া এবং ব্যয়বহুল পুনরায় কাজ করার ঝুঁকি কমায়।
প্রথম নির্মাণের পরে প্রিফ্যাব্রিকেটেড ফ্রেমটি প্রসারিত করা সম্ভব কি?
উত্তর: হ্যাঁ। প্রিফ্যাব স্টিল স্ট্রাকচারটি একটি নিয়মিত বে গ্রিডে ডিজাইন করা হয়, তাই পরে নতুন স্প্যান যোগ করা মানে হলো একটি প্রমাণিত ফ্রেম মডিউল পুনরাবৃত্তি করা, নতুন করে ডিজাইন না করা। মালিকদের ভবিষ্যতের লাইনটি প্রাথমিকভাবে ইঞ্জিনিয়ারকে জানানো উচিত, যাতে ফাউন্ডেশন এবং অ্যাঙ্কর বোল্টগুলি প্রসারণের অনুমতি দিতে পারে। অতিরিক্ত বেগুলি একই উচ্চ-শক্তির সংযোগ ব্যবহার করে বিদ্যমান পোর্টাল ফ্রেমের সাথে বোল্ট করা হয়। শুরুতে প্রসারণের পরিকল্পনা করা হলে পরবর্তী পর্যায়টি দ্রুত, সুসজ্জিত এবং মূল স্ট্রাকচারের সাথে সামঞ্জস্যপূর্ণ থাকে।

2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

2026/10/26
তাপ অবরোধ, বাষ্প নিয়ন্ত্রণ, তাপীয় বিরতি, শীতলীকরণ সংযোগস্থল এবং ক্ষয়রোধী বিবরণসহ একটি শীতল-সংরক্ষণ ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
একটি কৃষি ইস্পাত কাঠামোর পরিকল্পনা করুন যা যন্ত্রপাতির বার্ন থেকে শুরু করে সংরক্ষণ ও কৃষি যুক্তিবিদ্যা হাব পর্যন্ত প্রসারিত হয়, যার মধ্যে ব্যবহারিক ডিজাইন এবং ক্রয়-বিক্রয় পদক্ষেপগুলি অন্তর্ভুক্ত রয়েছে।

2026/10/26
পশুপালনের জন্য ইস্পাত কাঠামো পরিকল্পনা করুন—যাতে প্রাণীদের কল্যাণ, ক্ষয়রোধী বৈশিষ্ট্য, অগ্নিনিরোধী বিবেচনা এবং ডিজাইন থেকে ডেলিভারি পর্যন্ত দক্ষ সিদ্ধান্ত নেওয়া যায়।

2026/10/26
লোড, ক্ষয়, অগ্নিকাণ্ড, EN 1090 এবং ডেলিভারি মাইলফাঁক সম্পর্কিত নির্দেশনা অনুযায়ী হ্যাঙ্গার এবং সহায়ক সুবিধার জন্য বিমান ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
লোড, ক্ষয়, প্রযোজ্য বিধিমালা এবং ডেলিভারি পরিকল্পনা সম্পর্কে ব্যবহারিক নির্দেশনা অনুসরণ করে কৃষি সংরক্ষণের জন্য একটি ফার্ম স্টিল কাঠামো বেছে নিন।
