 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

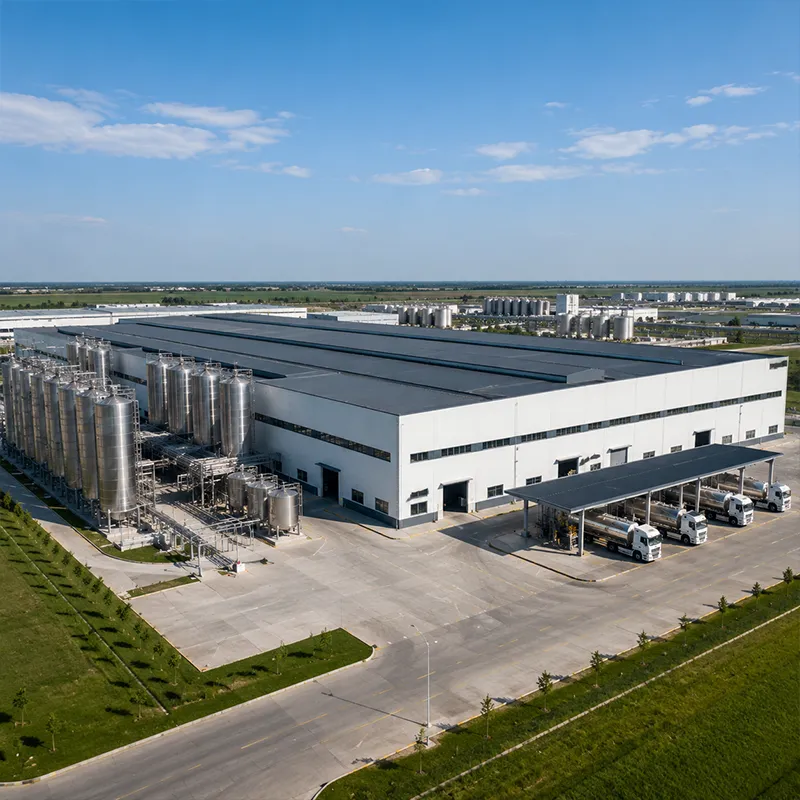
تواجه فرق المشتريات التي تُقيّم إنشاء منشأة تخزين جديدة نفس المفاضلة بسرعة: السرعة مقابل الميزانية. ويُوفّر المستودع الفولاذي المُسبق الصنع حلاً لكليهما عبر نقل معظم مراحل التصنيع إلى مصنع خاضع للرقابة قبل وصول الفولاذ إلى موقع البناء أصلاً. والنتيجة هي جدول زمني أقصر، وسعرٌ قابلٌ للتنبؤ، ومبنى يصل إلى الموقع على هيئة مجموعة متكاملة ومُنسَّقة. ويساعد فهم المواقع الحقيقية التي تستهلك فيها الوقت والمال المشترين على مناقشة العروض السعرية بفعالية وتجنب أوامر التغيير التي تُربك الجداول الزمنية في المشاريع الصناعية.
مستودع فولاذي مُسبق الصنع يُشحن على هيئة مجموعة لأن الإطار الرئيسي والدعائم الأفقية وأعمدة التثبيت والغطاء الخارجي تُصمَّم كحزمة واحدة منسَّقة. وتتم عملية قص المعادن باستخدام ماكينات التحكم العددي (CNC) واللحام الروبوتي في قاعدة تصنيع مساحتها ١٢٠٠٠ متر مربع لإنتاج العناصر ضمن تحملات دقيقة جدًّا، ثم تُعبَّأ هذه العناصر للنقل إما في حاويات أو على منصات نقل مسطحة. ويتم تركيب المبنى بالربط بالبراغي وفق تسلسل مخطط مسبقًا، مما يسمح بإغلاق الغلاف الخارجي خلال أيام بدلًا من أسابيع. وهذه القدرة على التنبؤ تتيح للمستأجرين تنفيذ أعمال التشطيب وتثبيت أنظمة التخزين أثناء استمرار إنجاز الهيكل في الموقع، مما يضمن الالتزام بتاريخ الافتتاح.
يقل وقت التسليم في مستودع فولاذي مُسبق الصنع لأن التصميم والتصنيع يتمان بالتوازي بدلًا من التسلسل. وبمجرد الاتفاق على شبكة الأجزاء، والمسافة الخالية بين الدعامات، والأحمال، يبدأ المصنع في القطع واللحام بينما تُصبّ الأسس في الموقع. ويجعل منطق المباني المُسبقة الهندسة من الوصلات قياسيةً، ما يبقي العمل الميداني بسيطًا. ويمثّل هذا التداخل في الجدول الزمني أكبر مكسبٍ واحدٍ من حيث الوقت، كما يحمي تاريخ الافتتاح الذي يُحدّد فترة استرداد الاستثمار للمنشأة، مع الحفاظ على استقرار السعر عبر تقليل المتغيرات الميدانية.
يُحدَّد السعر في المستودعات الفولاذية الجاهزة مبكرًا وفقًا لدرجة الفولاذ وطول الامتداد. وتُستخدم درجة Q355B للإطارات العامة، بينما تصلح درجة Q355D للمواقع الباردة، أما درجة Q355B-Z35 فتمنع التشقق الطبقي عند المفاصل السميكة، ودرجة Q420B تقلل الوزن في الامتدادات الطويلة الخالية من الدعامات. وتؤدي الامتدادات الأوسع إلى تقليل عدد الأعمدة لكنها تزيد عمق العارضات، لذا فإن الخيار الاقتصادي يعتمد على تخطيط نظام التخزين والمسارات. وتحديد درجة الفولاذ وفق الحاجة الفعلية يجنب دفع ثمن خصائص غير مستخدمة ويمنع التصميم غير الكافي حيث تتطلب البنية قوة فعلية، مما يحافظ على قابلية التنبؤ بالتكلفة.
تُحدِّد خيارات الغلاف الخارجي تكلفة تشغيل مستودع فولاذي جاهز طوال عمره الافتراضي. وتوازن لوحة الساندويتش المصنوعة من مادة البولي يوريثان المُعزَّلة (PIR) بسماكة ١٥٠ مم بين العزل والسمك، مما يقلل من أحمال التدفئة والتبريد في مناطق التخزين البارد والمناطق ذات المناخ المعتدل. وتحمي انحدار السقف ونظام تصريف المياه الفولاذ من تجمُّع المياه والتصبُّب، بينما تقلل الطلاءات المتينة من دورة إعادة الدهان. وبذلك فإن إنفاق مبلغ إضافي بسيط على الغلاف الخارجي أثناء التصنيع يكون عادةً أقل تكلفةً من الطاقة الإضافية والصيانة التي تتطلبها العقود التالية بعد التسليم، ما يؤدي إلى تراكم التوفير طوال عمر الأصل.
يجب تعبئة مستودع الصلب للتصدير لضمان سلامته أثناء النقل الطويل. ويتم ربط الأعضاء معًا في حزم، وتُلصق عليها علامات، ثم تُحمَّل بطريقة تُحسِّن الاستفادة القصوى من حاويات الشحن أو الهياكل المسطحة، بينما تُعبَّأ القطع المعدنية والقطع الصغيرة بشكل منفصل في صناديق خشبية. وترافق قائمة التعبئة وشهادات المصانع ورسومات التجميع الشحنة لتسهيل إنجاز إجراءات الجمارك والتحقق في الموقع، كما تدعم وثائق علامة CE الامتثال لمتطلبات السوق الأوروبية. ويساعد وضع علامات على كل حزمة وفق تسلسل التركيب في تقليل فرز المواد في الموقع وخفض احتمال ترك أعضاء في أماكن غير صحيحة، بينما تساعد السجلات المصوَّرة للحاوية المحملة في تسويّة أي مطالبة ناتجة عن النقل بسرعة. وبالمثل، يجنب التخطيط المبكر لوثيقة بوليصة الشحن تكاليف التأخير (ديموراج) ويحافظ على إنتاجية فريق التركيب عند وصول الصلب إلى الميناء.
تُسهم الجاهزية الميدانية في حماية الجدول الزمني لمستودع فولاذي مُسبق الصنع بنفس القدر الذي تحققه المصنع. ويسمح الأساس المستوي، الذي تم استطلاعه بدقة وتثبيت البراغي التثبيتية فيه وفق الرسومات الصادرة، برفع الهيكل دون الحاجة إلى إعادة العمل. وإذا كانت هناك خطط لتثبيت رافعات علوية، فيجب صب أساسات مسار هذه الرافعات قبل وصول العناصر الفولاذية إلى الموقع. كما أن وضع علامات الاستطلاع المبكرة وتجهيز طبقة أرضية نظيفة ومُدمَّسة جيدًا يمكِّن الفريق المنفذ من تركيب العمود الأول في موعده المحدَّد، لأن أي تأخير في هذه المرحلة ينعكس سلبًا على وقت انتظار الرافعات ويتسبب في تعرض المنشأة للعوامل الجوية. ويساعد التنسيق بين تسليم الخرسانة والتسليح الفولاذي في منع الفجوة المكلفة التي ينتظر فيها الفريق تنفيذ إحدى المهام حتى تنتهي craft الأخرى منها، وهي سبب شائع للتأخيرات التي يمكن تجنُّبها.
يُحقِّق مخزن فولاذي جاهز التصنيع فوائد التوحيد القياسي في الأجزاء المُقسَّمة (البَيْز)، والمسافات بين هذه الأجزاء، وأنواع الوصلات. ويُبسِّط تكرار نفس الإطار البوابي ومجموعة البراغي عملية التصنيع، ويقلل الأخطاء، ويسرع تركيب المنشأة، مما يخفض السعر والمخاطر على حدٍّ سواء. واحرص على تخصيص التصميم فقط للتفاصيل القليلة ذات الأهمية، مثل مواضع منصات التفريغ، ومسارات الرافعات، والوحدات المكتبية، واحتفظ بالشبكة الإنشائية منتظمة. وهذه الانضباطية، المدعومة بضوابط عملية معيار الآيزو ٩٠٠١ والفئات التنفيذية وفق المعيار الأوروبي إين ١٠٩٠، تُوفِّر مبنىً موثوقًا دون الحاجة إلى دفع تكاليف هندسة مخصصة لمشروع واحد. أما للمشاريع في أمريكا الشمالية، فإن إرشادات معهد الصلب الأمريكي (إيه آي إس سي) ورابطة مصنِّعي المباني المعدنية (إم بي إم إيه) تنسِّق التصميم مع أحمال الرياح والثلوج حسب كود البناء الدولي (آي بي سي).
يجب على المالكين فحص المستودع قبل الدفعة النهائية. تحقق من محاذاة براغي التثبيت، وشد البراغي عبر الإطار، واستمرارية الطلاء عند أماكن القطع واللحام، وتصريف المياه حول الحواف والأُسْقُف. وتأكد من أن سجلات الفولاذ المورَّد وسجلات اللحام تتطابق مع وثائق المعيارين الأوروبيين EN 1090 و ISO 3834، وتحقق من تشغيل الأغطية الخارجية والأبواب. ويحمي قائمة الملاحظات المكتوبة التي تُحلّ قبل التسليم الأصلَ ويوفر قاعدةً واضحةً لخطة الصيانة اللاحقة، مما يجنب حدوث نزاعات في وقت لاحق.
يوفِّر المستودع الفولاذي الجاهز أسرع طريقٍ وأكثرها انتظامًا للوصول إلى سعة تخزين جديدة عندما يمتلك المشتري السيطرة على العوامل المناسبة. وتقلّص المجموعات الموحَّدة، والتصنيع المتوازي، وجاهزية الموقع زمن التوريد، بينما تحدّد درجة الفولاذ، وعرض الفتحات، وتصميم الغلاف الخارجي التكلفة الفعلية. ويضمن تحديد المواصفات مبكرًا وفق معايير EN 1090 و ISO 3834 الحفاظ على الجودة، بحيث يفتتح المنشأة في موعدها وتؤدي وظيفتها بكفاءة لعقود دون نفقات هيكلية غير متوقعة.
كيف يُسلَّم مستودع جاهز؟
الإجابة: مستودع فولاذي مُسبق الصنع هو مبنى تُصمَّم وتُصنع هيكله الحامل، وقضبان التغطية، وأجهزة التثبيت، وطبقات التغليف خارج الموقع، ثم تُسلَّم كمجموعة منسَّقة جاهزة للتجميع بالبراغي. ويتم قص الفولاذ الرئيسي ولحامه تحت رقابة المصنع، مما يضمن ثبات الجودة ويجعل تنفيذ المشروع يسير بالتوازي مع أعمال الأساسات. ويحصل المشترون على سعرٍ متوقع ومسارٍ سريعٍ وقابلٍ للتكرار للوصول إلى مساحة تخزين تشغيلية.
لماذا يهم وقت التوريد في مشروع مستودع؟
الإجابة: يهم وقت التوريد لأن كل أسبوع تأخير يؤخِّر العائدات أو التوفير الذي بُني المستودع لتحقيقه. فإذا افتتح المستودع متأخرًا، فقد يفوته موسم الذروة أو وفورات الإيجار أو زيادة الإنتاج التي تعتمد على وجود مساحة تخزين. ويؤدي التصميم المتوازي وتصنيع المكونات في الورشة إلى اختصار المدة الزمنية للمشروع، بينما يجنب توفر الموقع الجاهز توقف الطواقم عن العمل. وغالبًا ما يكون حماية تاريخ الافتتاح أثمن من وفورات طفيفة تحقَّق عبر تعديل مواصفات الفولاذ.
كيف تُشحن مستودعات الهياكل الفولاذية المسبقة التصنيع (PEB) إلى الخارج؟
الإجابة: تُعبَّأ مكوِّنات المباني الجاهزة مسبقًا في حزمٍ، وتُوسَم وتُحمَّل بطريقة تُحسِّن الاستفادة من مساحة الحاوية أو المنصّة المسطحة إلى أقصى حدٍّ ممكن، بينما تُعبَّأ الأجزاء المعدنية في صناديق خشبية منفصلة. وترافق قائمة التعبئة وشهادات المصانع ورسومات التركيب الشحنة، لتسهيل إنجاز إجراءات التخليص الجمركي والتحقق من المحتويات في الموقع. ويُفضَّل التخطيط المبكِّر لقائمة الحمولة وعمليات المناولة في الميناء لتفادي الغرامات الناجمة عن التأخير في استلام الحاويات، ولضمان استمرار فريق التركيب في العمل بكفاءة. كما أن التعبئة الجيدة تحافظ على الدقة الهندسية التي تحقَّقت أثناء تصنيع المكوِّنات خلال مرحلة النقل.
أي درجة من الفولاذ تناسب مستودعًا في مناخ بارد؟
الإجابة: درجة الفولاذ Q355D هي الأنسب للمستودعات الباردة لأن تركيبها الكيميائي يقاوم الانكسار الهش في الأجواء الباردة. أما درجة Q355B فهي مناسبة للمناخات المعتدلة، ودرجة Q355B-Z35 تقاوم التشقق الطبقي في الوصلات الملحومة السميكة، بينما تُستخدم درجة Q420B لتقليل وزن العناصر الإنشائية في الباعات الطويلة. وتؤكِّد فئات التنفيذ وفق المعيار EN 1090 وضوابط اللحام وفق المعيار ISO 3834 أن الفولاذ المورَّد يتماشى مع التصميم المطلوب، بينما تقدِّم شهادات المصانع دليلًا موضوعيًّا على مقاومة الشد ومتانة الدرجة المختارة.
متى يجب زيادة سماكة العزل؟
الإجابة: يجب زيادة سماكة العزل في الأماكن التي تحتوي فيها المستودعات على مناطق تخزين باردة أو غرف ذات درجة حرارة معتدلة أو بضائع حساسة للرطوبة، لأن لوحة الساندويتش المصنوعة من البولي يوريثان المُعزَّز (PIR) وبسماكة ١٥٠ مم تقلل من أحمال التدفئة والتبريد. كما تستفيد المباني الواقعة في المناخات القاسية أو تلك التي ترتفع فيها أسعار الطاقة من استخدام أغلفة أكثر سماكة. ويلعب انحدار السقف والعوائق البخارية أيضًا دورًا مهمًّا، لأن احتجاز الرطوبة يؤدي إلى تآكل الفولاذ. ويعمل توافق الغلاف مع طبيعة الاستخدام على حماية كلٍّ من المنتج وهيكل المبنى ويطيل عمره الافتراضي.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
