 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

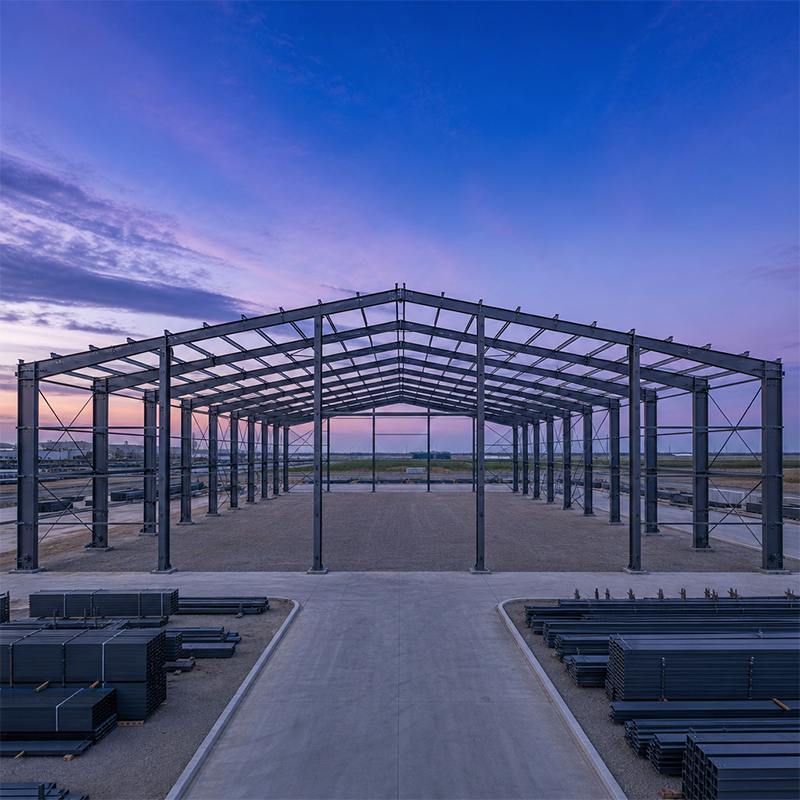
هيكل المبنى المُهندَس مسبقًا هو نظام مبنى معدني تتم هندسة هيكله الرئيسي والأعضاء الثانوية والتغطية كحزمة واحدة منسَّقة، ويُصنَّع خارج الموقع قبل التوصيل. وعلى عكس البناء التقليدي الذي يصمِّم كل عنصرٍ على حدة، فإن هذه الطريقة تتيح وصول الهيكل إلى الموقع جاهزًا للتجميع بالربط بالبراغي. ولفرق المشتريات التي تقارن بين الخيارات المختلفة، فإن فهم كيفية تخطيط هذا النظام وتوريده يشكِّل الخطوة الأولى نحو ميزانية وجدول زمني يمكن التنبؤ بهما.
تبدأ هندسة هيكل مبنى مسبق الهندسة بوظيفة المبنى. تُسهم الأحمال الحية والتعرض للثلج والرياح ومتطلبات الرافعة والبيئة الداخلية جميعها في النموذج الإنشائي. تقوم البرامج المخصصة بعد ذلك بتحديد أبعاد العوارض والأعمدة والدعامات بحيث يتم تحسين وزن الصلب بدلاً من تحديده بشكل مفرط. نظرًا لأن التحليل يغطي الإطار كله كنظام واحد، يتم تفصيل كل وصلة لتتناسب، مما يقلل من التعارضات الميدانية بين المهن. النتيجة هي حزمة حيث تنتقل نية التصميم مع الصلب بدلاً من إعادة بنائها في الموقع.
الإطار الرئيسي يحمِل الأحمال الأساسية عبر أعمدة وعوارض صلبة، بينما تنقل العناصر الثانوية مثل العوارض المقطعية على شكل حرفَي C وZ أحمال السقف والجدران إلى الإطار. وتُغلق الغلاف الخارجي، الذي يكون عادةً لوحة سندويشية من مادة البولي إيزوسيانورات (PIR) بسماكة ١٥٠ مم، المبنى وتساهم في الأداء الحراري. ويُحافظ التفصيل الجيد لمبنى مُصمَّم مسبقًا على تنسيق هذه الطبقات بحيث تتماشى الفتحات الخاصة بالأبواب والنوافذ وأنظمة التهوية مع الشبكة الإنشائية دون قطع أي عناصر هيكلية رئيسية. كما أن التنسيق الجيد يحمي المتانة طويلة الأمد، لأن كل فتحة تُغلَق ضد الماء والهواء في مرحلة التصميم بدلًا من إصلاحها بعد التركيب.
يمنح هيكل المبنى المصمم مسبقًا مزايا للمشترين الذين يحددون مقدَّمًا نوع الطلاء ودرجة البراغي والغلاف الخارجي. أما المسار الجاهز فينقل معظم أعمال التصنيع إلى مصنع خاضع للرقابة، ما يؤثِّر في التكلفة والمخاطر مقارنةً بالبناء التقليدي.
بما أن التصنيع يتم تحت سقف باستخدام قصّ آلي رقمي ولحام روبوتي، فإن الهيكل المُسبق التصنيع لا يخضع لتقلبات الطقس كما هو الحال في اللحام الميداني. وتُعبَّأ المكونات وتُشحن وتُركَّب وفق تسلسل مخطط له مسبقًا قبل خروج الفولاذ من المصنع. ولعامل التشغيل اللوجستي الذي يسابق الزمن لإنجاز مشروعه ضمن موعد موسمي محدَّد، فإن هذا الجدول المُكثَّف غالبًا ما يكون العامل الحاسم في اختيار هذا الحل بدلًا من البناء التقليدي. كما يصبح الجدول الزمني أسهل في التواصل، لأن المسار الحرج يقع داخل المصنع بدلًا من موقع معرَّض للعوامل الجوية.
يمكن تحقيق فتحات واضحة تصل إلى ٦٠ مترًا باستخدام الإطار البوابي، مما يوفّر مساحة أرضية خالية من الأعمدة لترتيب الرفوف والمعدات. وعندما يكون من المرجح حدوث توسع مستقبلي، يمكن تخطيط شبكة الأجزاء (البيات) والأساسات بحيث يُمكن تركيب امتدادٍ لاحقٍ على الإطار الحالي دون الحاجة لإعادة هندسة النظام بالكامل. وتتيح هيكلية المبنى المُهندَسة مسبقًا مع شبكة بيّات مُخطَّطة دعم التوسعات اللاحقة دون إعادة هندسة. ويساعد مصنع المباني الفولاذية الذي يقوم بمراجعة خطة الموقع طويلة المدى في وقت مبكر المالك على تجنّب بناء هيكل ثانٍ مكلف في المستقبل.
واجه مُعالِجٌ إقليمي للحبوب في شِنْيانغ مشكلة تلف المحاصيل خلال أشهر الحصاد الرطبة، بسبب تخزينها في أماكن مفتوحة سمحَت بوصول الرطوبة والآفات إلى المحصول. واحتاج التشغيل إلى مبنى محكم الإغلاق ومزود بتهوية مناسبة، يمكن إنشاؤه قبل موسم الحصاد القادم. وقد استُخدم في الهيكل المُسبق التصنيع المختار عوارض حاملة على شكل حرف C وحرف Z مغلفنة، مع غلاف عازل من مادة البولي أيزوسيانورات (PIR) وفتحات تهوية خاضعة للتحكم، تم تحديد أبعادها استنادًا إلى بيانات الرطوبة المحلية. كما فرّقت التصميمات بين منطقتي السحب والطرد، لضمان ألا تعكّر حركة المرور صفو السلعة المخزنة.
بعد التشييد، حافظ المنشأة على الحبوب عند رطوبة ودرجة حرارة مستقرتين، مما قلّص خسائر ما بعد الحصاد إلى جزء بسيط من المعدل السابق. وبما أن الهيكل كان مثبتًا باستخدام براغي عالية القوة من الدرجة ١٠,٩S ومُصنَّعًا وفقًا لمتطلبات المواصفات الأوروبية EN 1090 والمواصفة الدولية ISO 3834، فقد وثَّق المالك امتثاله للاشتراطات المطلوبة أثناء عمليات التفتيش. وأظهر المشروع كيف أن التصميم المنسق — وليس مجرد استخدام فولاذ أرخص — يحمي السلعة المخزَّنة والعملية التجارية المرتبطة بها. وتأكيدًا مستقلًّا من قِبل المشغل أشار إلى انخفاض نسبة الانكماش وزيادة سرعة التحميل خلال نافذة الشحن الذروة.
يجب أن يمتلك مورِّد موثوق لمباني الإطار المعدني الخفيف شهادة الأيزو ٩٠٠١ لإدارة الجودة وعلامة التوافق الأوروبي (سي إي) المدعومة بفئة التنفيذ حسب المعيار الأوروبي إين ١٠٩٠. ويكتسب مؤهل إجراءات اللحام وفق المعيار الدولي أيزو ٣٨٣٤ أهميةً بالغةً بالنسبة للمفاصل الحرجة. اطلب شهادات المصهر الخاصة بدرجة الفولاذ مثل كيو ٣٥٥بي أو كيو ٤٢٠بي، وتأكد من أن المصنع يستخدم آلات التحكم العددي بالحاسوب واللحام الروبوتي بدلًا من الاعتماد فقط على التخطيط اليدوي.
كن حذرًا عند عجز البائع عن إظهار ورشة تصنيع، بل يُظهر فقط مكتب مبيعات، أو عند وصول الرسومات دون حساب هيكلي مختوم. وغالبًا ما تخفي الأسعار التي لا تحدد مواصفات الطلاء ودرجة البراغي والتفاصيل الشاملة للهيكل تغييرات لاحقة. أما الهيكل المعماري الجاهز الحقيقي فيُسلَّم مع حزمة كاملة تشمل: التصميم ورسومات التصنيع وشهادات المواد وإرشادات التركيب. وغياب أي جزء من هذه الحزمة سببٌ وجيهٌ للتريث.
يتعلَّق اختيار هيكل المبنى الجاهز المناسب بالتفكير النِّظامي بدلًا من التركيز على بندٍ واحدٍ فقط. قيِّم حزمة الهندسة، وشهادات المورِّد، ووضوح الوثائق المقدَّمة قبل التوقيع. وزُر المصنع إن أمكن، واطلب مراجع من مشاريع تمت في مناخٍ واستخدامٍ مشابهين، وتأكد من أن الغلاف الخارجي وحماية التآكل مناسبان لموقع المشروع. ويحوِّل اتِّباع عملية شراءٍ منضبطةٍ المبنى الفولاذي إلى أصلٍ موثوقٍ به لعقودٍ من التشغيل.
ما الفرق الرئيسي بين المبنى الجاهز والمبنى التقليدي؟
الإجابة: هيكل المبنى في مرحلة ما قبل الهندسة يتم تصميمه وتفصيله كحزمة منسقة واحدة، ثم يُصنع خارج الموقع قبل التسليم. أما البناء التقليدي فيقوم عادةً بتصميم المكونات بشكل منفصل ويعتمد أكثر على الأعمال الميدانية. وتؤدي هذه الطريقة المُجمَّعة إلى تقليل التعارضات في الموقع، وتقصر الجدول الزمني، وتجعل نطاق العرض المُقدَّم أسهل في التحقق منه. ويحصل المشترون على رابط أوضح بين وثائق التصميم والصلب الذي يصل إلى المشروع.
لماذا تهم الشهادات مثل EN 1090 وISO 3834 للمشترين؟
الإجابة: تحدد معيارية EN 1090 درجة التنفيذ الخاصة بالصلب الإنشائي المعروض في السوق الأوروبية، بينما تنظم معيارية ISO 3834 جودة اللحام. وكلا المعيارين يدلان على أن المصنع يتبع إجراءات موثَّقة بدلًا من الممارسات غير الرسمية. وللمشتري، فإن هذه الشهادات تقلل من احتمال فشل الوصلات الحرجة تحت الأحمال أو أثناء الفحص. وطلب أرقام الشهادات الفعلية ودرجة التنفيذ يساعد في التأكد من قدرة المورد قبل إصدار الطلب.
كيف يتم نقل المبنى المُصمَّم مسبقًا وتركيبه في الموقع؟
الإجابة: تغادر المكونات المصنع معبأة وفق تسلسل منطقي للتركيب، مع وضع علامة على كل عنصر تشير إلى موقعه في الرسومات. وفي الموقع، يرفع الطاقم الإطار الرئيسي، ويُثبِّت الأعمدة رأسياً، ثم يشديد البراغي عالية القوة إلى عزم الدوران المحدَّد. وبعد ذلك، يلي ذلك تركيب العوارض الثانوية (البُرْلين) والغلاف الخارجي بالترتيب. وبما أن معظم عمليات اللحام تتم في المصنع، فإن الأعمال الميدانية تقتصر أساساً على التجميع بالبراغي، مما يجعل الجدول الزمني قابلاً للتنبؤ به ويقلل من التأخير الناجم عن الظروف الجوية.
متى يجب تحديد حماية الهيكل الفولاذي من التآكل؟
الإجابة: يجب تحديد حماية التآكل في مرحلة الاقتباس، وليس بعد طلب الفولاذ. وتتطلب المواقع الساحلية أو الرطبة أو الصناعية أنظمةً أقوى مثل الجلفنة بالغمر الساخن أو الطلاء المكوَّن من رقائق الزجاج. ويجب أن يتوافق النظام المختار مع عمر الخدمة التصميمي والبيئة المحلية. وطلب توضيح معيار الطلاء وسُمك الطبقة في العرض من المورد يمنع فرض رسوم إضافية لاحقًا على الترقية، ويضمن أداء المبنى كما هو متوقع طوال سنوات تشغيله.
أي المستندات تثبت أن مورِّد الهياكل الفولاذية الجاهزة (PEB) هو مصنِّعٌ حقيقي؟
الإجابة: يستطيع المصنِّع الحقيقي إظهار مرفق تصنيع، وشهادة ISO 9001 سارية المفعول، وشهادة CE مع درجة تنفيذ EN 1090، وتأهيل اللحام وفقًا لمعيار ISO 3834، وشهادات المصهر لمجموعة الصلب المستخدمة. كما أن الحسابات التصميمية المؤكدة بختم مهندس مؤهل ومجموعة الرسومات الكاملة للتصنيع أمورٌ بالغة الأهمية. وعند توفر هذه المستندات وتناسقها، يُظهر المورد سيطرته على عملية الإنتاج بدلًا من كونه مجرد موزِّع لفولاذ مجهول المصدر.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
