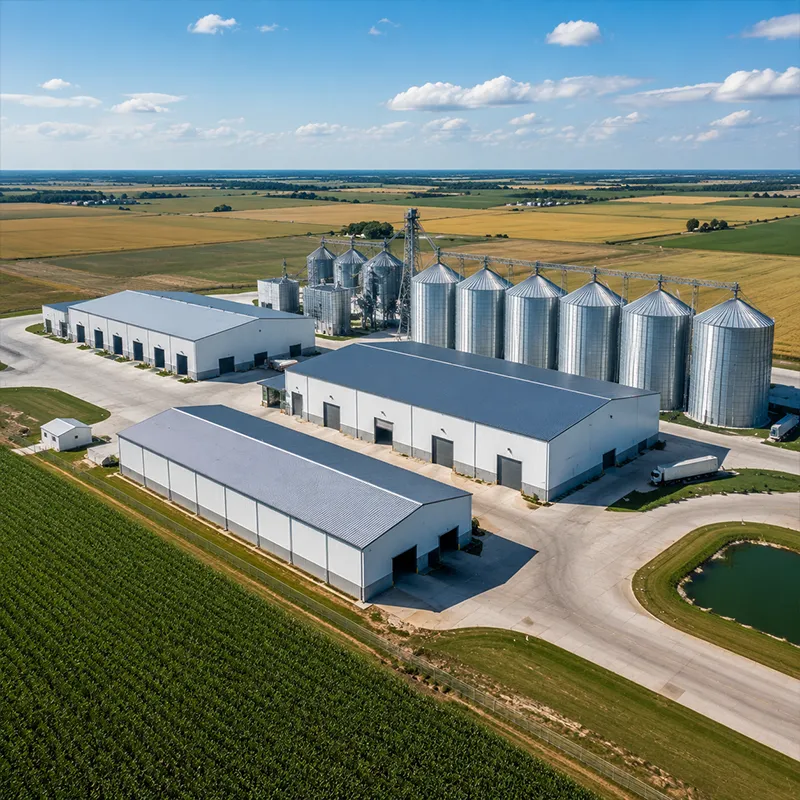
Dobrze zaprojektowany zakład produkcyjny przemysłowy decyduje o efektywności produkcji przez kolejne dwadzieścia lat. Stal zapewnia szerokie rozpiętości, nośność dźwigów oraz szybkie montażowe wdrożenie – cechy wymagane przez nowoczesne zakłady produkcyjne. Jednak szczegóły układu przestrzennego, infrastruktury technicznej oraz certyfikacji określają, czy budynek wspiera rozwój, czy go utrudnia. Niniejszy przegląd wyjaśnia wybory konstrukcyjne leżące u podstaw wydajnego zakładu oraz praktyczne sprawdzenia, jakie nabywcy powinni przeprowadzić przed podpisaniem umowy dostawczej. Wybór lokalizacji, nośność gruntu oraz trasy przyszłych sieci uzbrojenia terenu również wpływają na konstrukcję rusztowania, dlatego wcześniejsza współpraca pomiędzy inżynierami procesowymi a inżynierami konstrukcyjnymi przynosi korzyści.
Dlaczego stal nadaje się do zakładu produkcyjnego
Tło lokalizacji i stojący przed nią problem
Gdy producent maszyn z okolic Shenyang potrzebował zastąpić ciasną wynajmowaną halę, zaplanowana fabryka przemysłowa nie mogła wykorzystać kolumn wewnętrznych bez przerwania linii montażowej. Stare betonowe przęsła ograniczały ruch żurawi i zmuszały do niewygodnego trasowania materiałów między stanowiskami roboczymi. Zespół inżynierski najpierw zaprojektował przepływ produkcji, a dopiero potem dobrał rozmiary konstrukcji tak, aby odpowiadały temu przepływowi – zamiast zmuszać procesy do wpasowania się w stałą siatkę. To wczesne działanie pozwoliło uniknąć kosztownej przebudowy i zapewniło elastyczność przyszłej linii pod kątem nowego sprzętu oraz zmieniających się asortymentów produktów.
Rozwiązanie stalowe i osiągnięty rezultat
Ściskany rama portalowa o rozpiętości wewnętrznej 36 m pozwoliła usunąć wszystkie kolumny w strefie produkcyjnej. Elementy ocynkowane metodą gorącej zanurzeniowej wytrzymałyszy wilgotne, oleiste środowisko warsztatowe, a 150-milimetrowy system ścianowy z pianki PIR zapewnił stabilną temperaturę wewnątrz pomieszczenia niezbędną do precyzyjnych operacji frezowania. Po przekazaniu obiektu fabrycznego przepływ materiałów przyspieszył o 22 procent, a dodatkowa zmiana pracy została wprowadzona bez jakichkolwiek zmian konstrukcyjnych – co pokazuje, jak konstrukcja stalowa dostosowuje się do rzeczywistych celów produkcyjnych zamiast im przeszkadzać. Ramy ocynkowane wymagały również znacznie mniejszej liczby powtórnego malowania niż poprzednia konstrukcja, co zmniejszyło koszty całkowitego cyklu życia oraz nieplanowane przestoje w całym warsztacie.
Układ konstrukcyjny: przęsła, mosty dźwigowe i rozpiętość wewnętrzna
Rozstaw przęseł i projektowanie torów jazdy mostów dźwigowych
Odległość między kolumnami wpływa zarówno na koszty, jak i wydajność dźwigów. Szerokie przęsła zmniejszają liczbę fundamentów, ale zwiększają głębokość belek – dlatego większość zakładów wybiera siatkę o rozstawie 18–24 m, dostosowaną do połączeń śrubowych klasy wytrzymałościowej 10.9S. Tor jazdy dźwigu suwnicowego wymaga wzmocnionych kolumn oraz poziomego szynowego toru jazdy; nawet 10 mm osiadania szyny powoduje zaklinowanie wózka. Stal Q355B zapewnia odpowiednią granicę plastyczności dla tych belek toru jazdy, jednocześnie utrzymując masę na poziomie umożliwiającym cięcie w zakładzie oraz transport za granicę w standardowych kontenerach. Dostosowanie szerokości przęsła do długości mostu dźwigu pozwala również zmniejszyć nieużytkowane przestrzenie przejściowe i skrócić czas obsługi na hali produkcyjnej.
Rozpiętość bezpodporowa i logika obciążeń dachu
Bezpośredni rozpiętość przenosi obciążenia dachu i suwnic na ramy obwodowe za pośrednictwem głównych krokwi i wtórnych krokwi poddaszowych. Dlaczego unikać słupów wewnętrznych? Przerywają one układ maszyn oraz przejścia między regałami. Konstrukcja dachu musi wytrzymać obciążenia śniegiem, wiatrem oraz zawieszonym sprzętem zgodnie z kombinacjami obciążeń określonymi w normie IBC; w regionach o niskich temperaturach stosuje się stal niskotemperaturową Q355D, aby zapobiec kruchemu pękaniu przy temperaturze eksploatacyjnej. Układy usztywniające przenoszą następnie siły poziome na fundamenty, nie tworząc przeszkód na poziomie posadzki, które utrudniałyby poruszanie się wózków widłowych i pojazdów sterowanych automatycznie (AGV) wewnątrz zakładu produkcyjnego. Układ usztywnienia bocznego powinien również pozostawiać otwarte przęsła drzwiowe i rampy załadunkowe, umożliwiając obsługę materiałów oraz przyszłe przemieszczanie sprzętu.
Instalacje budynkowe oraz przyszła rozbudowa
Integracja instalacji MEP oraz usług posadzkowych
Zakłady produkcyjne żyją albo giną w zależności od jakości usług. Płyty posadzkowe wymagają żłobków na chłodziwo i zasilanie, podczas gdy strefa dachu zawiera systemy wentylacji, gaśnicy i kanały kablowe. Wstępnie perforowane płyty łączące CNC przyspieszają montaż instalacji MEP i pozwalają zachować stalowe elementy nietknięte na budowie. Umieszczenie kanałów technologicznych w osiach przęseł oznacza, że przyszłe przenosiny maszyn rzadko wiążą się z przecinaniem konstrukcji, co chroni integralność budynku przez długi okres eksploatacji. Dobrze skoordynowane działania w tym zakresie zapobiegają przestojom w zakładzie produkcyjnym podczas późniejszych modernizacji. Wczesne planowanie usług zmniejsza również liczbę zmian w dokumentacji, które w przeciwnym razie opóźniają wprowadzanie obiektu do użytkowania i przesuwają termin jego oddania do eksploatacji.
Projektowanie z myślą o rozszerzeniu zakładu
Wzrost jest normalny, dlatego konstrukcja powinna uwzględniać możliwość dodania przyszłej przęsły. Projektowanie płytek podkolumnowych i kotew fundamentowych z myślą o dodatkowym przęśle umożliwia rozszerzenie hali w bok bez konieczności jej przebudowy. Pozostawienie jednego z końców dachu (szczytowego) otwartym z możliwością zamknięcia za pomocą śrub pozwala na dodanie mezzaniny przeznaczonej na biura lub laboratoria kontrolne jakości. Zaplanowanie rozbudowy już na etapie projektowania wiąże się z niewielkimi kosztami, ale pozwala uniknąć pełnej modernizacji w przyszłości oraz zapewnia konkurencyjność zakładu produkcyjnego przy wzroście zamówień i wprowadzaniu nowych procesów.
Certyfikaty i porady zakupowe
Certyfikaty istotne dla eksportu
W przypadku eksportu klasa wykonania EN 1090 oraz jakość spawania zgodna z normą ISO 3834 potwierdzają zgodność konstrukcji z wymogami europejskimi, podczas gdy oznakowanie CE i certyfikat ISO 9001 obejmują kontrolę w zakładzie produkcyjnym. Odnośniki do AISC i MBMA stanowią wytyczne dla zakupujących w Ameryce Północnej, a przepisy OSHA określają zasady bezpiecznego montażu na placu budowy. Wymaganie certyfikatów hutniczych dla stali Q355B lub Q420B potwierdza rzeczywistą klasę materiału dostarczonego, a nie tylko specyfikację zawartą w dokumentacji. Te dokumenty przekształcają zakład przemysłowego wytwarzania z pozycji cenowej w weryfikowalny i ubezpieczalny aktyw. Raporty niezależnych inspekcji dodają kolejny poziom pewności dla instytucji finansujących i ubezpieczycieli, które dokonują przeglądu projektu przed jego realizacją.
Porady dotyczące inspekcji i konserwacji
Przed dostawą sprawdź moment dokręcenia śrub, grubość powłoki oraz prostoliniowość zgodnie z rysunkami warsztatowymi. Roczna inspekcja wizualna pozwala wykryć luźne elementy okładzin, zapychanie systemów odprowadzania wody oraz wczesne oznaki korozji na krawędziach cięcia. Napraw uszkodzenia ocynkowania w pierwszym sezonie, aby zapobiec dalszemu rozprzestrzenianiu się korozji. Prosta dokumentacja konserwacji wspiera wartość odtworzeniową i pomaga ubezpieczycielom traktować konstrukcję jako dobrze zarządzany, mniej ryzykowny aktyw, który utrzymuje swoje właściwości przez dziesięciolecia intensywnej eksploatacji produkcyjnej. Fotografowanie kluczowych połączeń w momencie przekazania tworzy punkt odniesienia, ułatwiający późniejsze pomiary zużycia i szybkie działania zapobiegawcze przed jego rozprzestrzenianiem się.
Sukcesywna fabryka przemysłowa zaczyna się od przepływu produkcji, a nie od ramy katalogowej. Stal zapewnia bezkolumnowe przęsła, torowiska dźwigów oraz miejsce na rozbudowę, podczas gdy normy takie jak EN 1090, ISO 3834 i ISO 9001 potwierdzają jakość wykonania. Klienci, którzy weryfikują materiały, planują usługi serwisowe oraz harmonogramy lekkiej konserwacji, otrzymują konstrukcję, która przez dziesięciolecia utrzymuje się w tempie wzrostu produkcji. Traktuj fabrykę jako długoterminowy instrument produkcyjny – zwroty będą się wtedy kumulować z roku na rok.
Najczęściej zadawane pytania
Pytanie
Jakie bezkolumnowe przęsło nadaje się do fabryki produkcyjnej?
Odpowiedź: Większość jednopiętrowych zakładów produkcyjnych działa dobrze przy bezkolumnowych przęsłach o szerokości 24–36 m, które pozwalają zachować wolną od słupów powierzchnię podłogi. Szerokie przęsła zwiększają wysokość krokwi i masę stali, więc wybór polega na znalezieniu równowagi między zakresem przejazdu dźwigu a kosztami. Przęsło o szerokości 30 m zwykle wystarcza do montażu, obróbki skrawaniem i magazynowania pod jednym dachem. Ostateczne wymiary rusztu określa lokalne obciążenie śniegiem i wiatrem, a układ konstrukcji powinien odpowiadać linii produkcyjnej, a nie standardowej siatce.
Pytanie
Dlaczego nośność dźwigu wpływa na stalową konstrukcję szkieletową?
Odpowiedź: Most nadwiszący generuje obciążenia pionowe i boczne, jakich zwykłe dachy w ogóle nie doświadczają. Belki torów jezdnych wymagają wzmocnionych słupów, grubszych pasów oraz precyzyjnego wyjustowania szyn, aby zapobiec zakleszczeniom wózka. Most o nośności 10 ton i most o nośności 50 ton wymagają zupełnie innych rozmiarów elementów, dlatego nośność musi zostać określona zanim zostanie opracowany projekt konstrukcji. Projektowanie konstrukcji z uwzględnieniem najcięższego przewidywanego podnoszenia zapobiega kosztownym wzmocnieniom po rozpoczęciu produkcji i montażu sprzętu.
Pytanie
W jaki sposób stal jest chroniona przed korozją?
Odpowiedź: Ocynkowanie ogniowe pokrywa elementy warstwą cynku, która ulega preferencyjnej korozji, chroniąc tym samym stal podstawową – idealne w wilgotnych lub oleistych warsztatach. W przypadku silniejszego oddziaływania chemicznego dodatkowym zabezpieczeniem jest powłoka z płatków szklanych, tworząca odporną barierę. Krawędzie cięte oraz otwory na śruby wymagają lokalnego uzupełnienia po montażu. Roczną inspekcję kanałów odpływowych i okładzin zapobiega nagromadzeniu się wody w pobliżu konstrukcji, a szybka naprawa uniemożliwia rozprzestrzenianie się niewielkich ognisk rdzy na całej strukturze.
Pytanie
Które normy potwierdzają jakość budowy przeznaczonej na eksport?
Odpowiedź: Klasa wykonania EN 1090 z kontrolą spawania zgodnie z ISO 3834 potwierdza zgodność z wymaganiami europejskimi, podczas gdy oznakowanie CE i certyfikat ISO 9001 obejmują zarządzanie zakładem produkcyjnym. AISC i MBMA stanowią wytyczne dla specyfikacji północnoamerykańskich, a przepisy OSHA określają bezpieczny montaż. Certyfikaty hutnicze powinny potwierdzać rzeczywistą klasę stali dostarczonej. Zakład produkcyjny zaprojektowany zgodnie z tymi odniesieniami przejdzie techniczne przeglądy celne i zapewni nabywcom udokumentowaną pewność długoterminowej wydajności konstrukcyjnej.
Pytanie
Czy zakład może zostać rozszerzony po ukończeniu budynku?
Odpowiedź: Tak, o ile pierwotny projekt na to pozwala. Płytki bazowe i kotwy fundamentowe dobrano tak, aby umożliwić dodanie kolejnego przęsła bez konieczności budowy nowych fundamentów. Gable end pozostawiony z śrubowym zamknięciem umożliwia w przyszłości montaż mezzaniny na laboratoria lub biura. Zaplanowanie rozbudowy już na etapie projektowania wiąże się z niewielkimi kosztami i pozwala uniknąć pełnej modernizacji. Nabywcy powinni upewnić się, że zapasowa moc nośna została udokumentowana przed podpisaniem umowy i rozpoczęciem produkcji.

 EN