 EN
গুদাম-কারখানা ইস্পাত কাঠামো: দ্বৈত-ব্যবহার ডিজাইন
2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

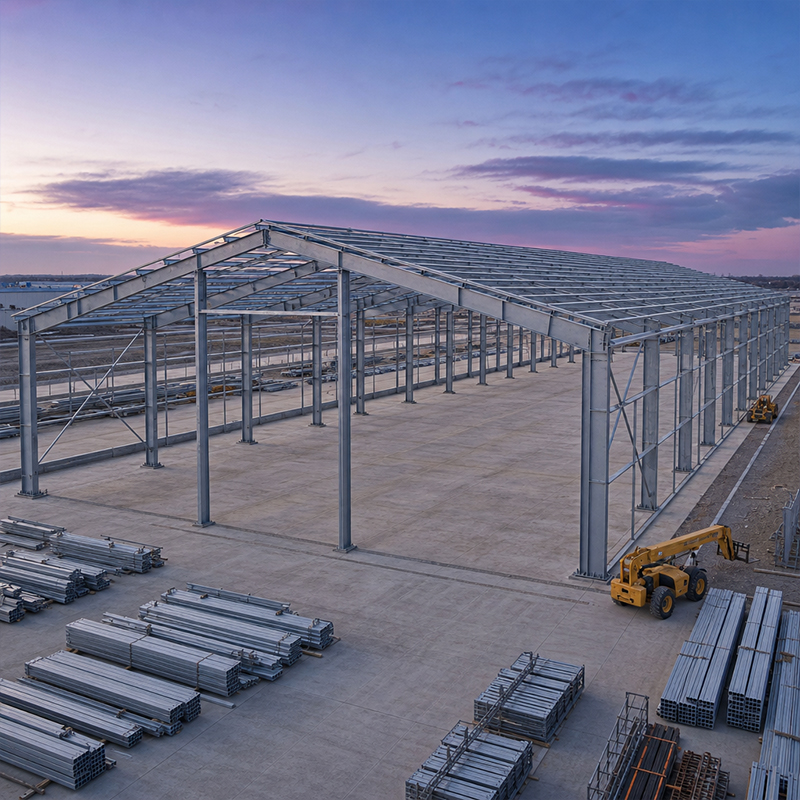
সফল শিল্প সুবিধা স্টিল সাইটে পৌঁছানোর অনেক আগেই শুরু হয়। বিশ্বস্ত প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীদের সাথে কাজ করা শুরু হয় একটি স্পষ্ট অভ্যন্তরীণ ব্রিফ দিয়ে, যা ভবনের উদ্দেশ্য, ক্ষমতা এবং ভবিষ্যতের প্রসারণ চিত্রিত করে। অনেক ক্রয় দল সময় হারায় কারণ তারা প্রকৌশলগত ধারণাগুলি চূড়ান্ত করার আগেই উদ্ধৃতি অনুরোধ করে। একটি গঠিত পরিকল্পনা পুনরায় কাজ কমায় এবং স্থাপনের সময়সীমা ভবিষ্যদ্বাণীযোগ্য রাখে।
সরবরাহকারীরা কেবল যা তাদের বলা হয় তাই অপ্টিমাইজ করতে পারে, তাই দুর্বল ব্রিফ একটি দুর্বল উদ্ধৃতিতে রূপান্তরিত হয়। সর্বনিম্ন মূল্যের স্টিল বিল্ডিং উদ্ধৃতির পিছনে ছুটে যাওয়ার বদলে প্রথম কয়েক সপ্তাহ প্রকৌশলগত স্পষ্টতার উপর ব্যয় করুন, কারণ সর্বনিম্ন মূল্যের টনেজ প্রায়শই সবচেয়ে ব্যয়বহুল ফাঁকগুলি লুকিয়ে রাখে।
প্রতিটি শব্দ ডিজাইন শুরু হয় সেই স্থানটি কীভাবে ব্যবহার করা হবে তা থেকে। যখন প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীরা অস্পষ্ট নির্দেশনা পান, তখন তাদের র্যাক বিন্যাস, ট্রাক ডক এবং সরঞ্জামের জন্য পর্যাপ্ত স্থান—এসব অনুমান করতে হয়। একটি শস্য সঞ্চয় কেন্দ্র, একটি যন্ত্রপাতি হল এবং একটি যুক্তিযুক্ত কেন্দ্র—প্রত্যেকটির জন্য কলাম গ্রিড এবং ফ্লোর লোড আলাদা হয়। প্রক্রিয়া প্রবাহ শুরুতেই উল্লেখ করলে গঠনমূলক প্রকৌশলী বায় স্পেসিং এবং ক্লিয়ার স্প্যান নির্ধারণ করতে পারেন যা বাস্তব কার্যক্রমের সঙ্গে মিলে যায়।
পোর্টাল ফ্রেমের সফলতা বা ব্যর্থতা ভার ধারণা উপর নির্ভর করে। মৃত ভারের মধ্যে ইস্পাত, পিআইআর প্যানেল আবরণ এবং স্থায়ী সরঞ্জাম অন্তর্ভুক্ত; জীবিত ভারের মধ্যে তুষার, কর্মী এবং চলমান সরঞ্জাম অন্তর্ভুক্ত; ক্রেন ভার গতিশীল উপাদান যোগ করে যা বীমের আকার পরিবর্তন করে। এআইএসসি এবং এমবিএমএ-এর নির্দেশিকা ভার সংমিশ্রণ গঠন করে, আর আইবিসি বাতাস ও ভূকম্পের জন্য মূল মানদণ্ড নির্ধারণ করে। ভার কম আনুমানিক করলে পরে ব্যয়বহুল পুনরায় ডিজাইন করতে হয়।
একটি আঞ্চলিক শস্য অপারেটরের ফসল কাটার সময়সীমার আগে উচ্চ ভূগর্ভস্থ জলযুক্ত স্থানে একটি গুদাম প্রস্তুত করার প্রয়োজন ছিল। ঝুঁকি ছিল সংরক্ষিত শস্যে ঘনীভবনের কারণে ক্ষতি হওয়া এবং বিলম্বিত হস্তান্তরের কারণে মৌসুম মিস করা। ইঞ্জিনিয়ারিং দল ১৫০ মিমি PIR তাপ-নিরোধক আবরণ, গরম ডুবানো গ্যালভানাইজড ফ্রেম এবং নরম মাটিতে দ্রুত নির্মাণের জন্য সম্পূর্ণ বোল্ট দ্বারা সংযুক্ত সংযোগ নির্দিষ্ট করেছিল। নির্মাণ প্রক্রিয়া EN 1090 এবং ISO 9001 দ্বারা নিয়ন্ত্রিত ছিল। প্রথম বৃষ্টিপাতের আগেই গুদামটি আবদ্ধ করা হয়েছিল এবং আর্দ্রতা নিরাপদ সীমার মধ্যে রাখা হয়েছিল।
কোয়োটেশনের জন্য অনুরোধ একটি তুলনামূলক দরপত্রের সেটকে অনুমানের খেলা থেকে আলাদা করে। সরবরাহকারীরা ঝুঁকিকে মূল্যে যুক্ত করে, তাই RFQ-এ এই ঝুঁকির যতটা সম্ভব অপসারণ করা উচিত। ভূ-প্রযুক্তিগত প্রতিবেদন, আবরণ স্পেসিফিকেশন এবং কোড রেফারেন্স সংযুক্ত করুন যাতে প্রতিটি দরপত্র একই তথ্যের উপর ভিত্তি করে।
একটি সঠিক আরএফকিউ (RFQ) বিডগুলির মধ্যে দামের পার্থক্য সৃষ্টিকারী অস্পষ্টতা দূর করে। ইস্পাতের গ্রেড—যেমন Q355B বা Q420B—কর্মশীল সুরক্ষা ব্যবস্থা (হট ডিপ গ্যালভানাইজিং বা গ্লাস ফ্লেক কোটিং) এবং সংযোগ পদ্ধতি (সাধারণত সম্পূর্ণ বোল্টেড নির্মাণের জন্য ১০.৯S উচ্চ-শক্তির বোল্ট) উল্লেখ করুন। ওয়েল্ডিংয়ের মান নির্ধারণের জন্য EN 1090 এবং ISO 3834 রেফারেন্স করুন, যাতে তা ধরে নেওয়া না হয়। যখন গণনা শুরু হওয়ার আগেই উপকরণের পরিসীমা চূড়ান্ত করা হয়, তখন সরবরাহকারীরা দ্রুত কোটেশন দেন।
একটি দুর্বল বা অসামঞ্জস্যপূর্ণ ভিত্তির উপর একটি নিখুঁত ইস্পাত প্যাকেজও ব্যর্থ হয়। মাটির প্রতিবেদন, বন্যা স্তর, ভূকম্প অঞ্চল এবং ট্রাক অ্যাক্সেস শেয়ার করুন। ভিত্তির ডিজাইন কলাম রিয়াকশনের উপর নির্ভর করে, যা প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীরা ফ্রেম মডেল থেকে গণনা করেন; সুতরাং পরবর্তী পরিবর্তনগুলি অ্যাঙ্কর বোল্ট প্যাটার্নে প্রভাব ফেলে। সিভিল এবং ইস্পাত ডিজাইনারদের মধ্যে প্রাথমিক সমন্বয় সাইটে সবচেয়ে ব্যয়বহুল পুনরায় কাজ এড়ায়।
নির্বাচন হলো সেই পর্যায় যেখানে সবচেয়ে বেশি সঞ্চয় বা সবচেয়ে বেশি ঝামেলা নির্ধারিত হয়। প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীরা শুধু টনেজ দামের পার্থক্য নয়, ইঞ্জিনিয়ারিংয়ের গভীরতায়ও পার্থক্য করে। একটি অনুশাসিত চেকলিস্ট একটি বন্ধুত্বপূর্ণ বিক্রয় কলকে ছাড়িয়ে যায়, কারণ সবচেয়ে কম দামের অফারটি সুরক্ষার জন্য সবচেয়ে গুরুত্বপূর্ণ বিন্দুগুলোতে দুর্বলতম বিবরণকে লুকিয়ে রাখতে পারে।
সার্টিফিকেশনগুলো ঝুঁকি নিয়ন্ত্রণের প্রথম সারি। ইএন ১০৯০ ইউরোপীয় বাজারে কাঠামোগত ইস্পাতের জন্য এক্সিকিউশন ক্লাস এবং সিই মার্কিং নিশ্চিত করে; আইএসও ৯০০১ একটি পরিচালিত মান ব্যবস্থা দেখায়; আইএসও ৩৮৩৪ ওয়েল্ডিং পদ্ধতি নিয়ন্ত্রণ কভার করে। সিএনসি কাটিং এবং রোবটিক ওয়েল্ডিং সহ একটি ফ্যাব্রিকেশন ভিত্তি সংকীর্ণ টলারেন্স বজায় রাখার জন্য প্রক্রিয়া অনুশাসন প্রদর্শন করে। চুক্তি প্রদানের আগে মিল সার্টিফিকেট এবং অডিট রিপোর্ট চান।
ক্ষমতা নির্ধারণ করে যে একটি প্রতিশ্রুতি কি সঠিকভাবে পৌঁছানো হয়েছে কিনা। অনুরূপ সম্পন্ন সুবিধা—যেমন একটি শস্য গোডাউন বা মেশিনারি কারখানা—পর্যালোচনা করুন এবং যাচাই করুন যে সরবরাহকারী রপ্তানি প্যাকিং এবং গন্তব্য সার্টিফিকেশন পরিচালনা করেছেন। বর্তমান ক্ষমতায় বাস্তবসম্মত লিড টাইম সম্পর্কে জিজ্ঞাসা করুন, কারণ একটি মিসড সময়সীমা পূর্ণ নির্মাণ প্রোগ্রামকে বাধাগ্রস্ত করতে পারে। ৬০টির বেশি দেশে একটি প্রমাণিত রেকর্ড আন্তর্জাতিক অর্ডারের জন্য প্রয়োজনীয় যুক্তিসঙ্গত লজিস্টিক্স দক্ষতা নির্দেশ করে।
বাজেট রক্ষা করে কার্যকরী অনুশাসন। ফ্যাক্টরি এবং ক্ষেত্রের মধ্যে হ্যান্ডঅফ পরিকল্পনা করে এমন প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীরা সাধারণত কোনো অপ্রত্যাশিত ঘটনা ছাড়াই ডেলিভারি দেয়। কোনো প্রকল্পের শেষ সপ্তাহগুলোতে অকাজে থাকা ক্রু এবং অপেক্ষমান ইস্পাত ছোট ত্রুটিকে বাস্তব ক্ষতিতে পরিণত করে, তাই পরিকল্পনায় কে কী এবং কখন স্থানান্তর করবে তা স্পষ্টভাবে উল্লেখ করা আবশ্যিক।
প্রিফ্যাব্রিকেশন শুধুমাত্র তখনই সময় বাঁচায় যখন এটি পর্যায়ক্রমে সঞ্চালিত হয়। প্রাথমিক ফ্রেম, দ্বিতীয়ক সদস্য এবং এনভেলপ উৎপাদন শেষ হওয়ার পরেই কন্টেইনার বুক করা উচিত। পোর্ট আগমন ও ক্রেন চালু হওয়ার মধ্যে সময়ের ব্যবধান পূরণের জন্য ক্রয় পরিকল্পনায় বাফার রাখতে হবে, কারণ শিপিং লিড টাইম এবং কাস্টমস ক্লিয়ারেন্স গন্তব্য অনুযায়ী ভিন্ন হয়। সরবরাহকারীর পাঠানোর সঙ্গে ইরেক্টর দলের সমন্বয় করা হলে স্টিল অপেক্ষা করছে অবস্থায় শ্রমিকদের বেতন দেওয়ার মতো সাধারণ নিষ্ক্রিয় সাইট জরিমানা এড়ানো যায়।
মান নিয়ন্ত্রণ ছাদের উপরের চেয়ে কারখানার কারখানায় সস্তা। গাছে মাত্রা এবং কোটিং পরীক্ষা আবশ্যক, তারপর ইরেকশনের সময় বোল্ট টর্ক এবং সাইড চেক করা হবে। ওএসএইচএ এবং এনএফপিএ-এর অনুশীলনগুলি সাইটে নিরাপদ উত্থাপন এবং অগ্নি-নিরাপদ ডিটেইলিং নিয়ন্ত্রণ করে। এএসটিএম কোটিং মান এবং বোল্ট স্পেসিফিকেশনের সঙ্গে যুক্ত একটি নথিভুক্ত পরীক্ষা পরিকল্পনা অস্পষ্ট আশ্বাসকে পরিমাপযোগ্য গ্রহণযোগ্যতায় রূপান্তরিত করে। পরবর্তী পর্যায় শুরু হওয়ার আগে প্রতিটি পরীক্ষা পয়েন্ট বন্ধ করা কোনো একক গতি বাড়ানোর কৌশলের চেয়ে সময়সূচীকে বেশি রক্ষা করে।
একটি সুবিধা পরিকল্পনা করা হলো একটি শৃঙ্খলা, কোনো ক্রয় নয়। যেসব দল সফল হয়, তারা প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীদেরকে প্রকৌশলী অংশীদার হিসেবে বিবেচনা করে, মূল্য অনুরোধ করার আগেই পরিসর, ভার এবং বিশেষকরণগুলো চূড়ান্ত করে। একটি সঠিক আরএফকিউ (RFQ), যাচাইকৃত সার্টিফিকেশন এবং পর্যায়ক্রমিক সময়সূচী একটি ঝুঁকিপূর্ণ মূলধন প্রকল্পকে একটি ভবিষ্যৎ-পূর্বানুমেয় নির্মাণে রূপান্তরিত করে। সংক্ষিপ্ত প্রচেষ্টাটি পরে কম পরিবর্তন অর্ডার এবং দশক ধরে কার্যকরী একটি গঠনের মাধ্যমে প্রতিদান পায়।
বাজারের সাথে যোগাযোগ করার আগে ক্রয় পরিকল্পনায় কোন কোন নথি অন্তর্ভুক্ত থাকা উচিত?
উত্তর: একটি সম্পূর্ণ ক্রয় পরিকল্পনায় কার্যকরী ব্রিফ, ভার ধারণা, ভূ-প্রকৌশলী প্রতিবেদন, আবরণ বিশেষকরণ এবং লক্ষ্য সময়সূচী—এই সবগুলোকে একটি একক প্যাকেজে সংযুক্ত করা উচিত। প্রি-ইঞ্জিনিয়ার্ড বিল্ডিং সরবরাহকারীরা এই ইনপুটগুলো থেকে দাম উল্লেখ করে; তাই তথ্যের অভাব পরে পরিবর্তন অর্ডার হিসেবে প্রকাশিত হওয়ার জন্য ধরে নেওয়া শর্তগুলো তৈরি করে। পরিকল্পিত বর্ধন বে গুলো, সরঞ্জামের জন্য প্রয়োজনীয় স্থান এবং স্থানীয় কোড রেফারেন্সগুলোও অন্তর্ভুক্ত করুন। একটি একক ও সমন্বিত নথি প্রতিটি বিডকে একই ভিত্তিতে রাখে এবং তুলনা প্রক্রিয়াকে সংক্ষিপ্ত করে।
একটি সীমান্ত-অতিক্রমকারী অর্ডারের জন্য EN ১০৯০ এর মতো সার্টিফিকেশনগুলি কেন গুরুত্বপূর্ণ?
উত্তর: সার্টিফিকেশনগুলি প্রতিশ্রুত মানের পরিবর্তে বাধ্যতামূলক মানের সংজ্ঞা দেয়। EN ১০৯০ ইউরোপীয় বাজারে কাঠামোগত ইস্পাতের জন্য এক্সিকিউশন ক্লাস এবং CE মার্কিং নির্ধারণ করে, যখন ISO ৩৮৩৪ ওয়েল্ডিং পদ্ধতি নিয়ন্ত্রণ করে এবং ISO ৯০০১ ব্যবস্থাপনা পদ্ধতিকে নিয়ন্ত্রণ করে। এই সার্টিফিকেশনগুলি ছাড়া, একটি শিপমেন্ট কাস্টমসে প্রত্যাখ্যাত হতে পারে অথবা স্থানীয় পরীক্ষায় ব্যর্থ হতে পারে। যাচাইকৃত সার্টিফিকেটগুলি ঝুঁকিকে ক্রেতা থেকে একটি নথিভুক্ত, নিরীক্ষণযোগ্য মানদণ্ডে স্থানান্তরিত করে যা ইস্পাতের সঙ্গে সঙ্গে চলে।
ইস্পাত কারখানা থেকে বের হওয়ার আগে কিভাবে ফ্যাব্রিকেশনের মান যাচাই করা হয়?
উত্তর: যাচাইকরণ প্রতিটি ইস্পাত ব্যাচের জন্য মিল সার্টিফিকেট দিয়ে শুরু হয় এবং কারখানার ভিতরে পরিদর্শন পর্যন্ত চলতে থাকে। মাত্রিক পরীক্ষাগুলি সদস্যদের দৈর্ঘ্য এবং ছিদ্র প্যাটার্ন নিশ্চিত করে; কোটিংয়ের পুরুত্ব পরীক্ষা এএসটিএম মানের বিরুদ্ধে গ্যালভানাইজিং বা গ্লাস ফ্লেক প্রয়োগ যাচাই করে। রোবটিক ওয়েল্ডিং এবং সিএনসি কাটিং মানুষের কারণে হওয়া পরিবর্তনশীলতা কমায়, কিন্তু একটি নথিভুক্ত হোল্ড পয়েন্ট এখনও পাঠানোর আগে অবশ্যই অতিক্রম করতে হয়। কন্টেইনারে লোড করার আগে সই করা পরিদর্শন রেকর্ড আবশ্যক করা হলে ত্রুটিপূর্ণ ইস্পাত দূরবর্তী সাইটে পৌঁছানো রোধ করা হয়, যেখানে পুনরায় কাজ করা ব্যয়বহুল হয়।
ইস্পাতের উদ্ধৃতির সাপেক্ষে ফাউন্ডেশন ডিজাইন কখন চূড়ান্ত করা উচিত?
উত্তর: ফাউন্ডেশন ডিজাইনটি স্টিল প্যাকেজটি ফ্যাব্রিকেশনের জন্য মুক্ত করার আগেই চূড়ান্ত করা উচিত, তার পরে নয়। ফ্রেম মডেল থেকে পাওয়া কলাম রিঅ্যাকশনগুলি প্যাডের আকার, অ্যাঙ্কর বোল্টের বিন্যাস এবং রিবার ডিটেইলিং-এর ওপর নির্ভর করে। যদি সিভিল ইঞ্জিনিয়ার পুরনো লোড ব্যবহার করেন, তবে প্যাডগুলি সরবরাহকৃত কলামগুলির সাথে মিলবে না। উদ্ধৃতি পর্যায়ে উভয় ডিজাইনকে সমন্বিত করা হলে কন্টেইনারগুলি আসার সময় সাইটটি প্রস্তুত থাকে এবং ফুটিংগুলি পুনরায় ঢালাইয়ের ব্যয়বহুল বিলম্ব এড়ানো যায়।
কোন সংযোগ পদ্ধতিটি আর্দ্র বা দূরবর্তী স্থাপন সাইটের জন্য উপযুক্ত?
উত্তর: সম্পূর্ণ বোল্টেড সংযোগ ফিল্ড ওয়েল্ডিং-এর তুলনায় কঠিন সাইটগুলির জন্য বেশি উপযুক্ত। বোল্ট আপ অ্যাসেম্বলির জন্য কোনো বিদ্যুৎ উৎসের প্রয়োজন হয় না এবং আবহাওয়া-নির্ভর ওয়েল্ড পরীক্ষা এড়ানো যায়, যার ফলে ১০.৯এস উচ্চ-শক্তির বোল্ট ব্যবহার করে টলারেন্সগুলি ভবিষ্যদ্বাণী করা যায়। আর্দ্র বা দূরবর্তী ভূমিতে ওয়েল্ডিং ধীরগতির এবং গুণগত মান যাচাই করা কঠিন হয়, যা সময়সূচির ঝুঁকি বাড়ায়। আরএফকিউ-তে বোল্টেড সংযোগ নির্দিষ্ট করলে ক্রুগুলি দ্রুত ও নিরাপদে স্থাপন করতে পারে, যা সময়সূচি এবং ফ্রেমের গাঠনিক অখণ্ডতা উভয়কেই রক্ষা করে।

2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

2026/10/26
তাপ অবরোধ, বাষ্প নিয়ন্ত্রণ, তাপীয় বিরতি, শীতলীকরণ সংযোগস্থল এবং ক্ষয়রোধী বিবরণসহ একটি শীতল-সংরক্ষণ ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
একটি কৃষি ইস্পাত কাঠামোর পরিকল্পনা করুন যা যন্ত্রপাতির বার্ন থেকে শুরু করে সংরক্ষণ ও কৃষি যুক্তিবিদ্যা হাব পর্যন্ত প্রসারিত হয়, যার মধ্যে ব্যবহারিক ডিজাইন এবং ক্রয়-বিক্রয় পদক্ষেপগুলি অন্তর্ভুক্ত রয়েছে।

2026/10/26
পশুপালনের জন্য ইস্পাত কাঠামো পরিকল্পনা করুন—যাতে প্রাণীদের কল্যাণ, ক্ষয়রোধী বৈশিষ্ট্য, অগ্নিনিরোধী বিবেচনা এবং ডিজাইন থেকে ডেলিভারি পর্যন্ত দক্ষ সিদ্ধান্ত নেওয়া যায়।

2026/10/26
লোড, ক্ষয়, অগ্নিকাণ্ড, EN 1090 এবং ডেলিভারি মাইলফাঁক সম্পর্কিত নির্দেশনা অনুযায়ী হ্যাঙ্গার এবং সহায়ক সুবিধার জন্য বিমান ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
লোড, ক্ষয়, প্রযোজ্য বিধিমালা এবং ডেলিভারি পরিকল্পনা সম্পর্কে ব্যবহারিক নির্দেশনা অনুসরণ করে কৃষি সংরক্ষণের জন্য একটি ফার্ম স্টিল কাঠামো বেছে নিন।
